

Existem muitos problemas de soldagem, mas o mais comum é a distorção. Após horas de trabalho preciso para garantir que tudo esteja reto e alinhado, a solda final é concluída.
Mas o que acontece quando você descobre que o componente está deformado, encolhido, torcido e completamente torto?
Um bom entendimento da distorção de soldagem e seu gerenciamento é importante, independentemente de você estar trabalhando com aço estrutural, dutos, vasos de pressão ou fabricação de chapas metálicas.
Se você conseguir controlar a distorção, poderá melhorar a qualidade da sua solda, reduzir o desperdício de materiais e minimizar a necessidade de retrabalho.
A prevenção e o controle da distorção na soldagem são essenciais para aumentar a produtividade. Vamos explicar tudo o que você precisa saber sobre distorção na soldagem.
O que é distorção na soldagem?
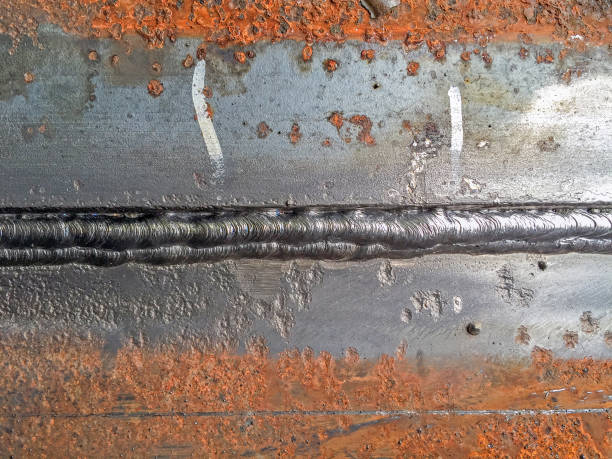
A distorção de soldagem ocorre quando a forma, o alinhamento ou a dimensão de uma peça metálica são alterados devido ao aquecimento e resfriamento durante o processo de soldagem. Essa alteração indesejada acontece porque o metal se expande quando aquecido e se contrai quando resfriado.
A soldagem concentra calor intenso em uma área específica de uma peça metálica, causando a expansão e a contração dessa área, o que cria tensões desiguais. Essa tensão interna pode então deformar o metal permanentemente.
Para melhor compreender o conceito, imagine que você está soldando duas chapas de aço. O metal na área de soldagem será aquecido, enquanto o restante do metal permanecerá a uma temperatura relativamente baixa.
À medida que a área da solda esfria, ela começa a encolher. Esse encolhimento cria uma força de tração, aproximando o metal ao redor, o que distorce toda a peça. Portanto, a distorção resulta da contração desigual da solda.
■Por que a distorção é importante
Não se deve ignorar a distorção na soldagem, pois mesmo pequenas distorções podem causar danos graves. Vejamos os problemas que a distorção pode causar:
- Má precisão dimensional
- desalinhamento da montagem
- Requisitos adicionais de usinagem
- Custos de fabricação pesada
- Atrasos e retrabalhos
- Qualidade do produto reduzida
O controle da distorção na soldagem é vital para indústrias que exigem máxima precisão, como a aeroespacial, a construção naval e a construção de vasos de pressão.
| Área de impacto | Conseqüência |
|---|---|
| Precisão Dimensional | Os componentes não atendem às especificações. |
| Montagem e Ajuste | Montagem difícil ou impossível |
| Custos de produção | Aumento do desperdício de mão de obra e materiais |
| Tempo de retrabalho | Processos de correção adicionais necessários |
| Qualidade do produto | Confiabilidade e aparência reduzidas |
| Cronograma do projeto | Atrasos na fabricação e entrega |
Por que ocorre distorção na soldagem?
Não é possível evitar a distorção na soldagem sem saber o que a está causando. Portanto, aqui estão algumas causas comuns de distorção na soldagem.
Expansão e contração térmica
A expansão e a contração térmica são as principais causas de distorção. O aquecimento do metal com um arco de soldagem faz com que a área aquecida se expanda. O metal circundante mais frio restringe essa expansão. Consequentemente, formam-se tensões internas.
Após o início do resfriamento, o metal de solda se contrai. O material circundante resiste a essa contração. Se as tensões excederem a resistência ao escoamento do material, ocorre deformação permanente.
Aquecimento irregular
Se fosse possível aquecer e resfriar toda a estrutura uniformemente, provavelmente haveria uma distorção mínima. No entanto, a soldagem concentra o calor em uma área muito pequena.
Por exemplo, se você soldar uma longa costura em um dos lados de uma placa, o lado que foi aquecido encolherá mais do que o lado oposto, causando uma distorção angular.
Encolhimento do metal de solda
Quando o metal esfria e solidifica após a soldagem, ele sempre sofre contração. É importante saber que quanto maior o volume, maior a força de contração da solda. É por isso que soldas desnecessariamente grandes criam mais distorção do que soldas menores.
Condições de restrição
A forma como um componente é fixado ou apoiado em um determinado local também pode afetar a distorção de uma solda. Se um componente estiver livre, ele se moverá, o que causará distorção.
Por outro lado, um componente firmemente fixado pode estar excessivamente restringido, mesmo parecendo reto. Nesse caso, o componente pode apresentar uma grande quantidade de tensão residual, o que pode causar problemas posteriormente.
| Causa | Como isso cria distorção |
|---|---|
| Expansão e contração térmica | Cria tensões internas durante o resfriamento. |
| Aquecimento irregular | Faz com que uma área encolha mais do que outra. |
| Encolhimento do metal de solda | Puxa o material circundante para dentro. |
| Condições de restrição | Restringe os movimentos e gera estresse residual. |
| Entrada excessiva de calor | Amplia a zona afetada pelo calor e as forças de contração. |
Tipos de distorção na soldagem
Diferentes situações de soldagem podem resultar em diferentes tipos de distorções. Conhecer os padrões e tipos de distorção na soldagem pode ajudá-lo a identificar problemas e corrigi-los em tempo hábil.
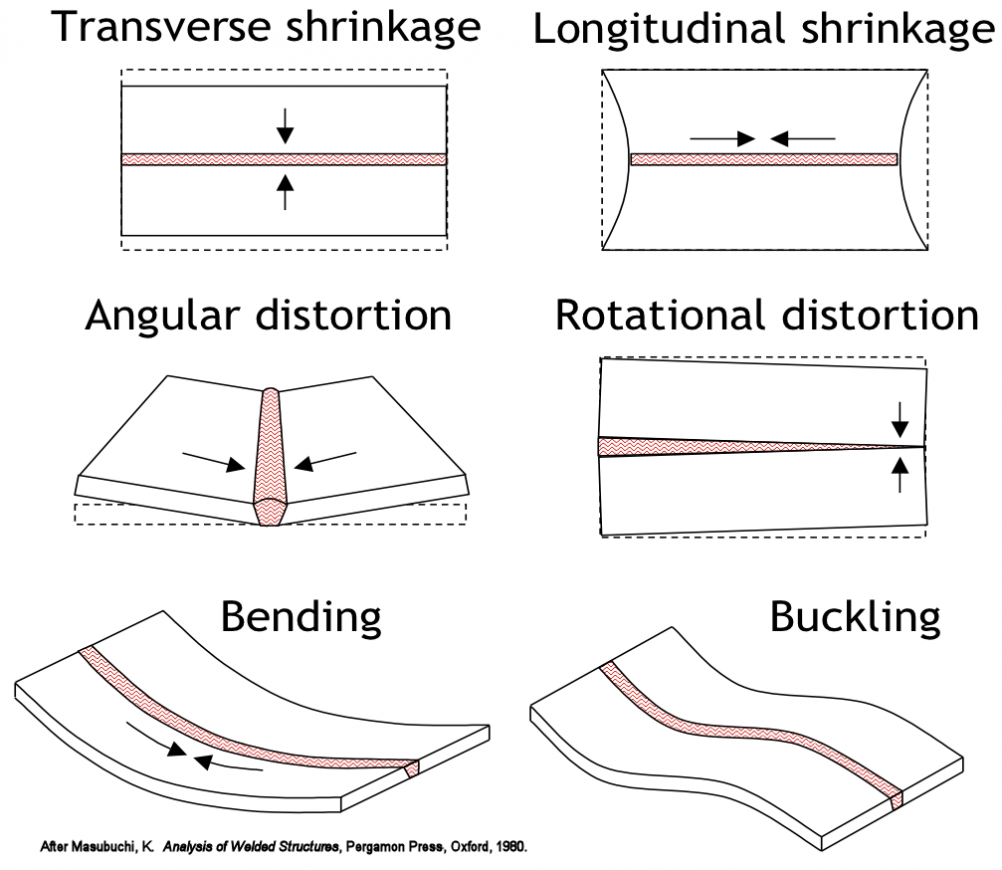
1. Encolhimento Longitudinal
A contração longitudinal refere-se à contração da solda que ocorre paralelamente à direção da solda. Ela se estende ao longo do comprimento da solda. Assim, quando a solda começa a esfriar, ela se contrai. Essa contração gera uma força que encurta o componente na mesma direção do cordão de solda.
Suponha que você precise soldar uma viga de aço de 3 metros ao longo de seu comprimento. É razoável esperar que, após o resfriamento da solda, a viga puxe o material na direção da solda. Portanto, a viga ficará ligeiramente mais curta após o resfriamento da solda.
Características:
- Encolhimento paralelo à direção da solda
- Mais perceptível em cordões de solda longos.
- A maior parte da contração ocorrerá na dimensão geral do componente.
2. Retração Transversal
A contração transversal refere-se à contração que ocorre perpendicularmente à solda. Ela se estende ao longo da solda. Uma solda em processo de resfriamento puxará cada lado da junta em direção ao centro da solda.
Suponha que você precise soldar duas chapas de aço com 0,5 metros de largura e 1 metro de comprimento, unindo-as por topo. Após o resfriamento da solda, as chapas terão se aproximado, resultando em uma redução na largura total.
Características
- Ocorre perpendicularmente à direção da solda.
- Muito perceptível nas articulações das nádegas.
- Resulta numa redução da largura
3. Distorção angular
A distorção angular na soldagem ocorre quando a contração é desigual ao longo da espessura do material. Essa deformação na soldagem ocorre frequentemente quando um lado da junta possui mais metal soldado do que o outro. O metal soldado, que tem maior volume, encolherá mais e puxará as chapas para uma posição angular.
Uma solda de chanfro em V simples é um excelente exemplo de distorção angular na soldagem. O lado superior apresenta um volume maior de metal de solda do que o lado inferior.
Características
- O volume de material de um lado diminui mais do que o do outro.
- Uma mudança angular é perceptível.
- Comumente visto em soldas de filete e de chanfro.
4. Distorção por arqueamento
A distorção por curvatura ocorre quando um componente soldado se dobra ao longo de seu comprimento. Essa distorção ocorre quando a solda é feita longe do eixo neutro do componente. Por exemplo, uma longa estrutura retangular soldada apenas de um lado irá curvar-se, formando uma forma semelhante a um arco, após o resfriamento.
Características
- Cria uma estrutura curva.
- Comum em estruturas e vigas soldadas.
- Resultados decorrentes de encolhimento desequilibrado
5. Distorção por flambagem
A flambagem distorce chapas metálicas finas. Essa distorção ocorre quando, durante o processo de soldagem, é gerada uma tensão de compressão que excede a rigidez do metal. Isso faz com que a chapa metálica fina ondula, forme ondas ou sofra flambagem. Um exemplo de deformação por flambagem em soldagem ocorre quando se soldam chapas finas de aço inoxidável. Isso causa o efeito de "enrugamento", no qual a chapa forma ondulações visíveis.
Características
- Geralmente ocorre em materiais finos.
- Cria ondulações ou ondulações
- É difícil corrigir a distorção, especialmente quando ela é severa.
6. Distorção por torção
A distorção por torção ocorre quando diferentes partes da estrutura soldada encolhem de forma desigual. Como resultado, ocorre uma torção desigual da estrutura, conhecida como distorção rotacional. Por exemplo, depois de soldar vários cantos de um perfil tubular pré-fabricado, ele pode sofrer uma leve torção ao longo de seu comprimento.
Características
- Cria deformação espiral
- Observado principalmente em processos de fabricação complexos.
- Ocorrência devido à sequência de soldagem irregular
| Tipo de distorção | Direção | Aparência comum | Aplicações típicas afetadas |
|---|---|---|---|
| Encolhimento longitudinal | Ao longo do comprimento da solda | Encurtamento do componente | Vigas, costuras longas |
| Encolhimento transversal | Ao longo da solda | Largura reduzida | juntas de topo |
| Distorção angular | Através da espessura | As placas giram ou se inclinam | Soldas de filete e ranhura |
| Distorção de arco | Ao longo do comprimento da estrutura | Perfil curvo | Estruturas, vigas |
| Distorção por flambagem | deformação da superfície | Ondulações ou ondas | chapa metálica fina |
| Distorção de torção | Rotacional | Deformação em espiral | Seções em forma de caixa, fabricações complexas |
Fatores que afetam a distorção na soldagem
Existem diversos fatores que afetam o grau de distorção que você pode obter ao soldar. Vamos analisar quais fatores você deve considerar ao soldar.
● Entrada de calor
A entrada de calor é um dos fatores mais fortemente relacionados que afetam a distorção da soldagem.
Mais fatores de entrada de calor significam:
- Zonas afetadas pelo calor maiores
- Mais em expansão
- Mais contratações
- Maior risco de deformação na soldagem
Por exemplo, uma velocidade de soldagem lenta e uma amperagem alta produzem muito mais distorção em comparação com uma velocidade de soldagem mais rápida e uma amperagem baixa.
● Propriedades do material
Metais diferentes se comportam de maneira distinta quando submetidos ao calor da soldagem. Quanto maior o coeficiente de expansão térmica de um material, maior a probabilidade de ocorrer distorção. Comparados ao aço carbono, o aço inoxidável e o alumínio são muito mais propensos a sofrer distorção.
● Espessura da placa
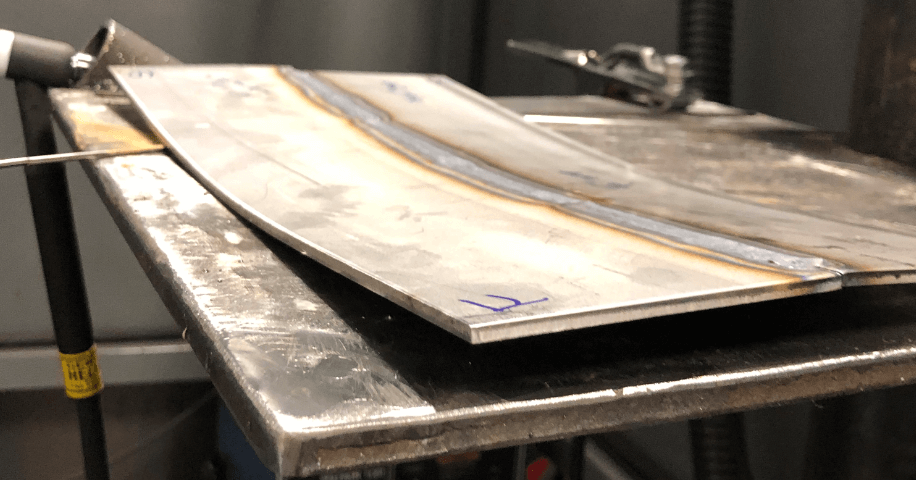
Materiais finos se deformam facilmente devido à sua baixa resistência às forças de contração. Por exemplo, uma chapa metálica de 2 mm pode sofrer deformações significativas. Por outro lado, uma placa metálica de 25 mm pode apresentar apenas alguns sinais de deformação.
● Projeto Conjunto
O volume e a contração da solda são diretamente influenciados pelo formato da junta. Um projeto de junta inadequado aumenta as chances de distorção. Projetos inadequados podem incluir juntas com ângulos de chanfro amplos, aberturas de raiz excessivas ou cordões de solda muito grandes. Portanto, é melhor ter um projeto de junta equilibrado para reduzir as chances de distorção.
● Sequência de soldagem
A sequência em que as soldas são aplicadas afeta a distribuição de tensões. Se a sequência for inadequada, as forças que causam a contração podem se concentrar, aumentando as chances de distorção. Sequências de soldagem balanceadas geralmente ajudam a distribuir as tensões de maneira mais uniforme.
● Restrição e Fixação
Para manter a posição dos componentes que estão sendo soldados, podem ser utilizados diversos grampos, gabaritos, dispositivos de fixação e suportes. Estes ajudam a minimizar o movimento dos componentes durante o processo de soldagem.
No entanto, é preciso lembrar que muita restrição pode levar a um aumento das tensões residuais. O ideal é ter a quantidade adequada de restrição que minimize o movimento, mas que também não contribua para o aumento das tensões residuais.
| Fator | Baixo risco de distorção | Alto risco de distorção |
|---|---|---|
| Entrada de calor | Baixa amperagem, maior velocidade de deslocamento | Alta amperagem, velocidade de deslocamento mais lenta |
| Tipo de material | Aço carbono | Aço inoxidável, alumínio |
| Espessura da placa | Placas grossas | Folhas finas |
| Projeto Conjunto | Articulações equilibradas | Ângulos de ranhura grandes, soldas superdimensionadas |
| Sequência de soldagem | Sequência balanceada | Soldagem contínua unilateral |
| Restrição | Fixação adequada | Restrição insuficiente ou excessiva |
Como evitar distorções na soldagem
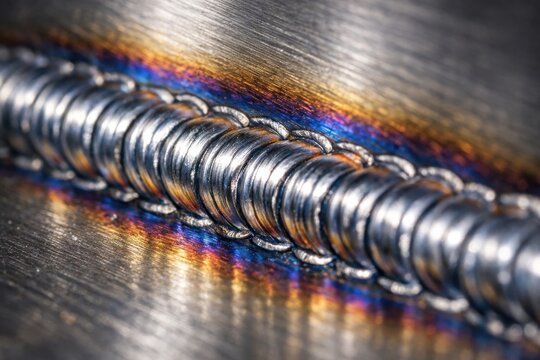
Embora seja possível corrigir a distorção, isso é menos eficaz e mais caro do que evitar a distorção por completo.
1. Minimize a entrada de calor.
Seu objetivo deve ser usar o mínimo de calor possível e ainda obter uma fusão satisfatória. Isso pode ser alcançado selecionando uma velocidade de deslocamento mais alta. Você pode até reduzir o tamanho da solda ou escolher um processo de soldagem mais adequado. Também é recomendável eliminar passes de solda desnecessários. Ao aplicar menos calor, você reduz as chances de distorção.
2. Utilize um projeto de junta adequado
O volume de solda pode ser reduzido através de um bom projeto de junta. Alguns exemplos incluem juntas com chanfro duplo em V em vez de juntas com chanfro simples em V. É possível selecionar ângulos de chanfro menores e até mesmo otimizar as aberturas da raiz. Ao escolher um projeto equilibrado, você pode reduzir as forças que causam a contração.
3. Aplicar soldagem balanceada
O ideal é posicionar as soldas de forma equilibrada. É preciso garantir a simetria. Por exemplo, ao soldar um lado de uma estrutura, certifique-se de soldar também o lado oposto. Ao equilibrar a contração, é possível manter um bom alinhamento.
4. Utilize soldagem com sobreposição de pontos
Na soldagem por pontos, as soldas são aplicadas em segmentos em vários locais dispersos. Elas não são aplicadas continuamente de uma extremidade à outra. As vantagens da soldagem por pontos incluem menor concentração de calor, menor distorção e melhor distribuição de tensões.
5. Utilize soldagem em etapas reversas
Na soldagem em contra-recuo, soldas curtas são aplicadas na direção oposta à da soldagem principal. Isso ajuda a controlar a contração e a melhorar o controle dimensional geral da estrutura soldada.
6. Utilize grampos e dispositivos de fixação.
Uma boa fixação ajuda a evitar movimentos excessivos durante o processo de soldagem. As ferramentas comuns utilizadas incluem pontos de solda, gabaritos, suportes e grampos. Essas ferramentas mantêm o alinhamento correto durante o processo de soldagem.
7. Pré-configuração
Essa técnica posiciona as peças propositalmente no sentido oposto ao da distorção esperada. À medida que a solda esfria e se contrai, as peças se movem para a posição final desejada. Um exemplo dessa técnica seria: se uma solda deve se curvar para cima em 3 graus, ela deve ser curvada para baixo no mesmo ângulo antes da soldagem.
| Método de prevenção | Como isso ajuda |
|---|---|
| Minimizar a entrada de calor | Reduz a expansão e a contração térmica. |
| Projeto adequado de juntas | Reduz o volume de solda e as forças de contração. |
| Soldagem balanceada | Equaliza as forças de contração |
| Soldagem com salto | Impede a concentração de calor |
| Soldagem em Recuo | Controla as tensões de contração |
| Braçadeiras e acessórios | Mantém o alinhamento |
| Pré-configuração | Compensa a distorção esperada. |
Como corrigir a distorção de soldagem
O que acontece quando ocorre distorção na soldagem? Aqui estão algumas estratégias eficazes para ajudar a corrigir essas distorções e melhorar a precisão das dimensões.
● Endireitamento mecânico
O endireitamento mecânico é uma técnica que envolve a aplicação de força física. Essa força ajuda a retornar os componentes à sua forma desejada.
Para o endireitamento mecânico, você pode usar prensagem, rolamento, macaco hidráulico e martelagem. Essa técnica é mais eficaz quando a distorção é pequena.
● Alisamento térmico
O alisamento térmico envolve a aplicação de calor, que cria uma força de contração oposta à distorção. A área aquecida expande-se e, ao ser resfriada, contrai-se.
A contração puxa o componente de volta ao alinhamento. Esse método é frequentemente utilizado na construção naval e na fabricação de estruturas.
● Alisamento com chama
O alisamento por chama é um método especializado de correção térmica. Nesse processo, um maçarico aplica calor controlado, seguindo um padrão predeterminado, em áreas selecionadas. Ao esfriar, o metal se contrai, corrigindo a distorção por si só.
● Tratamento térmico para alívio do estresse
O tratamento térmico para alívio de tensões é um método que minimiza as tensões residuais. É realizado aquecendo uniformemente todo o metal a uma temperatura predeterminada, seguido de resfriamento gradual.
Os benefícios incluem a redução da tensão residual na soldagem, a melhoria na estabilidade dimensional e a redução da probabilidade de fissuras.
● Ressoldagem controlada
A distorção pode ser corrigida com soldas corretivas estrategicamente posicionadas. Por exemplo, pode-se aplicar uma solda no lado oposto de um componente distorcido, onde ocorreu a contração. Isso criará uma força de contração que puxará a estrutura de volta para a posição desejada.
● Utilização de Equipamentos Avançados de Soldagem
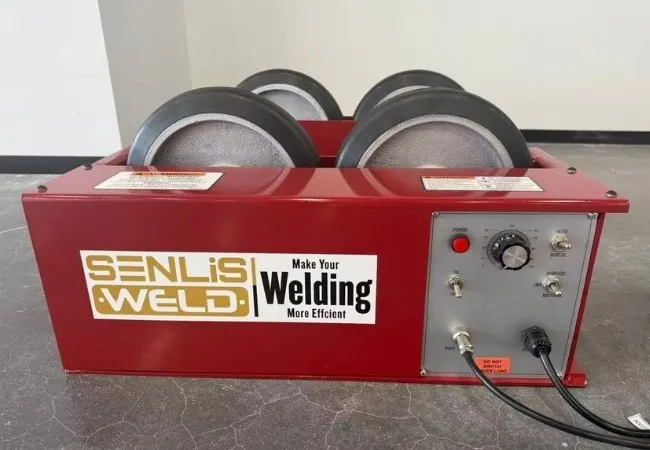
Hoje, avançado equipamento de soldagem Permite um melhor controle do calor e maior precisão. Isso reduziu bastante a distorção da soldagem.
SENLISWELD, Por exemplo, a [nome da empresa] é uma das fabricantes que possui uma linha de produtos de soldagem sofisticada. Ela oferece soluções avançadas de soldagem que proporcionam melhor controle da entrada de calor, melhor qualidade da solda e menor distorção.
Ao implementar os equipamentos e a tecnologia corretos, você pode minimizar significativamente a necessidade de trabalhos corretivos pós-soldagem.
| Método de correção | Princípio | Melhor uso para |
|---|---|---|
| Endireitamento mecânico | Força física | Distorção mínima |
| Alisamento térmico | Aquecimento e resfriamento controlados | Distorção moderada |
| Alisamento com chama | Aquecimento localizado por tocha | Fabricação estrutural |
| Tratamento térmico para alívio do estresse | Remove o estresse residual | Vasos de pressão, estruturas pesadas |
| Ressoldagem controlada | Neutraliza o encolhimento | distorção localizada específica |
| Equipamentos avançados de soldagem | Controle preciso da entrada de calor e parâmetros de soldagem automatizados | Reduzir a distorção durante a fabricação e minimizar o trabalho corretivo. |
Conclusão
A distorção na soldagem é um problema comum, frequentemente observado quando há aquecimento e resfriamento desiguais, além de contração da solda. Existem muitas maneiras de corrigir o problema, mas é melhor evitá-lo completamente.
Você pode evitar distorções na solda planejando adequadamente o processo, selecionando um bom projeto de junta, controlando o calor com cuidado, implementando a sequência de soldagem correta e utilizando dispositivos de fixação eficazes.
Mesmo que você não consiga evitar completamente o problema, é fundamental entender os diferentes tipos de distorção. Isso ajudará você a identificá-los facilmente e a repará-los antes que se tornem dispendiosos.
Essas técnicas preventivas e corretivas atuam em conjunto para ajudar a melhorar a precisão dimensional, reduzir o retrabalho e diminuir a tensão residual na soldagem.
Ao controlar a distorção da soldagem, você pode produzir componentes soldados de maior qualidade de forma consistente.
Perguntas frequentes
1. O que causa distorção na soldagem?
A: A distorção ocorre devido à expansão e contração do metal soldado. Essa distorção depende do aquecimento localizado, que eventualmente fará com que as peças encolham de forma irregular. Isso introduz diversas tensões internas que farão com que a peça se dobre, torça ou até mesmo se deforme.
2. O que é distorção angular na soldagem?
A: A distorção angular em juntas soldadas ocorre quando um lado se contrai mais do que o outro durante a soldagem. o processo de resfriamento. Isso causa uma contração desigual que fará com que as placas girem e afetem o alinhamento da junta soldada.
3. Como você pode reduzir a distorção na soldagem?
A: É possível minimizar a distorção utilizando menor aporte térmico e soldas consistentes, além de dispositivos de fixação e projetos de juntas adequados. Adicionalmente, a aplicação de soldagem intermitente e uma sequência de soldagem apropriada também podem ajudar a reduzir a distorção.
4. O que é tensão residual na soldagem?
A: Tensão residual refere-se à tensão que fica "presa" ou selada em um componente soldado após o seu resfriamento. A contração da solda, quando restringida, leva à formação de tensão residual. Esse tipo de tensão pode afetar o desempenho da estrutura, a estabilidade dimensional e a vida útil da mesma.
5. É possível corrigir a distorção da soldagem?
R: Sim. A distorção de soldagem pode ser corrigida por meio de métodos de endireitamento mecânico, ou por meio de endireitamento térmico ou por chama. O tratamento térmico de alívio de tensões ou a soldagem corretiva controlada também podem ser usados para corrigir a distorção, dependendo da gravidade da distorção ocorrida.
Leitura recomendada
Tipos de juntas soldadas – SENLISWELD
14 defeitos comuns de soldagem: causas e soluções – SENLISWELD
Dicas e truques de soldagem – SENLISWELD
Porosidade na soldagem – SENLISWELD


 PT
 EN
 ES
 RU
 JA
 FR