

Существует множество проблем, связанных со сваркой, но самая распространенная из них — деформация сварного шва. После многочасовой кропотливой работы, чтобы убедиться, что все ровно и правильно, завершается окончательная сварка.
Но что произойдет, если вы обнаружите, что деталь деформирована, сжата, перекручена и совсем не прямая?
Хорошее понимание сварочных деформаций и способов их предотвращения важно вне зависимости от того, работаете ли вы со стальными конструкциями, трубопроводами, сосудами под давлением или листовым металлом.
Если вам удастся контролировать деформацию, вы сможете улучшить качество сварного шва, сократить расход материалов и свести к минимуму необходимость доработок.
Предотвращение и управление сварочными деформациями — залог повышения производительности. Давайте разберем все, что вам нужно знать о сварочных деформациях.
Что такое деформация при сварке?
Деформация при сварке — это изменение формы, ориентации или размеров металлической детали из-за нагрева и охлаждения во время сварки. Это нежелательное изменение происходит потому, что металл расширяется при нагревании и сжимается при охлаждении.
При сварке интенсивное тепло концентрируется в определенной области металлической детали, вызывая расширение и сжатие этой области и создавая неравномерные напряжения. Это внутреннее напряжение может привести к необратимой деформации металла.
Чтобы лучше понять концепцию, представим, что вы свариваете две стальные пластины. Металл в зоне сварки будет нагреваться, в то время как остальная часть металла останется при относительно низкой температуре.
По мере охлаждения зоны сварки она начинает сжиматься. Это сжатие создает растягивающее усилие, сближая окружающий металл и деформируя всю деталь. Таким образом, деформация возникает из-за неравномерной усадки при сварке.
■Почему искажение имеет значение
Не следует игнорировать деформацию при сварке, поскольку даже незначительные деформации могут привести к серьезным повреждениям. Давайте рассмотрим, какие проблемы может вызвать деформация:
- Низкая точность размеров
- Несоосность сборки
- Дополнительные требования к механической обработке
- Высокие производственные затраты
- Задержка и доработки
- Снижение качества продукции
Контроль деформации при сварке имеет решающее значение для отраслей, требующих высочайшей точности, таких как аэрокосмическая промышленность, судостроение и производство сосудов под давлением.
| Зона воздействия | Последствие |
|---|---|
| Точность размеров | Компоненты не соответствуют техническим требованиям. |
| Сборка и подгонка | Сложная или невозможная сборка |
| Производственные затраты | Увеличение трудовых и материальных потерь |
| Время доработки | Требуются дополнительные процессы исправления. |
| Качество продукции | Сниженная надежность и внешний вид |
| График проекта | Задержки в изготовлении и доставке. |
Почему возникает деформация при сварке?
Невозможно избежать деформации при сварке, не зная причин её возникновения. Поэтому вот некоторые распространённые причины деформации при сварке.
Тепловое расширение и сжатие
Основными причинами деформации являются тепловое расширение и сжатие. Нагрев металла сварочной дугой приводит к расширению нагретой области. Более холодный окружающий металл ограничивает расширение. Следовательно, возникают внутренние напряжения.
После начала охлаждения сварной шов сжимается. Окружающий материал оказывает сопротивление этому сжатию. Если напряжения превышают предел текучести материала, происходит необратимая деформация.
Неравномерный нагрев
Если бы было возможно равномерно нагревать и охлаждать всю конструкцию, деформация, вероятно, была бы минимальной. Однако сварка концентрирует тепло в очень малой области.
Например, если сварить длинный шов с одной стороны пластины, то сторона, которая была нагрета, сожмется сильнее, чем противоположная сторона, что вызовет угловую деформацию.
Усадка металла сварного шва
После сварки металл охлаждается и затвердевает, поэтому он всегда сжимается. Важно знать, что чем больше объем, тем больше сила усадки при сварке. Именно поэтому слишком большие сварные швы создают большую деформацию, чем меньшие.
Условия ограничения свободы
Способ крепления или фиксации детали в определенном месте также может влиять на деформацию сварного шва. Если деталь свободна, она будет двигаться, что приведет к деформации.
С другой стороны, прочно закрепленный компонент может быть слишком сильно ограничен в движении, несмотря на кажущуюся прямолинейность. В этом случае компонент может иметь значительное остаточное напряжение, которое может вызвать проблемы в дальнейшем.
| Причина | Как это создает искажения |
|---|---|
| Тепловое расширение и сжатие | Создает внутренние напряжения во время охлаждения. |
| Неравномерный нагрев | Приводит к тому, что одна область сжимается сильнее, чем другая. |
| Усадка металла сварного шва | Втягивает окружающий материал внутрь. |
| Условия ограничения свободы | Ограничивает движения и вызывает остаточное напряжение. |
| Чрезмерный подвод тепла | Увеличивает зону термического воздействия и силы усадки. |
Виды деформаций при сварке
Различные условия сварки могут приводить к различным типам деформаций. Знание закономерностей и типов деформаций при сварке поможет вам выявить проблемы и своевременно их устранить.
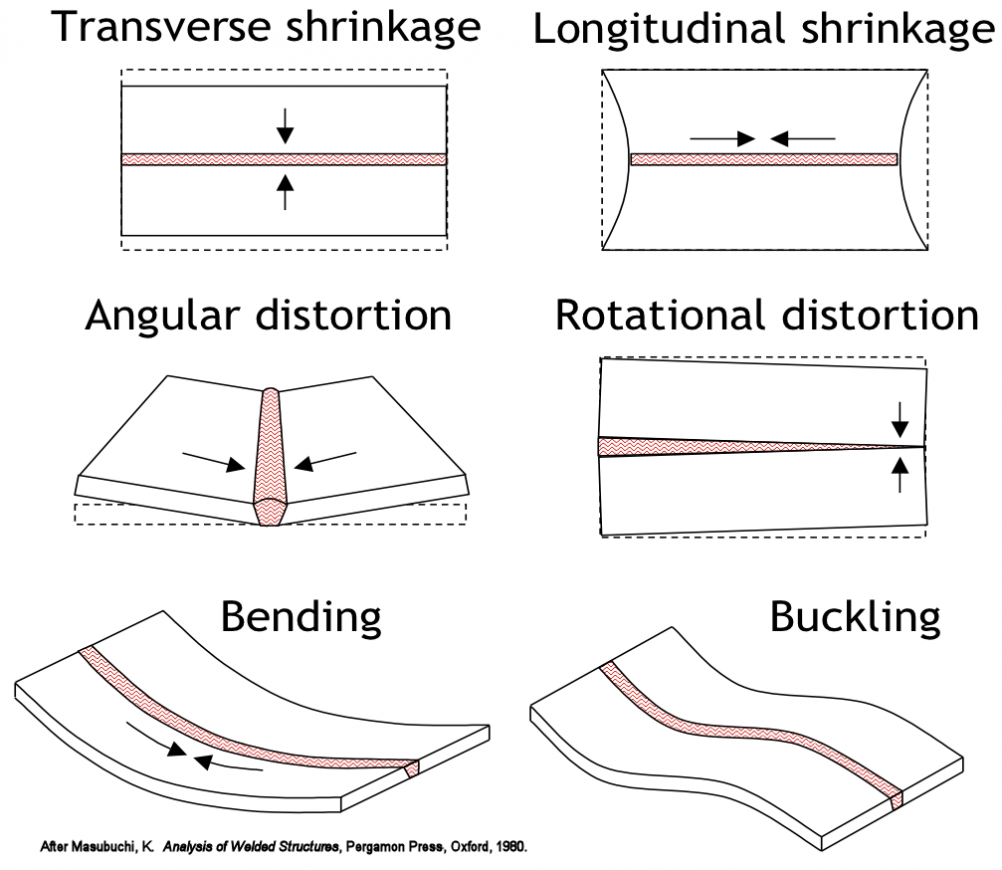
1. Продольная усадка
Продольная усадка — это усадка при сварке, происходящая параллельно направлению сварного шва. Она распространяется вдоль всей длины шва. Поэтому, когда сварной шов начинает остывать, он сжимается. Это сжатие создает силу, которая укорачивает деталь в том же направлении, что и сварной шов.
Предположим, вам нужно сварить стальную балку длиной 3 метра. Вполне логично предположить, что после охлаждения сварного шва балка будет втягивать материал внутрь зоны сварки. Следовательно, после охлаждения балка станет немного короче.
Характеристики:
- Усадка, параллельная направлению сварного шва.
- Наиболее заметно на длинных сварных швах.
- Наибольшая усадка произойдет в общем размере компонента.
2. Поперечная усадка
Поперечная усадка — это усадка, происходящая перпендикулярно сварному шву. Она распространяется по всей длине шва. Охлаждающийся сварной шов будет стягивать каждую сторону соединения к центру шва.
Предположим, вам нужно сварить две стальные пластины шириной 0,5 метра и длиной 1 метр встык. После охлаждения сварного шва пластины сблизятся. Это приведет к уменьшению общей ширины.
Характеристики
- Возникает перпендикулярно направлению сварного шва.
- Очень заметно в ягодичных суставах
- В результате происходит уменьшение ширины
3. Угловое искажение
Угловая деформация при сварке возникает, когда усадка неравномерна по толщине материала. Эта деформация при сварке часто происходит, когда на одной стороне соединения сваренного металла больше, чем на другой. Сварной металл, имеющий больший объем, будет сильнее сжиматься и притягивать пластины под углом.
Сварной шов в виде одинарной V-образной канавки — яркий пример угловой деформации при сварке. На верхней стороне объем сварочного металла больше, чем на нижней.
Характеристики
- Объём материала с одной стороны уменьшается сильнее, чем с другой.
- Заметно изменение угла.
- Часто встречается в угловых и пазовых сварных швах.
4. Искажение при сгибании
Изгиб происходит, когда сварной элемент изгибается вдоль своей длины. Этот изгиб возникает, когда сварной шов расположен вдали от нейтральной оси элемента. Например, длинная прямоугольная рама, сваренная только с одной стороны, после охлаждения изогнется, приняв форму дуги.
Характеристики
- Создает изогнутую структуру.
- Часто встречается в сварных рамах и балках.
- Результаты, возникающие из-за несбалансированной усадки.
5. Деформация при изгибе
Изгиб тонкого металлического листа приводит к его деформации. Деформация в результате изгиба происходит, когда в процессе сварки возникает сжимающее напряжение, превышающее жесткость металла. Это вызывает волнообразную деформацию, изгиб или коробление тонкого металлического листа. Примером деформации при сварке в виде изгиба является сварка тонких листов нержавеющей стали. Она вызывает эффект ‘масляной банки’, при котором на листе образуются видимые складки.
Характеристики
- Обычно это происходит в тонких материалах.
- Создает рябь или волнистость
- Исправить искажения сложно, особенно если они сильные.
6. Искажение при скручивании
Скручивающая деформация возникает, когда различные части сварной конструкции неравномерно сжимаются. В результате происходит неравномерное скручивание конструкции, известное как вращательная деформация. Например, после сварки нескольких углов изготовленного коробчатого профиля он может слегка деформироваться по всей длине.
Характеристики
- Создает спиральную деформацию
- Чаще всего встречается при изготовлении сложных конструкций.
- Возникновение из-за неравномерной последовательности сварки.
| Тип искажения | Направление | Обычный внешний вид | Типичные затронутые приложения |
|---|---|---|---|
| Продольное сжатие | Вдоль длины сварного шва | Сокращение компонента | Балки, длинные швы |
| Поперечная усадка | Поперёк сварного шва | Уменьшенная ширина | Соединения встык |
| Угловое искажение | Сквозная толщина | Пластины вращаются или наклоняются. | Угловые и пазовые сварные швы |
| Искажение при смычке | Вдоль длины структуры | Изогнутый профиль | Каркасы, балки |
| Искажение при изгибе | Деформация поверхности | Рябь или волны | Тонкий листовой металл |
| Искажение скручивания | Вращательный | Спиральная деформация | коробчатые профили, сложные конструкции |
Факторы, влияющие на деформацию при сварке.
На величину сварочной деформации могут влиять различные факторы. Давайте рассмотрим, какие факторы необходимо учитывать при сварке.
● Тепловая мощность
Тепловое воздействие является одним из наиболее тесно связанных факторов, влияющих на деформацию при сварке.
Увеличение количества факторов, влияющих на подвод тепла, означает:
- Более обширные зоны теплового воздействия
- Дальнейшее расширение
- Больше контрактов
- Повышенный риск деформации при сварке.
Например, низкая скорость сварки и высокий ток приводят к гораздо большей деформации по сравнению с более высокой скоростью сварки и низким током.
● Свойства материала
Различные металлы ведут себя по-разному при воздействии сварочного тепла. Чем выше коэффициент теплового расширения материала, тем больше вероятность деформации. По сравнению с углеродистой сталью, нержавеющая сталь и алюминий гораздо чаще подвержены деформации.
● Толщина пластины
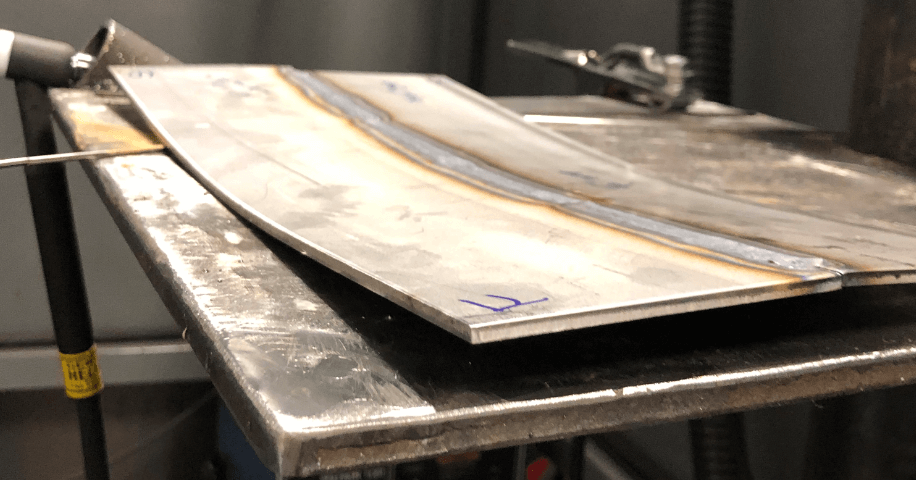
Тонкие материалы легко деформируются из-за их низкой устойчивости к усадочным силам. Например, металлический лист толщиной 2 мм может значительно деформироваться. С другой стороны, металлическая пластина толщиной 25 мм может показать лишь незначительные признаки деформации.
● Конструкция соединения
Объем сварного шва и усадка напрямую зависят от формы соединения. Неправильная конструкция соединения может увеличить вероятность деформации. К неправильным конструкциям соединений относятся большие углы канавки, чрезмерное раскрытие корня шва или слишком большие угловые швы. Поэтому лучше иметь сбалансированную конструкцию соединения, чтобы снизить вероятность деформации.
● Последовательность сварки
Последовательность выполнения сварных швов влияет на распределение напряжений. При неправильной последовательности силы, вызывающие усадку, могут концентрироваться, и вероятность деформации может увеличиться. Сбалансированная последовательность сварки часто помогает более равномерно распределить напряжения.
● Фиксация и закрепление
Для фиксации свариваемых деталей могут использоваться различные зажимы, приспособления, шаблоны и усиливающие элементы. Они помогают минимизировать перемещение деталей в процессе сварки.
Однако следует помнить, что чрезмерное ограничение движений может привести к увеличению остаточных напряжений. Идеальная ситуация — это наличие оптимального уровня ограничения движений, который минимизирует движения, но при этом не способствует возникновению остаточных напряжений.
| Фактор | Низкий риск искажений | Высокий риск искажения |
|---|---|---|
| Тепловая энергия | Низкий ток, более высокая скорость передвижения | Высокий ток, более низкая скорость движения |
| Тип материала | Углеродистая сталь | Нержавеющая сталь, алюминий |
| Толщина пластины | Толстые пластины | Тонкие листы |
| Совместное проектирование | Сбалансированные суставы | Большие углы канавки, сварные швы увеличенного размера |
| Последовательность сварки | Сбалансированная последовательность | Непрерывная односторонняя сварка |
| Сдержанность | Надлежащая фиксация | Слишком мало или слишком много ограничений |
Как предотвратить деформацию при сварке
Хотя искажения можно исправить, это менее эффективно и дороже, чем полное их устранение.
1. Минимизировать подвод тепла.
Ваша цель должна заключаться в том, чтобы использовать как можно меньше тепла, но при этом добиться удовлетворительного сплавления. Этого можно достичь, выбрав более высокую скорость перемещения. Вы даже можете уменьшить размер сварного шва или выбрать более оптимальный процесс сварки. Также рекомендуется исключить ненужные сварочные проходы. Уменьшение количества тепла снижает вероятность деформации.
2. Используйте правильную конструкцию соединения.
Объём сварного шва можно уменьшить за счёт грамотной конструкции соединения. Например, можно использовать соединения с двойным V-образным пазом вместо одинарного. Можно выбрать меньшие углы паза и даже оптимизировать зазоры в корне шва. Выбирая сбалансированную конструкцию, можно уменьшить силы, вызывающие усадку.
3. Примените сбалансированную сварку.
Наилучшее расположение сварных швов — сбалансированное. Необходимо обеспечить симметрию. Например, если вы свариваете одну сторону конструкции, убедитесь, что вы сварили и противоположную сторону. Компенсируя усадку, вы сможете обеспечить хорошее выравнивание.
4. Используйте метод пропущенной сварки.
При сварке с пропуском швов сварные швы располагаются сегментами в разных, разбросанных местах. Они не образуют непрерывный шов от одного конца до другого. Преимуществами сварки с пропуском швов являются меньшая концентрация тепла, уменьшение деформации и улучшенное распределение напряжений.
5. Используйте обратную сварку.
При сварке с обратным швом короткие сварные швы располагаются в направлении, противоположном основному направлению сварки. Это помогает контролировать усадку и улучшить общий контроль размеров сварной конструкции.
6. Используйте зажимы и приспособления.
Качественная фиксация помогает предотвратить чрезмерные смещения во время сварки. К распространенным инструментам относятся прихваточные швы, шаблоны, опоры и зажимы. Эти инструменты обеспечивают правильное выравнивание во время сварки.
7. Предварительная настройка
Этот метод предполагает целенаправленное размещение деталей в противоположных от ожидаемого места деформации направлениях. По мере охлаждения и сжатия сварного шва детали перемещаются в желаемое конечное положение. Примером такого метода может служить ситуация, когда ожидаемый изгиб сварного шва вверх составляет 3 градуса; в этом случае его следует изогнуть вниз на тот же угол перед началом сварки.
| Метод профилактики | Как это помогает |
|---|---|
| Минимизация тепловыделения | Уменьшает термическое расширение и усадку. |
| Правильная конструкция соединения | Снижает объем сварного шва и силы усадки. |
| Сбалансированная сварка | Выравнивает силы усадки |
| Пропустить сварку | Предотвращает концентрацию тепла |
| Обратная сварка | Контролирует напряжения сокращения |
| Зажимы и приспособления | Обеспечивает выравнивание |
| Предварительная настройка | Компенсирует ожидаемые искажения |
Как исправить деформацию при сварке
Что происходит, когда в результате сварки возникают деформации? Вот несколько эффективных стратегий, которые помогут вам исправить эти деформации и повысить точность размеров.
● Механическое выпрямление
Механическое выпрямление — это метод, предполагающий приложение физической силы. Эта сила помогает вернуть компонентам желаемую форму.
Для механического выпрямления можно использовать прессование, прокатку, домкратирование и удары молотком. Этот метод наиболее эффективен, когда деформация незначительна.
● Термическое выпрямление
Термическое выпрямление включает в себя приложение тепла, которое создает силу усадки, противоположную деформации. Нагретая область расширяется, а затем при охлаждении сжимается.
Сжатие возвращает компонент в исходное положение. Этот метод часто используется в судостроении и при изготовлении конструкций.
● Выпрямление пламенем
Выпрямление пламенем — это специализированный метод термической коррекции. В этом случае горелка подает контролируемый нагрев по заранее определенной схеме на выбранные участки. После охлаждения металл сжимается, самостоятельно исправляя деформацию.
● Термическая обработка для снятия напряжения
Термическая обработка для снятия напряжений — это метод, который минимизирует остаточные напряжения. Она осуществляется путем равномерного нагрева всего металла до заданной температуры с последующим постепенным охлаждением.
К преимуществам относятся снижение остаточных напряжений при сварке, повышение стабильности размеров и уменьшение вероятности образования трещин.
● Контролируемая повторная сварка
Деформацию можно устранить с помощью стратегически расположенных корректирующих сварных швов. Например, можно нанести сварку на противоположной стороне деформированного компонента, где произошла усадка. Это создаст силу усадки, которая вернет конструкцию в желаемое положение.
● Использование современного сварочного оборудования
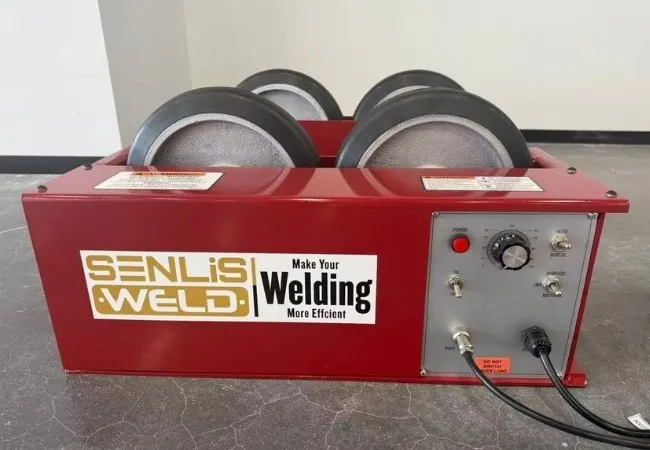
Сегодня, продвинутый сварочное оборудование Это позволяет лучше контролировать температуру и повышает точность. Благодаря этому значительно снижается деформация при сварке.
СЕНЛИСВЕЛД, Например, компания является одним из производителей, предлагающих сложную линейку сварочного оборудования. Они разработали передовые сварочные решения, обеспечивающие лучший контроль подводимой температуры, улучшенное качество сварки и меньшую деформацию.
Внедрение правильного оборудования и технологий позволяет значительно свести к минимуму необходимость в корректирующих работах после сварки.
| Метод коррекции | Принцип | Лучше всего использовать для |
|---|---|---|
| Механическое выпрямление | Физическая сила | Незначительные искажения |
| Термическое выпрямление | Регулируемое отопление и охлаждение | Умеренное искажение |
| Выпрямление пламенем | Локализованный нагрев горелкой | Изготовление конструкций |
| Термическая обработка для снятия напряжения | Снимает остаточное напряжение | Сосуды под давлением, тяжелые металлоконструкции |
| Контролируемая повторная сварка | Противодействует усадке | Специфические локализованные искажения |
| Современное сварочное оборудование | Точный контроль подвода тепла и автоматизированные параметры сварки. | Снижение деформаций в процессе изготовления и минимизация корректирующих работ. |
Заключение
Деформация при сварке — распространённая проблема, часто возникающая при неравномерном нагреве, охлаждении и усадке сварного шва. Существует множество способов исправить эту проблему, но лучше предотвратить её вовсе.
Чтобы предотвратить деформацию сварного шва, необходимо правильно спланировать процесс, выбрать подходящую конструкцию соединения, тщательно контролировать нагрев, соблюдать правильную последовательность сварки и использовать эффективные приспособления.
Даже если вам не удастся предотвратить это, вы должны понимать различные типы искажений. Это поможет вам легко их распознать и устранить до того, как они станут дорогостоящими.
Эти профилактические и корректирующие методы работают в комплексе, помогая повысить точность размеров, сократить объем доработок и снизить остаточные напряжения при сварке.
Контроль деформации при сварке позволяет стабильно производить сварные детали более высокого качества.
Часто задаваемые вопросы
1. Что вызывает деформацию при сварке?
А: Деформация возникает из-за расширения и сжатия свариваемого металла. Деформация зависит от локального нагрева, который в конечном итоге приводит к неравномерной усадке деталей. Это создает ряд внутренних напряжений, которые вызывают изгиб и скручивание заготовки, или даже ее деформацию.
2. Что такое угловая деформация при сварке?
А: Угловая деформация в сварных соединениях возникает, когда одна сторона сжимается сильнее, чем другая, во время сварки. процесс охлаждения. Это приводит к неравномерной усадке, которая вызовет вращение пластин и повлияет на выравнивание сварного соединения.
3. Как можно уменьшить деформацию при сварке?
А: Вы можете минимизировать деформацию, используя меньший подвод тепла и равномерные сварные швы, а также соответствующую оснастку и конструкцию соединений. Кроме того, использование сварки с пропуском сварных швов и правильной последовательности сварки также может помочь уменьшить деформацию.
4. Что такое остаточное напряжение при сварке?
А: Остаточные напряжения — это напряжения, которые “закрепляются” или герметизируются в сварном соединении после его охлаждения. Ограниченная усадка сварного шва приводит к возникновению остаточных напряжений. Этот тип напряжений может повлиять на работоспособность конструкции, стабильность размеров и общий срок службы конструкции.
5. Можно ли исправить деформацию при сварке?
А: Да. Деформацию сварного шва можно устранить с помощью механических методов выпрямления, а также с помощью пламенной или термической обработки. В зависимости от степени деформации для ее устранения также может использоваться термообработка для снятия напряжений или контролируемая корректирующая сварка.
Рекомендуемое чтение
Типы сварных соединений – СЕНЛИСВЕЛЬД
14 распространенных дефектов сварки: причины и способы их устранения – СЕНЛИСВЕЛЬД
Советы и рекомендации по сварке – СЕНЛИСВЕЛЬД
Пористость в сварных швах – СЕНЛИСВЕЛЬД


 RU
 EN
 ES
 JA
 FR
 PT