

溶接には多くの問題がありますが、最も一般的なのは溶接歪みです。すべてがまっすぐで一直線になるように何時間もかけて精密な作業を行った後、最終的な溶接が完了します。.
しかし、部品が歪んでいたり、縮んでいたり、ねじれていたりして、全く真っ直ぐではないことがわかったらどうなるでしょうか?
溶接歪みとその管理について十分に理解することは、構造用鋼材、パイプライン、圧力容器、板金加工など、どのようなものを扱う場合でも重要です。.
歪みを制御できれば、溶接の品質を向上させ、材料の無駄を減らし、再加工の必要性を最小限に抑えることができます。.
溶接歪みの防止と管理は、生産性向上の鍵となります。溶接歪みについて知っておくべきことをすべて解説します。.
溶接における歪みとは何か?
溶接歪みとは、溶接中の加熱と冷却によって金属片の形状、位置、寸法が変化する現象のことです。この望ましくない変化は、金属が加熱されると膨張し、冷却されると収縮することによって発生します。.
溶接では、金属片の特定箇所に強い熱が集中し、その箇所の膨張と収縮によって不均一な応力が発生します。この内部応力によって金属が永久的に変形する可能性があります。.
この概念をよりよく理解するために、2枚の鋼板を溶接する場面を想像してみましょう。溶接部分の金属は加熱されますが、それ以外の部分は比較的低い温度に保たれます。.
溶接部が冷えると収縮し始めます。この収縮によって引っ張る力が生じ、周囲の金属が引き寄せられるため、全体が歪みます。つまり、溶接部の収縮が不均一なために歪みが生じるのです。.
■歪みが重要な理由
溶接における歪みは軽視すべきではありません。わずかな歪みでも深刻な損傷を引き起こす可能性があるからです。歪みが引き起こす問題を見ていきましょう。
- 寸法精度が悪い
- アセンブリのずれ
- 追加の機械加工要件
- 高額な製造コスト
- 遅延と手戻り
- 製品品質の低下
溶接歪みの制御は、航空宇宙、造船、圧力容器製造など、極めて高い精度が求められる産業にとって不可欠である。.
| インパクトエリア | 結果 |
|---|---|
| 寸法精度 | 部品が仕様を満たしていません |
| 組み立て・取り付け | 組み立てが困難または不可能 |
| 生産コスト | 労働力と資材の無駄の増加 |
| 再作業時間 | 追加の修正プロセスが必要 |
| 製品の品質 | 信頼性と外観の低下 |
| プロジェクトスケジュール | 製造および納品の遅延 |
溶接歪みはなぜ発生するのか?
溶接歪みの原因を知らなければ、溶接歪みを避けることはできません。そこで、溶接歪みの一般的な原因をいくつかご紹介します。.
熱膨張と熱収縮
熱膨張と熱収縮は、歪みの主な原因です。溶接アークで金属を加熱すると、加熱された部分が膨張します。周囲の低温の金属が膨張を抑制するため、内部応力が発生します。.
冷却が始まると、溶接金属は収縮する。周囲の材料はこの収縮に抵抗する。応力が材料の降伏強度を超えると、永久変形が生じる。.
加熱ムラ
構造全体を均一に加熱・冷却できれば、歪みは最小限に抑えられるだろう。しかし、溶接では熱が非常に狭い範囲に集中する。.
例えば、板の片面に長い溶接線を引いた場合、加熱された面は反対側よりも収縮が大きく、角度の歪みが生じる。.
溶接金属の収縮
溶接後、金属が冷却・凝固する際には必ず収縮します。体積が大きいほど、溶接収縮力も大きくなることを理解しておく必要があります。そのため、不必要に大きな溶接は、小さな溶接よりも大きな歪みを生じさせるのです。.
拘束条件
部品が特定の場所でどのように固定または支持されているかによっても、溶接部の歪みに影響が生じる。部品が自由に動くと、歪みが発生する。.
一方、しっかりと固定された部品は、見た目はまっすぐでも、実際には過度に拘束されている可能性があります。この場合、部品には大きな残留応力が発生し、後々問題を引き起こす可能性があります。.
| 原因 | 歪みを生み出す仕組み |
|---|---|
| 熱膨張と熱収縮 | 冷却中に内部応力が発生する |
| 加熱ムラ | ある領域が他の領域よりも大きく縮小する原因となる |
| 溶接金属の収縮 | 周囲の材料を内側に引き込む |
| 拘束条件 | 動きを制限し、残留ストレスを発生させる |
| 過剰な熱入力 | 熱影響部と収縮力を拡大する |
溶接における歪みの種類
溶接状況によって発生する歪みの種類は異なります。溶接における歪みのパターンと種類を理解することで、問題点を特定し、タイムリーに修正することができます。.
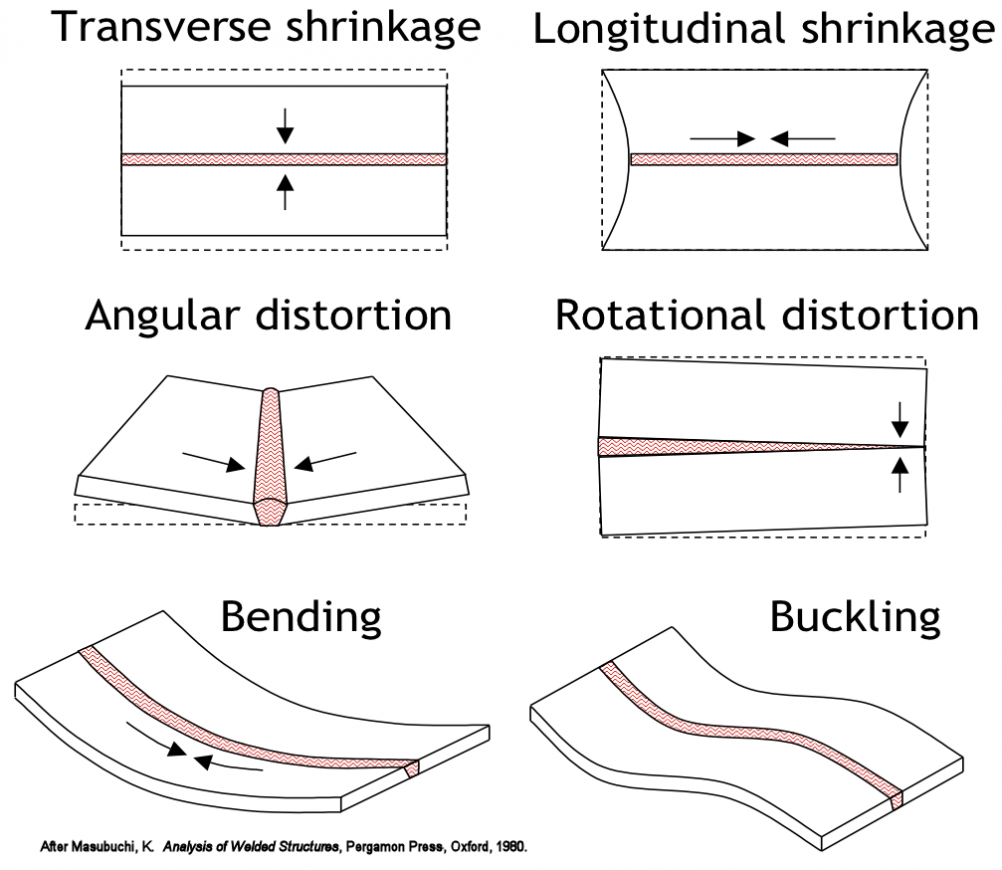
1. 縦方向の収縮
縦方向収縮とは、溶接方向と平行に発生する溶接収縮のことです。これは溶接部の長さに沿って発生します。つまり、溶接部が冷却され始めると収縮します。この収縮によって、溶接ビードと同じ方向に部材を短縮させる力が生じます。.
例えば、長さ3メートルの鋼鉄製の梁を溶接するとします。溶接部が冷えると、梁は溶接部に向かって材料を内側に引っ張るため、溶接部が冷えた後の梁の長さはわずかに短くなることが予想されます。.
特徴:
- 溶接方向と平行な収縮
- 長い溶接継ぎ目で特に顕著
- 収縮の大部分は、部品全体の寸法で発生します。.
2. 横方向の収縮
横方向収縮とは、溶接部に対して垂直方向に発生する収縮のことです。これは溶接部を横切るように発生します。冷却中の溶接部は、接合部の両側を溶接部の中心に向かって引っ張ります。.
例えば、幅0.5メートル、長さ1メートルの鋼板2枚を突き合わせ溶接するとします。溶接部が冷えると、鋼板同士の間隔が狭まります。その結果、全体の幅が狭くなります。.
特徴
- 溶接方向に対して垂直に発生する
- 接合部で非常に顕著
- 幅の縮小につながる
3. 角度歪み
溶接における角度歪みは、材料の厚み方向の収縮が不均一な場合に発生します。この溶接変形は、接合部の片側に溶接金属が多く存在する場合に頻繁に発生します。体積の多い溶接金属はより大きく収縮し、プレートを斜めの位置に引っ張ってしまうのです。.
単一V溝溶接は、溶接における角度歪みの典型的な例である。上面は下面よりも溶接金属の体積が大きい。.
特徴
- 片側の物質の体積は、もう一方の側よりも大きく縮小する。.
- 角度の変化が顕著に見られる。.
- すみ肉溶接や溝溶接でよく見られる。.
4.弓の歪み
溶接された部品が長手方向に曲がる際に、反り変形が発生します。この変形は、溶接部が部品の中立軸からずれている場合に発生します。. 例えば、片側だけを溶接した長方形の長いフレームは、冷却後に湾曲して弓のような形になる。.
特徴
- 湾曲した構造物を作成する
- 溶接されたフレームや梁によく見られる。
- 不均衡な収縮による結果
5. 座屈変形
座屈は薄い金属板を変形させる現象です。座屈変形は、溶接工程中に発生する圧縮応力が金属の剛性を超えた場合に起こります。これにより、薄い金属板が波打ったり、うねったり、座屈したりします。. 座屈溶接変形の一例として、薄いステンレス鋼板を溶接する際に発生する現象が挙げられます。これは「オイルカン現象」と呼ばれるもので、板材に目に見える波状の凹凸が生じます。.
特徴
- 薄い素材でよく見られる現象です。.
- 波紋やうねりを生み出す
- 歪みを修正するのは難しく、特に歪みがひどい場合はなおさらです。.
6. ねじれ歪み
ねじれ歪みは、溶接構造の各部分が不均一に収縮することによって発生します。その結果、構造に不均一なねじれが生じ、これは回転歪みとして知られています。. 例えば、加工された箱型断面の複数の角を溶接した後、その長さに沿ってわずかにねじれることがある。.
特徴
- 螺旋状の変形を生み出す
- 主に複雑な製造工程で見られる。.
- 溶接順序の不均一が原因で発生する
| 歪みの種類 | 方向 | 一般的な外観 | 影響を受ける代表的なアプリケーション |
|---|---|---|---|
| 縦方向の収縮 | 溶接長に沿って | コンポーネントの短縮 | 梁、長い継ぎ目 |
| 横方向の収縮 | 溶接部を横切る | 幅を狭くする | 突き合わせ接合部 |
| 角度歪み | 厚み方向 | プレートは回転または角度がつく | すみ肉溶接および溝溶接 |
| 弓の歪み | 構造物の長さに沿って | 曲線的な形状 | フレーム、梁 |
| 座屈歪み | 表面変形 | さざ波または波紋 | 薄い金属板 |
| ねじれ歪み | 回転 | 螺旋状の変形 | 箱型断面、複雑な構造 |
溶接歪みに影響を与える要因
溶接時の歪みの程度に影響を与える要因は様々です。溶接時に考慮すべき要因を見ていきましょう。.
● 熱入力
熱入力は、溶接歪みに影響を与える最も重要な要因の一つである。.
熱入力要因が増えるということは、次のことを意味します。
- より広範囲にわたる熱影響部
- 拡大中
- さらなる契約
- 溶接変形リスクの増大
例えば、溶接速度が遅く電流値が高い場合、溶接速度が速く電流値が低い場合と比べて、はるかに大きな歪みが生じる。.
● 材料特性
金属の種類によって、溶接時の熱に対する挙動は異なります。材料の熱膨張係数が大きいほど、歪みが生じやすくなります。炭素鋼と比較すると、ステンレス鋼やアルミニウムは歪みが生じやすいと言えます。.
● 板厚
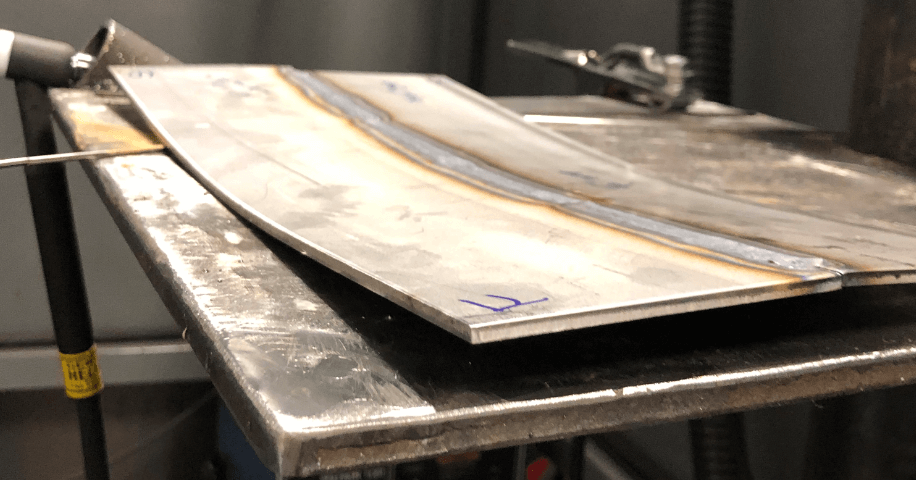
薄い材料は収縮力に対する抵抗力が低いため、容易に変形します。例えば、厚さ2mmの金属板は大きく変形する可能性があります。一方、厚さ25mmの金属板は、わずかな変形しか見られないかもしれません。.
● ジョイント設計
溶接量と収縮は、継手の形状に直接影響されます。継手の設計が不適切だと、歪みが発生する可能性が高まります。不適切な継手の設計としては、溝角度が大きすぎるもの、ルート部の開口部が大きすぎるもの、すみ肉溶接が大きすぎるものなどが挙げられます。したがって、歪みの発生を抑えるためには、バランスの取れた継手設計を行うことが望ましいです。.
●溶接手順
溶接を行う順序は、応力分布に影響を与えます。順序が不適切だと、収縮を引き起こす力が集中し、歪みが生じる可能性が高まります。バランスの取れた溶接順序は、応力をより均等に分散させるのに役立ちます。.
●拘束および固定
溶接中の部品の位置を維持するために、各種クランプ、治具、固定具、および補強材が使用されることがあります。これらは、溶接工程中の部品の動きを最小限に抑えるのに役立ちます。.
しかし、拘束が強すぎると残留応力が増加する可能性があることを覚えておく必要があります。理想的なのは、動きを最小限に抑えつつ、残留応力を増加させない適切な拘束量を確保することです。.
| 要素 | 歪みリスクが低い | 歪みリスクが高い |
|---|---|---|
| 熱入力 | 低電流、高速走行 | 高電流、低速走行 |
| 材質の種類 | 炭素鋼 | ステンレス鋼、アルミニウム |
| 板厚 | 厚板 | 薄いシート |
| ジョイント設計 | バランスの取れた関節 | 大きな溝角度、過大な溶接 |
| 溶接手順 | バランスの取れたシーケンス | 連続片面溶接 |
| 拘束 | 適切な固定 | 抑制が少なすぎる、または過剰すぎる |
溶接時の歪みを防ぐ方法
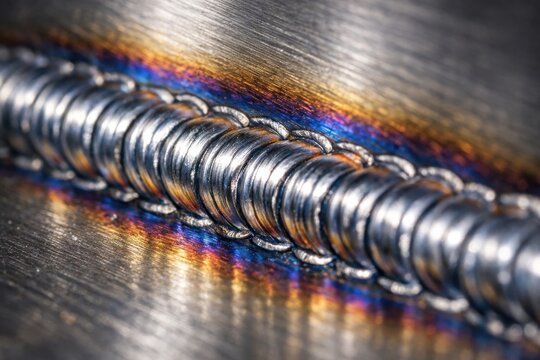
歪みを補正することは可能ですが、歪みを全く発生させない方が効果的で、費用も抑えられます。.
1. 熱入力を最小限に抑える
目標は、できるだけ少ない熱量で満足のいく溶融を実現することです。これは、溶接速度を上げることで達成できます。溶接サイズを小さくしたり、より好ましい溶接プロセスを選択したりすることも可能です。また、不要な溶接パスをなくすことも推奨されます。熱量を減らすことで、歪みの発生リスクを低減できます。.
2. 適切な接合部設計を採用する
適切な継手設計によって溶接量を削減できます。例えば、シングルV溝継手ではなくダブルV溝継手を採用するなどが挙げられます。溝角度を小さくしたり、ルート開度を最適化したりすることも可能です。バランスの取れた設計を選択することで、収縮の原因となる力を低減できます。.
3. バランス溶接を適用する
溶接はバランスよく行うのが最善です。対称性を確保する必要があります。例えば、構造物の片側を溶接したら、反対側も必ず溶接してください。収縮をバランスよく分散させることで、良好な位置合わせを維持できます。.
4. スキップ溶接を使用する
スキップ溶接では、溶接は複数の異なる箇所に分割して施されます。端から端まで連続して溶接されるわけではありません。スキップ溶接の利点としては、熱集中が少なく、歪みが軽減され、応力分布が改善されることが挙げられます。.
5. バックステップ溶接を使用する
バックステップ溶接では、全体の溶接方向とは逆方向に短い溶接部を設けます。これにより、収縮を抑制し、溶接構造全体の寸法精度を向上させることができます。.
6. クランプと固定具を使用する
適切な治具を使用することで、溶接工程中の過剰な動きを防ぐことができます。一般的に使用される治具には、仮付け溶接、ジグ、ストロングバック、クランプなどがあります。これらの治具は、溶接工程中の適切な位置合わせを維持します。.
7. プリセット
この技術では、想定される歪みとは反対方向に部品を配置します。溶接部が冷却・収縮するにつれて、部品は目的の最終位置に移動します。この技術の例としては、溶接部が3度上方に曲がると予想される場合、溶接前に同じ角度で下方に曲げておくことが挙げられます。.
| 予防方法 | どのように役立つか |
|---|---|
| 熱入力を最小限に抑える | 熱膨張と収縮を軽減します |
| 適切な接合部の設計 | 溶接量と収縮力を低減します |
| バランス溶接 | 収縮力を均等化する |
| スキップ溶接 | 熱の集中を防ぐ |
| バックステップ溶接 | 収縮応力を制御する |
| クランプと固定具 | 位置合わせを維持する |
| 設定 | 予想される歪みを補正します |
溶接歪みを修正する方法
溶接時に歪みが生じた場合はどうすればよいでしょうか?寸法精度を向上させるために、これらの歪みを修正する効果的な方法をいくつかご紹介します。.
● 機械式矯正
機械的矯正とは、物理的な力を加える技術です。この力によって、部品を本来の形状に戻すことができます。.
機械的な矯正には、プレス、ローリング、ジャッキアップ、ハンマー打ちなどの方法が用いられます。この方法は、歪みがわずかな場合に最も効果的です。.
● 熱矯正
熱による矯正とは、熱を加えることで歪みとは逆方向の収縮力を生み出す方法です。加熱された部分は膨張し、その後冷却されると収縮します。.
収縮によって部品が元の位置に戻ります。この方法は造船や構造物の製造においてよく用いられます。.
● 火炎矯正
火炎矯正は、特殊な熱矯正方法の一種です。この方法では、トーチを用いてあらかじめ決められたパターンで、選択された箇所に制御された熱を加えます。金属が冷却されると、収縮によって歪みが自然に矯正されます。.
● ストレス解消のための温熱療法
応力除去熱処理は、残留応力を最小限に抑える方法です。これは、金属全体を所定の温度まで均一に加熱し、その後徐々に冷却することによって行われます。.
その利点としては、溶接時の残留応力の低減、寸法安定性の向上、および亀裂発生の可能性の低減などが挙げられる。.
● 制御された再溶接
歪みは、戦略的に配置された修正溶接によって対処できます。例えば、収縮が発生した歪んだ部品の反対側に溶接を施すことで、収縮力が働き、構造物を元の位置に引き戻すことができます。.
● 高度な溶接装置の使用
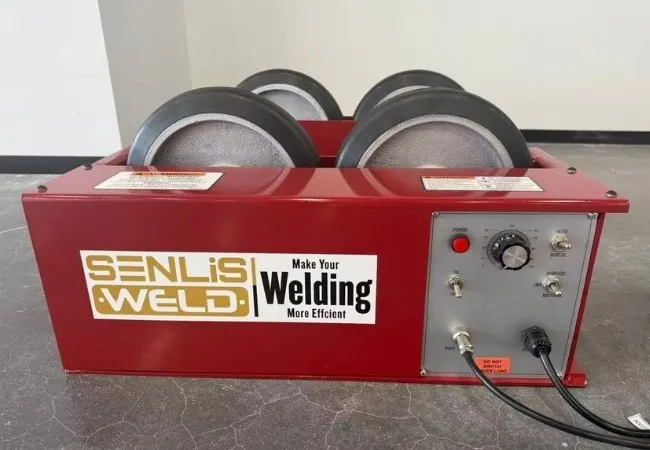
今日、高度な 溶接装置 熱制御が向上し、精度も向上しました。これにより、溶接時の歪みが大幅に軽減されました。.
ゼンリスウェルド, 例えば、は高度な溶接製品ラインを持つメーカーの一つです。同社は、熱入力の制御性を向上させ、溶接品質を高め、歪みを低減する先進的な溶接ソリューションを提供しています。.
適切な機器と技術を導入することで、溶接後の修正作業の必要性を大幅に最小限に抑えることができます。.
| 修正方法 | 原理 | 最適な用途 |
|---|---|---|
| 機械矯正 | 物理的な力 | 軽微な歪み |
| 熱矯正 | 温度調節機能付きの暖房と冷房 | 中程度の歪み |
| 火炎矯正 | 局所的なトーチ加熱 | 構造物の製作 |
| ストレス解消のための温熱療法 | 残留応力を除去します | 圧力容器、重構造物 |
| 制御された再溶接 | 収縮を抑制する | 局所的な特定の歪み |
| 高度な溶接装置 | 精密な熱入力制御と自動溶接パラメータ | 製造工程における歪みを低減し、修正作業を最小限に抑える。 |
結論
溶接部の歪みは、加熱・冷却のムラや溶接収縮などが原因で発生する一般的な問題です。この問題を解決する方法は数多くありますが、そもそも発生させないことが最善策です。.
溶接工程を適切に計画し、適切な接合部設計を選択し、熱を慎重に管理し、正しい溶接順序を実行し、効果的な治具を使用することで、溶接部の歪みを防ぐことができます。.
たとえそれを完全に防げなかったとしても、さまざまな種類の歪みを理解しておくことは重要です。そうすることで、歪みを容易に特定し、高額な修理費用が発生する前に修復することができます。.
これらの予防的および是正的技術は相乗的に作用し、寸法精度の向上、手直し作業の削減、溶接時の残留応力の低減に役立ちます。.
溶接歪みを制御することで、より高品質な溶接部品を安定して生産できます。.
よくある質問
1. 溶接における歪みの原因は何ですか?
A:歪みは、溶接された金属の膨張と収縮によって発生します。歪みは、局所的な加熱によって部品が不均一に収縮することに依存します。これにより、内部に複数の応力が発生し、ワークピースが曲がったり、ねじれたり、さらには反ったりします。.
2. 溶接における角度歪みとは何ですか?
A: 溶接継手の角度歪みは、溶接中に片側がもう一方よりも大きく収縮したときに発生します。 冷却プロセス. これにより収縮が不均一になり、プレートが回転して溶接継手の位置ずれが生じる。.
3. 溶接時の歪みを軽減するにはどうすればよいですか?
A:適切な治具と接合部設計に加え、入熱量を抑え、均一な溶接を行うことで、発生する歪みを最小限に抑えることができます。さらに、スキップ溶接と適切な溶接順序を用いることで、歪みを軽減できます。.
4. 溶接における残留応力とは何ですか?
A:残留応力とは、溶接部品が冷却された後に「固定」または封じ込められた応力のことです。拘束された溶接収縮は残留応力を引き起こします。この種の応力は、構造物の性能、寸法安定性、および構造物の全体的な寿命に影響を与える可能性があります。.
5.溶接による歪みは修正できますか?
A:はい。溶接による歪みは、機械的な矯正方法、または火炎矯正や熱矯正によって修正できます。歪みの程度によっては、応力除去熱処理や制御された修正溶接を用いて修正することも可能です。.


 JA
 EN
 ES
 RU
 FR
 PT