

Les problèmes de soudage sont nombreux, mais le plus fréquent est la déformation de la soudure. Après des heures de travail minutieux pour garantir un alignement parfait, la soudure finale est enfin terminée.
Mais que se passe-t-il lorsque vous découvrez que la pièce est déformée, rétrécie, tordue et pas du tout droite ?
Une bonne compréhension des déformations dues au soudage et de leur gestion est importante, que vous travailliez sur des structures métalliques, des pipelines, des récipients sous pression ou la fabrication de tôles.
Si vous parvenez à contrôler la déformation, vous pouvez améliorer la qualité de votre soudure, réduire le gaspillage de matériaux et minimiser les retouches nécessaires.
La prévention et la gestion des déformations de soudage sont essentielles à une meilleure productivité. Voici tout ce que vous devez savoir sur les déformations de soudage.
Qu'est-ce que la distorsion en soudage ?
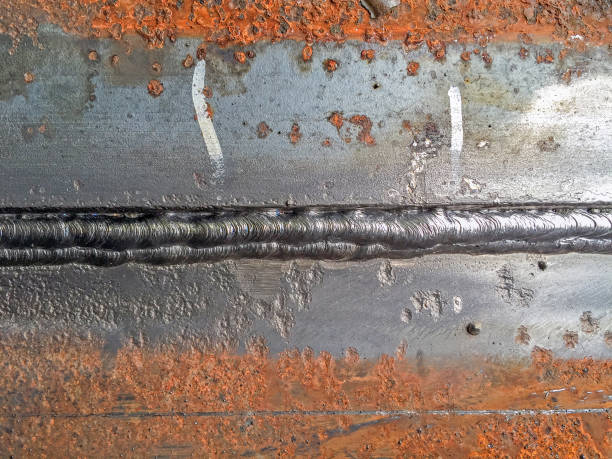
La déformation due au soudage se produit lorsque la forme, l'alignement ou les dimensions d'une pièce métallique sont altérés par le chauffage et le refroidissement lors du soudage. Cette modification indésirable est due à la dilatation du métal sous l'effet de la chaleur et à sa contraction sous l'effet du froid.
Le soudage concentre une chaleur intense sur une zone précise d'une pièce métallique, provoquant la dilatation et la contraction de cette zone et créant ainsi des contraintes irrégulières. Ces contraintes internes peuvent ensuite déformer le métal de façon permanente.
Pour mieux comprendre ce concept, imaginons que vous soudez deux plaques d'acier. Le métal dans la zone de soudure sera chauffé tandis que le reste du métal restera à une température relativement basse.
Lors du refroidissement de la zone de soudure, celle-ci se rétracte. Cette rétraction crée une force de traction qui rapproche le métal environnant, déformant ainsi la pièce. La déformation résulte donc d'un retrait de soudure irrégulier.
■Pourquoi la distorsion est importante
Il ne faut pas négliger les déformations en soudage, car même de légères déformations peuvent causer des dommages importants. Examinons les problèmes que peuvent engendrer les déformations :
- Mauvaise précision dimensionnelle
- Désalignement de l'assemblage
- exigences d'usinage supplémentaires
- coûts de fabrication lourds
- Retards et retouches
- Qualité du produit diminuée
La maîtrise des déformations lors du soudage est essentielle pour les industries exigeant une précision maximale, comme l'aérospatiale, la construction navale et la construction de récipients sous pression.
| Zone d'impact | Conséquence |
|---|---|
| Précision dimensionnelle | Les composants ne sont pas conformes aux spécifications |
| Ajustement de l'assemblage | assemblage difficile ou impossible |
| Coûts de production | Augmentation des déchets de main-d'œuvre et de matériaux |
| Temps de retouche | Des processus de correction supplémentaires sont nécessaires. |
| Qualité du produit | Fiabilité et apparence réduites |
| Calendrier du projet | Retards de fabrication et de livraison |
Pourquoi observe-t-on des déformations lors du soudage ?
Il est impossible d'éviter les déformations de soudure sans en connaître la cause. Voici donc quelques causes fréquentes de déformation de soudure.
Dilatation et contraction thermiques
La dilatation et la contraction thermiques sont les principales causes de déformation. Le chauffage du métal par un arc de soudage provoque la dilatation de la zone chauffée. Le métal environnant, plus froid, limite cette dilatation. Il en résulte la formation de contraintes internes.
Après refroidissement, le métal d'apport se contracte. Le matériau environnant résiste à cette contraction. Si les contraintes dépassent la limite d'élasticité du matériau, une déformation permanente se produit.
Chauffage inégal
S'il était possible de chauffer et de refroidir uniformément l'ensemble de la structure, la déformation serait probablement minime. Cependant, le soudage concentre la chaleur sur une zone très restreinte.
Par exemple, si vous soudez une longue couture sur un côté d'une plaque, le côté chauffé se rétracte davantage que le côté opposé, ce qui provoque une distorsion angulaire.
Retrait du métal de soudure
Après soudage, le métal se rétracte toujours en refroidissant et en se solidifiant. Il faut savoir que plus le volume est important, plus la force de retrait est grande. C'est pourquoi les soudures inutilement larges engendrent plus de déformations que les petites.
Conditions de contention
La manière dont un composant est fixé ou supporté à un endroit précis peut également influencer la déformation d'une soudure. Si un composant est libre de ses mouvements, il se déformera.
En revanche, un composant solidement fixé peut être excessivement contraint malgré son apparence droite. Dans ce cas, il peut présenter d'importantes contraintes résiduelles susceptibles de causer des problèmes ultérieurement.
| Cause | Comment cela crée une distorsion |
|---|---|
| Dilatation et contraction thermiques | Crée des contraintes internes lors du refroidissement |
| Chauffage inégal | Provoque un rétrécissement plus important d'une zone que d'une autre. |
| Retrait du métal de soudure | Attire le matériau environnant vers l'intérieur |
| Conditions de contention | Limite les mouvements et génère des contraintes résiduelles |
| Apport de chaleur excessif | Augmente la zone affectée thermiquement et les forces de retrait |
Types de déformation en soudage
Différentes situations de soudage peuvent engendrer différents types de déformations. La connaissance des schémas et des types de déformations en soudage permet d'identifier les problèmes et de les corriger rapidement.
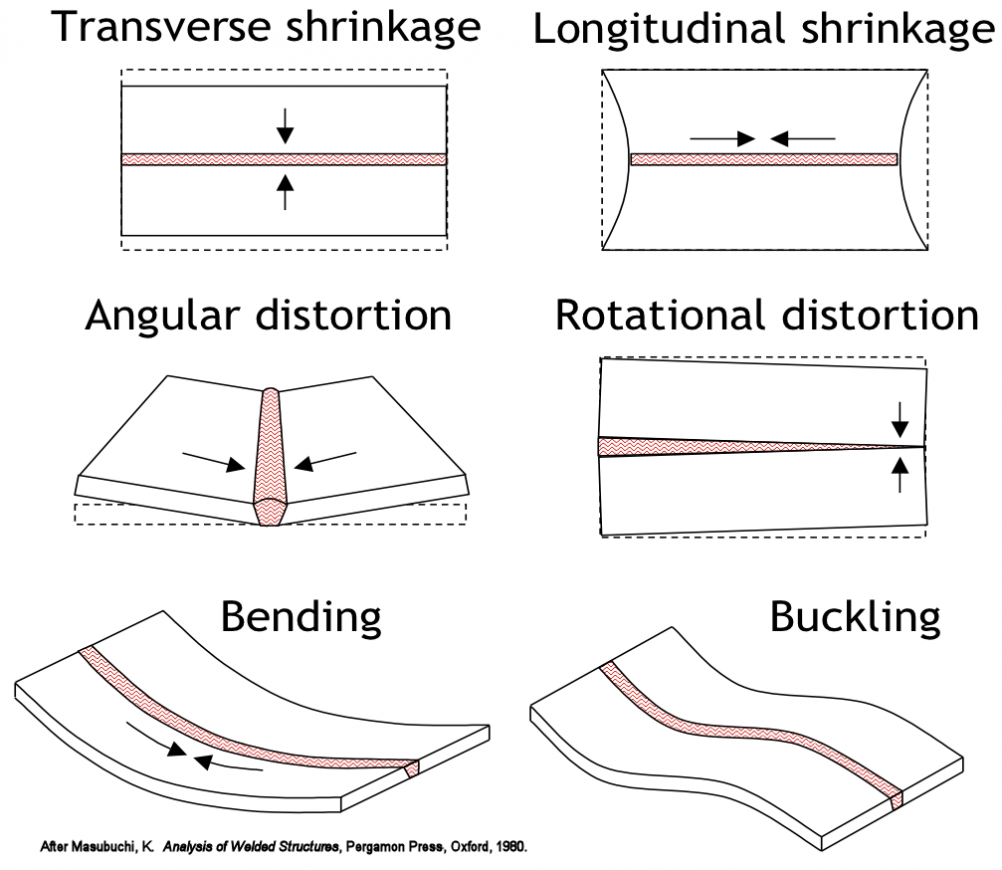
1. Rétrécissement longitudinal
Le retrait longitudinal désigne le retrait de soudage qui se produit parallèlement à la direction de la soudure. Il s'étend sur toute la longueur de celle-ci. Ainsi, lorsque la soudure commence à refroidir, elle se contracte. Cette contraction génère une force qui raccourcit la pièce dans le même sens que le cordon de soudure.
Supposons que vous deviez souder une poutre en acier de 3 mètres de long. Il est raisonnable de penser qu'après refroidissement de la soudure, la poutre se rétractera vers l'intérieur, au niveau de la soudure. Par conséquent, la poutre sera légèrement plus courte après refroidissement.
Caractéristiques:
- Retrait parallèle à la direction de la soudure
- Surtout visible sur les longs cordons de soudure.
- La plus grande partie du retrait se produira au niveau des dimensions globales du composant.
2. Retrait transversal
Le retrait transversal désigne le retrait qui se produit perpendiculairement à la soudure. Il s'étend sur toute la largeur de la soudure. Lors du refroidissement d'une soudure, chaque côté du joint se rétracte vers le centre de la soudure.
Supposons que vous deviez souder deux plaques d'acier de 0,5 mètre de large et 1 mètre de long bout à bout. Après refroidissement de la soudure, les plaques se seront rapprochées, ce qui réduira la largeur totale.
Caractéristiques
- Se produit perpendiculairement à la direction de la soudure
- Très visible au niveau des articulations fessières
- Il en résulte une réduction de la largeur
3. Distorsion angulaire
La déformation angulaire en soudage se produit lorsque le retrait est inégal sur l'épaisseur du matériau. Ce type de déformation survient fréquemment lorsqu'un côté du joint présente une épaisseur de métal soudé supérieure à l'autre. Le métal soudé ayant le plus grand volume se rétracte davantage et déforme les plaques.
Une soudure en V simple est un parfait exemple de distorsion angulaire en soudage. La face supérieure présente un volume de métal d'apport supérieur à celui de la face inférieure.
Caractéristiques
- Le volume de matière se contracte davantage d'un côté que de l'autre.
- Un changement angulaire est perceptible.
- Fréquemment rencontré dans les soudures d'angle et en V.
4. Distorsion de courbure
La déformation par cintrage se produit lorsqu'une pièce soudée se courbe dans le sens de sa longueur. Cette déformation survient lorsque la soudure est située loin de l'axe neutre de la pièce. Par exemple, un long cadre rectangulaire soudé d'un seul côté se courbera pour former une forme arquée après refroidissement.
Caractéristiques
- Crée une structure incurvée
- Courant dans les cadres et poutres soudés
- Résultats d'un rétrécissement non équilibré
5. Déformation par flambage
Le flambage déforme les tôles minces. Ce phénomène se produit lorsque des contraintes de compression, supérieures à la rigidité du métal, sont générées lors du soudage. La tôle se met alors à onduler, se plisser ou se déformer. Un exemple de déformation par flambage lors du soudage se produit lors du soudage de fines tôles d'acier inoxydable. Cela provoque un effet de ‘ tôle ondulée ’ où la tôle forme des ondulations visibles.
Caractéristiques
- Cela se produit généralement dans les matériaux minces.
- Crée des ondulations ou des vagues
- Il est difficile de corriger la distorsion, surtout lorsqu'elle est importante.
6. Distorsion par torsion
La déformation par torsion se produit lorsque différentes parties d'une structure soudée se rétractent de manière inégale. Il en résulte une torsion irrégulière de la structure, appelée déformation rotationnelle. Par exemple, après avoir soudé plusieurs coins d'un profilé caissonné, celui-ci peut se tordre légèrement sur sa longueur.
Caractéristiques
- Crée une déformation en spirale
- On le rencontre principalement dans les fabrications complexes.
- Phénomène dû à un séquençage de soudage irrégulier
| Type de distorsion | Direction | Apparence commune | Applications typiques concernées |
|---|---|---|---|
| Rétrécissement longitudinal | Le long de la soudure | Raccourcissement du composant | Poutres, longues coutures |
| Retrait transversal | À travers la soudure | Largeur réduite | Joints fessiers |
| Distorsion angulaire | À travers l'épaisseur | Les plaques tournent ou s'inclinent | Soudures d'angle et en V |
| Distorsion de l'archet | Le long de la structure | Profil incurvé | Cadres, poutres |
| Déformation par flambage | Déformation de surface | Ondulations ou vagues | tôle mince |
| Distorsion de torsion | Rotationnel | Déformation en spirale | profilés caissonnés, fabrications complexes |
Facteurs affectant la déformation de soudage
Plusieurs facteurs influent sur l'ampleur des déformations lors du soudage. Examinons les facteurs à prendre en compte.
● Apport de chaleur
L'apport de chaleur est l'un des facteurs les plus fortement liés à la déformation lors du soudage.
Plus les facteurs d'apport de chaleur sont importants, plus cela signifie :
- Zones affectées par la chaleur plus vastes
- Plus d'expansion
- Plus de contrats
- Risque accru de déformation par soudage
Par exemple, une vitesse de soudage lente et un ampérage élevé produisent beaucoup plus de déformation qu'une vitesse de soudage plus rapide et un ampérage faible.
● Propriétés des matériaux
Les différents métaux réagissent différemment à la chaleur de soudage. Plus le coefficient de dilatation thermique d'un matériau est élevé, plus le risque de déformation est important. Comparés à l'acier au carbone, l'acier inoxydable et l'aluminium sont beaucoup plus susceptibles de se déformer.
● Épaisseur de la plaque
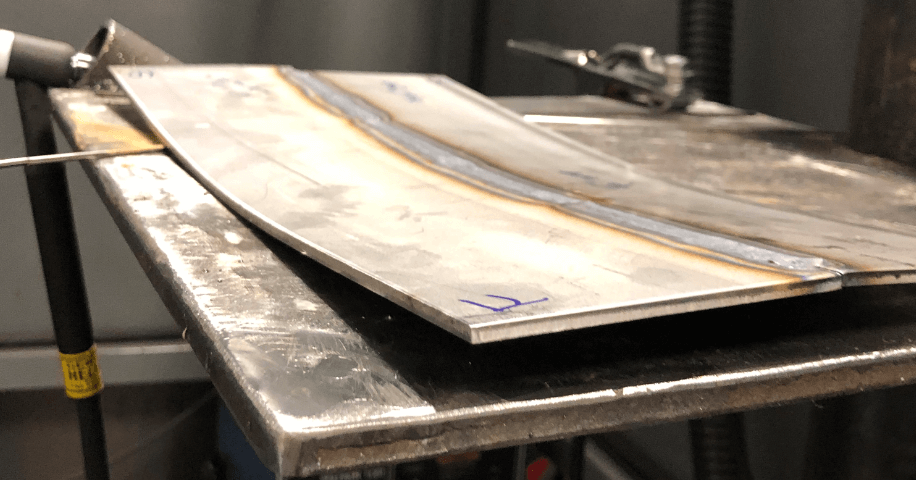
Les matériaux minces se déforment facilement en raison de leur faible résistance au retrait. Par exemple, une tôle de 2 mm peut se déformer considérablement. En revanche, une plaque de 25 mm ne présentera que de légères déformations.
● Conception des joints
Le volume et le retrait de la soudure sont directement influencés par la forme du joint. Une conception de joint inadéquate peut accroître les risques de déformation. Parmi les joints mal conçus, on peut citer les angles de gorge importants, les ouvertures de racine excessives ou les cordons d'angle trop larges. Il est donc préférable d'opter pour une conception de joint équilibrée afin de minimiser les risques de déformation.
● Séquence de soudage
L'ordre d'application des soudures influe sur la répartition des contraintes. Un ordre inadéquat peut concentrer les forces à l'origine du retrait et accroître le risque de déformation. Des ordres de soudage équilibrés permettent généralement une répartition plus homogène des contraintes.
● Contrainte et fixation
Pour maintenir en place les composants à souder, on peut utiliser divers dispositifs de serrage, gabarits, montages et supports. Ces outils permettent de minimiser les mouvements des composants pendant le processus de soudage.
Il faut toutefois garder à l'esprit qu'une contrainte excessive peut entraîner une augmentation des contraintes résiduelles. L'idéal est d'obtenir une contrainte appropriée qui minimise les mouvements sans pour autant contribuer aux contraintes résiduelles.
| Facteur | Faible risque de distorsion | Risque de distorsion élevé |
|---|---|---|
| Apport de chaleur | Faible ampérage, vitesse de déplacement plus rapide | Ampérage élevé, vitesse de déplacement plus lente |
| Type de matériau | Acier au carbone | Acier inoxydable, aluminium |
| Épaisseur de la plaque | Plaques épaisses | Feuilles minces |
| Conception conjointe | Articulations équilibrées | Angles de rainure importants, soudures surdimensionnées |
| Séquence de soudage | Séquence équilibrée | Soudage continu unilatéral |
| Retenue | Fixation appropriée | Un manque ou un excès de retenue |
Comment éviter les déformations en soudure
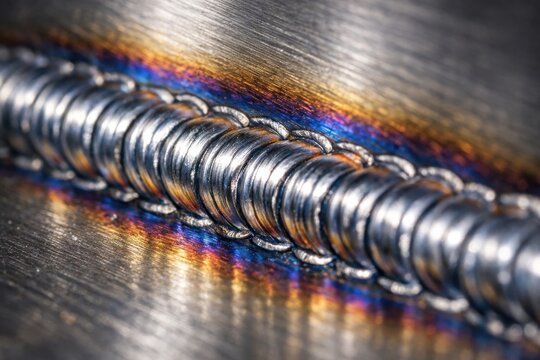
Bien qu'il soit possible de corriger la distorsion, cette méthode est moins efficace et plus coûteuse que d'éviter complètement la distorsion.
1. Minimiser l'apport de chaleur
Votre objectif doit être de minimiser l'apport de chaleur tout en obtenant une fusion satisfaisante. Pour ce faire, vous pouvez augmenter la vitesse de déplacement. Vous pouvez également réduire la taille de la soudure ou opter pour un procédé de soudage plus adapté. Il est aussi recommandé d'éliminer les passes de soudure inutiles. En réduisant l'apport de chaleur, vous diminuez les risques de déformation.
2. Utiliser une conception de joint appropriée
Le volume de soudure peut être réduit grâce à une conception de joint optimisée. Par exemple, on peut privilégier les joints à double gorge en V plutôt que ceux à simple gorge. Il est possible de choisir des angles de gorge plus petits et même d'optimiser l'ouverture à la racine. En optant pour une conception équilibrée, on réduit les forces à l'origine du retrait.
3. Appliquer une soudure équilibrée
Il est préférable de placer les soudures de manière équilibrée. Il faut veiller à la symétrie. Par exemple, si vous soudez un côté d'une structure, assurez-vous de souder également le côté opposé. En compensant le retrait, vous maintiendrez un bon alignement.
4. Utiliser le soudage par sauts
En soudage par points, les soudures sont réalisées par segments, à différents endroits. Elles ne sont pas continues d'une extrémité à l'autre. Ce procédé présente plusieurs avantages : une concentration de chaleur moindre, une déformation réduite et une meilleure répartition des contraintes.
5. Utiliser le soudage en retrait
En soudage par points en retrait, de courtes soudures sont réalisées dans le sens inverse de la soudure globale. Cela permet de limiter le retrait et d'améliorer la précision dimensionnelle de la structure soudée.
6. Utiliser des pinces et des dispositifs de fixation
Un bon système de fixation contribue à prévenir les mouvements excessifs pendant le soudage. Parmi les outils couramment utilisés, on trouve les points de point, les gabarits, les supports et les brides. Ces outils permettent de maintenir un alignement correct durant le soudage.
7. Préréglage
Cette technique consiste à positionner délibérément les pièces à l'opposé de la déformation prévue. Lors du refroidissement et du retrait de la soudure, les pièces se déplacent vers leur position finale souhaitée. Par exemple, si une soudure doit présenter une déformation de 3 degrés vers le haut, elle doit être pliée du même angle vers le bas avant le soudage.
| Méthode de prévention | Comment cela aide |
|---|---|
| Minimiser l'apport de chaleur | Réduit la dilatation et le retrait thermiques |
| Conception appropriée des joints | Réduit le volume de soudure et les forces de retrait |
| Soudage équilibré | Égalise les forces de retrait |
| Soudage par glissement | Empêche la concentration de chaleur |
| Soudage en retrait | Contrôle les contraintes de contraction |
| Pinces et dispositifs de fixation | Maintient l'alignement |
| Préréglage | Compense la distorsion attendue |
Comment corriger les déformations de soudure
Que se passe-t-il en cas de déformation lors de la soudure ? Voici quelques stratégies efficaces pour corriger ces déformations et améliorer la précision des dimensions.
● Redressement mécanique
Le redressage mécanique est une technique qui consiste à appliquer une force physique. Cette force permet de redonner aux pièces leur forme souhaitée.
Pour le redressage mécanique, on peut utiliser le pressage, le roulage, le levage et le martelage. Cette technique est particulièrement efficace lorsque la déformation est minime.
● Lissage thermique
Le redressage thermique consiste à appliquer de la chaleur, ce qui crée une force de retrait opposée à la déformation. La zone chauffée se dilate, puis se contracte en refroidissant.
La contraction permet de réaligner la pièce. Cette méthode est fréquemment utilisée dans la construction navale et la fabrication de structures.
● Lissage à la flamme
Le redressage à la flamme est une méthode de correction thermique spécialisée. Elle consiste à appliquer une chaleur contrôlée selon un motif prédéfini sur des zones sélectionnées. En refroidissant, le métal se rétracte, corrigeant ainsi sa déformation.
● Traitement thermique anti-stress
Le traitement thermique de relaxation des contraintes est une méthode qui minimise les contraintes résiduelles. Il consiste à chauffer uniformément l'ensemble du métal à une température prédéterminée, puis à le refroidir progressivement.
Les avantages comprennent une réduction des contraintes résiduelles de soudage, une amélioration de la stabilité dimensionnelle et une réduction du risque de fissures.
● Soudage contrôlé
Les déformations peuvent être corrigées par des soudures correctives stratégiquement positionnées. Par exemple, on peut effectuer une soudure du côté opposé à la déformation d'une pièce, à l'endroit où un retrait s'est produit. La force de retrait ainsi créée ramènera la structure dans la position souhaitée.
● Utilisation d'équipements de soudage avancés
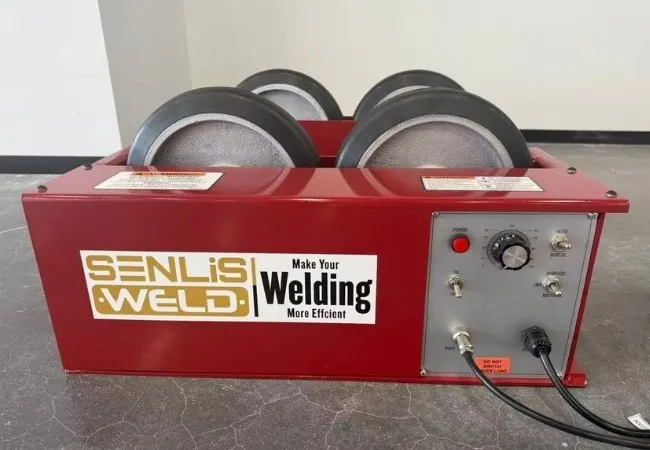
Aujourd'hui, les technologies avancées équipement de soudage Cela permet un meilleur contrôle de la chaleur et une précision accrue, réduisant considérablement les déformations de soudure.
SENLISWELD, Par exemple, cette entreprise est l'un des fabricants qui possède une gamme de produits de soudage sophistiquée. Elle propose des solutions de soudage avancées qui offrent un meilleur contrôle de l'apport de chaleur, une qualité de soudure améliorée et une déformation moindre.
En utilisant les équipements et les technologies appropriés, vous pouvez considérablement réduire le besoin de travaux correctifs après soudage.
| Méthode de correction | Principe | Idéal pour |
|---|---|---|
| Redressage mécanique | force physique | légère distorsion |
| Redressage thermique | Chauffage et refroidissement contrôlés | Distorsion modérée |
| Lissage à la flamme | Chauffage localisé par torche | Fabrication de structures |
| Traitement thermique anti-stress | Élimine les contraintes résiduelles | Récipients sous pression, structures lourdes |
| Soudage contrôlé | Contrecarre le rétrécissement | Distorsion localisée spécifique |
| Équipement de soudage avancé | Contrôle précis de l'apport de chaleur et paramètres de soudage automatisés | Réduction des distorsions lors de la fabrication et minimisation des corrections |
Conclusion
La déformation en soudure est un problème courant, souvent dû à un chauffage et un refroidissement irréguliers, ainsi qu'à un retrait de la soudure. Il existe plusieurs façons de corriger ce problème, mais il est préférable de le prévenir.
Vous pouvez éviter toute déformation de votre soudure en planifiant correctement le processus, en choisissant une bonne conception de joint, en gérant soigneusement la chaleur, en mettant en œuvre la bonne séquence de soudage et en utilisant un dispositif de fixation efficace.
Même si vous ne parvenez pas à l'empêcher, il est essentiel de comprendre les différents types de distorsion. Cela vous permettra de les identifier facilement et de les réparer avant qu'elles ne deviennent coûteuses.
Ces techniques préventives et correctives fonctionnent de concert pour vous aider à améliorer la précision dimensionnelle, à réduire les retouches et à diminuer les contraintes résiduelles en soudage.
En contrôlant la déformation lors du soudage, vous pouvez produire de manière constante des composants soudés de meilleure qualité.
Questions fréquemment posées
1. Qu'est-ce qui provoque des déformations lors du soudage ?
A : La déformation est due à la dilatation et à la contraction du métal soudé. Elle dépend du chauffage localisé qui provoque un retrait irrégulier des pièces. Ceci engendre des contraintes internes susceptibles de faire plier, de tordre, voire de déformer la pièce.
2. Qu'est-ce que la distorsion angulaire en soudage ?
A : Une distorsion angulaire dans les joints soudés se produit lorsqu'un côté se contracte plus que l'autre pendant le processus de refroidissement. Cela provoque un retrait inégal qui entraîne la rotation des plaques et affecte l'alignement du joint soudé.
3. Comment réduire la déformation lors de la soudure ?
A : Vous pouvez minimiser les déformations en réduisant l'apport de chaleur et en réalisant des soudures régulières, ainsi qu'en utilisant des dispositifs de fixation et des conceptions d'assemblage appropriés. De plus, le soudage par points et une séquence de soudage appropriée peuvent contribuer à réduire les déformations.
4. Qu'est-ce que la contrainte résiduelle en soudage ?
A : Les contraintes résiduelles désignent les contraintes qui restent emprisonnées dans une pièce soudée après son refroidissement. Le retrait de soudure, lorsqu'il est limité, engendre des contraintes résiduelles. Ce type de contrainte peut affecter les performances de la structure, la stabilité dimensionnelle et sa durée de vie globale.
5. Les déformations dues à la soudure peuvent-elles être corrigées ?
R : Oui. Les déformations dues au soudage peuvent être corrigées par des méthodes de redressage mécanique, ou par redressage à la flamme ou thermique. Un traitement thermique de relaxation des contraintes ou un soudage correctif contrôlé peuvent également être utilisés, selon l'importance de la déformation.
Lectures recommandées
Types de joints de soudure – SENLISWELD
14 défauts de soudure courants : causes et solutions – SENLISWELD
Conseils et astuces de soudage – SENLISWELD
Porosité en soudure – SENLISWELD


 FR
 EN
 ES
 RU
 JA
 PT