

Existen muchos problemas de soldadura, pero el más común es la distorsión. Tras horas de trabajo minucioso para asegurar que todo esté recto y alineado, se completa la soldadura final.
Pero ¿qué ocurre cuando descubres que el componente está deformado, encogido, torcido y no está recto en absoluto?
Es importante comprender bien la distorsión de la soldadura y cómo gestionarla, independientemente de si se trabaja con acero estructural, tuberías, recipientes a presión o fabricación de chapa metálica.
Si logras controlar la distorsión, podrás mejorar la calidad de tu soldadura, reducir el desperdicio de materiales y minimizar la necesidad de retrabajo.
La prevención y el control de la distorsión en la soldadura son claves para una mayor productividad. A continuación, te explicamos todo lo que necesitas saber sobre la distorsión en la soldadura.
¿Qué es la distorsión en la soldadura?
La distorsión por soldadura se produce cuando la forma, la alineación o las dimensiones de una pieza metálica se alteran debido al calentamiento y enfriamiento durante el proceso. Este cambio indeseado se debe a que el metal se expande al calentarse y se contrae al enfriarse.
La soldadura concentra un calor intenso en una zona específica de una pieza metálica, lo que provoca la expansión y contracción de dicha zona y genera tensiones irregulares. Estas tensiones internas pueden deformar el metal de forma permanente.
Para comprender mejor el concepto, imaginemos que estamos soldando dos placas de acero. El metal en la zona de soldadura se calentará, mientras que el resto del metal se mantendrá a una temperatura relativamente baja.
A medida que la zona de soldadura se enfría, comienza a contraerse. Esta contracción genera una fuerza de tracción que acerca el metal circundante, deformando así toda la pieza. Por lo tanto, la deformación es consecuencia de una contracción desigual durante la soldadura.
■Por qué importa la distorsión
No se debe subestimar la distorsión en la soldadura, ya que incluso las distorsiones menores pueden causar daños graves. Veamos qué problemas puede ocasionar la distorsión:
- Mala precisión dimensional
- Desalineación del ensamblaje
- Requisitos de mecanizado adicionales
- Altos costos de fabricación
- Retrasos y retrabajos
- Disminución de la calidad del producto
El control de la distorsión en la soldadura es vital para las industrias que exigen la máxima precisión, como la aeroespacial, la construcción naval y la construcción de recipientes a presión.
| Área de impacto | Consecuencia |
|---|---|
| Precisión dimensional | Los componentes no cumplen con las especificaciones. |
| Montaje y ajuste | Ensamblaje difícil o imposible |
| Costos de producción | Aumento de los residuos de mano de obra y materiales. |
| Tiempo de reelaboración | Se requieren procesos de corrección adicionales |
| Calidad del producto | Fiabilidad y apariencia reducidas |
| Cronograma del proyecto | Retrasos en la fabricación y la entrega |
¿Por qué se produce la distorsión en la soldadura?
No se puede evitar la distorsión en la soldadura sin saber qué la causa. Por lo tanto, aquí presentamos algunas causas comunes de distorsión en la soldadura.
Expansión y contracción térmica
La dilatación y contracción térmica son las principales causas de la deformación. Calentar el metal con un arco de soldadura provoca la expansión de la zona calentada. El metal circundante, más frío, restringe dicha expansión, lo que genera tensiones internas.
Tras iniciarse el enfriamiento, el metal de soldadura se contrae. El material circundante resiste esta contracción. Si las tensiones superan el límite elástico del material, se produce una deformación permanente.
Calefacción desigual
Si fuera posible calentar y enfriar toda la estructura de manera uniforme, probablemente la distorsión sería mínima. Sin embargo, la soldadura concentra el calor en un área muy pequeña.
Por ejemplo, si se suelda una costura larga en un lado de una placa, el lado que se calentó se contrae más que el lado opuesto, lo que provoca una distorsión angular.
Contracción del metal de soldadura
Cuando el metal se enfría y solidifica después de la soldadura, siempre se contrae. Es importante saber que cuanto mayor sea el volumen, mayor será la fuerza de contracción durante la soldadura. Por eso, las soldaduras innecesariamente grandes generan mayor distorsión que las más pequeñas.
Condiciones de sujeción
La forma en que un componente se sujeta o se apoya en un lugar determinado también puede afectar la deformación de una soldadura. Si un componente está suelto, se moverá, lo que provocará deformación.
Por otro lado, un componente firmemente sujeto podría estar demasiado restringido a pesar de parecer recto. En este caso, el componente puede presentar una gran cantidad de tensión residual que podría causar problemas posteriormente.
| Causa | Cómo crea distorsión |
|---|---|
| Expansión y contracción térmica | Genera tensiones internas durante el enfriamiento. |
| Calefacción desigual | Provoca que un área se encoja más que otra. |
| Contracción del metal de soldadura | Atrae el material circundante hacia adentro. |
| Condiciones de sujeción | Restringe el movimiento y genera estrés residual. |
| Entrada de calor excesiva | Amplía la zona afectada por el calor y las fuerzas de contracción. |
Tipos de distorsión en la soldadura
Las distintas situaciones de soldadura pueden generar diferentes tipos de deformaciones. Conocer los patrones y tipos de deformación en la soldadura puede ayudarle a identificar problemas y corregirlos a tiempo.
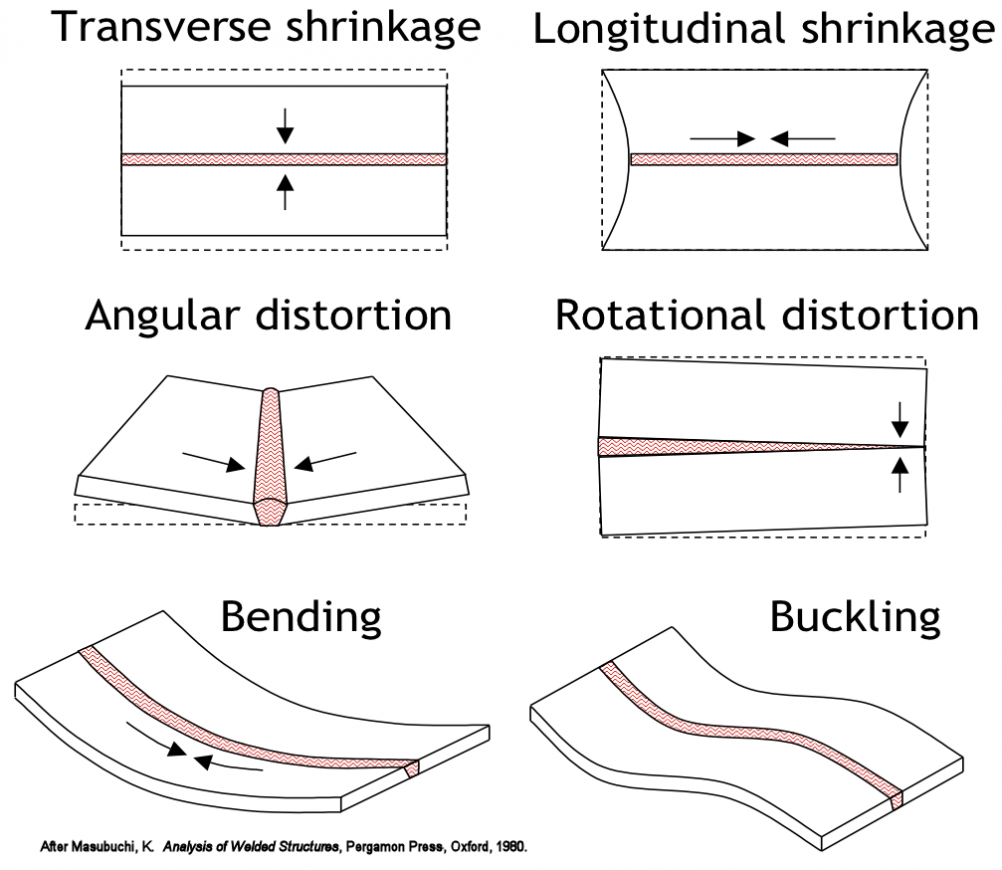
1. Contracción longitudinal
La contracción longitudinal se refiere a la contracción por soldadura que ocurre paralelamente a la dirección de la soldadura. Se extiende a lo largo de la soldadura. Por lo tanto, cuando la soldadura comienza a enfriarse, se contrae. Esta contracción genera una fuerza que acorta el componente en la misma dirección que el cordón de soldadura.
Supongamos que hay que soldar una viga de acero de 3 metros de longitud. Es razonable esperar que, tras enfriarse la soldadura, la viga tire del material hacia el interior de la misma. Por lo tanto, la viga quedará ligeramente más corta una vez que la soldadura se haya enfriado.
Características:
- Contracción paralela a la dirección de la soldadura
- Se aprecia mejor en cordones de soldadura largos.
- La mayor parte de la contracción se producirá en la dimensión general del componente.
2. Contracción transversal
La contracción transversal se refiere a la contracción que ocurre perpendicularmente a la soldadura. Se extiende a lo largo de la soldadura. Una soldadura que se está enfriando tirará de cada lado de la junta hacia el centro de la soldadura.
Supongamos que hay que soldar dos placas de acero de 0,5 metros de ancho y 1 metro de largo mediante una junta a tope. Tras enfriarse la soldadura, las placas se habrán acercado, lo que resultará en una reducción del ancho total.
Características
- Ocurre perpendicularmente a la dirección de la soldadura.
- Muy notorio en las articulaciones de los glúteos.
- Resulta en una reducción del ancho
3. Distorsión angular
La distorsión angular en la soldadura se produce cuando la contracción es desigual a lo largo del espesor del material. Esta deformación suele ocurrir cuando un lado de la junta tiene más metal soldado que el otro. El metal soldado con mayor volumen se contraerá más y deformará las placas, dándoles una forma angular.
Una soldadura de ranura en V simple es un ejemplo perfecto de distorsión angular en la soldadura. La parte superior tiene mayor volumen de metal de soldadura que la parte inferior.
Características
- El volumen de material de un lado se reduce más que el del otro.
- Se aprecia un cambio angular.
- Se observa comúnmente en soldaduras de filete y de ranura.
4. Distorsión por arco
La deformación por curvatura se produce cuando un componente soldado se dobla a lo largo de su longitud. Esta deformación ocurre cuando la soldadura se coloca lejos del eje neutro del componente. Por ejemplo, un marco rectangular largo soldado solo por un lado se curvará hasta adquirir una forma de arco después de enfriarse.
Características
- Crea una estructura curva.
- Común en marcos y vigas soldadas.
- Resultados de una contracción desequilibrada
5. Deformación por pandeo
El pandeo deforma las láminas delgadas de metal. Esta deformación se produce cuando, durante el proceso de soldadura, se genera una tensión de compresión que supera la rigidez del metal. Esto provoca que la lámina delgada se ondule, se arrugue o se pandee. Un ejemplo de deformación por pandeo en la soldadura ocurre al soldar láminas delgadas de acero inoxidable. Esto provoca el efecto de "ondulación" en el que la lámina forma ondulaciones visibles.
Características
- Suele ocurrir en materiales delgados.
- Crea ondulaciones o rizos.
- Resulta difícil corregir la distorsión, especialmente cuando es grave.
6. Distorsión retorcida
La torsión se produce cuando diferentes partes de la estructura soldada se contraen de forma desigual. Como resultado, se produce una torsión irregular de la estructura, conocida como torsión rotacional. Por ejemplo, después de soldar varias esquinas de una sección rectangular fabricada, esta podría torcerse ligeramente a lo largo de su longitud.
Características
- Crea deformación en espiral
- Se observa principalmente en procesos de fabricación complejos.
- Ocurrencia debida a una secuencia de soldadura desigual.
| Tipo de distorsión | Dirección | Apariencia común | Aplicaciones típicas afectadas |
|---|---|---|---|
| Contracción longitudinal | A lo largo de la longitud de la soldadura | Acortamiento del componente | Vigas, juntas largas |
| Contracción transversal | A través de la soldadura | Ancho reducido | Juntas a tope |
| Distorsión angular | A través del espesor | Las placas giran o se inclinan. | Soldaduras de filete y de ranura |
| Distorsión de reverencia | A lo largo de la longitud de la estructura | Perfil curvo | Marcos, vigas |
| Distorsión por pandeo | Deformación de la superficie | Ondulaciones u olas | Chapa metálica delgada |
| Distorsión retorcida | Rotacional | Deformación en espiral | Perfiles de caja, fabricaciones complejas |
Factores que afectan la distorsión de la soldadura
Existen diversos factores que influyen en la cantidad de distorsión que puede producirse al soldar. Veamos qué factores debes tener en cuenta al soldar.
● Entrada de calor
El aporte térmico es uno de los factores que más influyen en la distorsión de la soldadura.
Más factores de aporte de calor significan:
- Zonas más extensas afectadas por el calor
- Más expansión
- Más contrataciones
- Mayor riesgo de deformación por soldadura
Por ejemplo, una velocidad de soldadura lenta y un amperaje alto producen mucha más distorsión en comparación con una velocidad de soldadura más rápida y un amperaje bajo.
● Propiedades del material
Los distintos metales se comportan de manera diferente al ser sometidos al calor de la soldadura. Cuanto mayor sea el coeficiente de dilatación térmica de un material, mayor será la probabilidad de que se produzca una deformación. En comparación con el acero al carbono, el acero inoxidable y el aluminio son mucho más propensos a sufrir deformaciones.
● Espesor de la placa
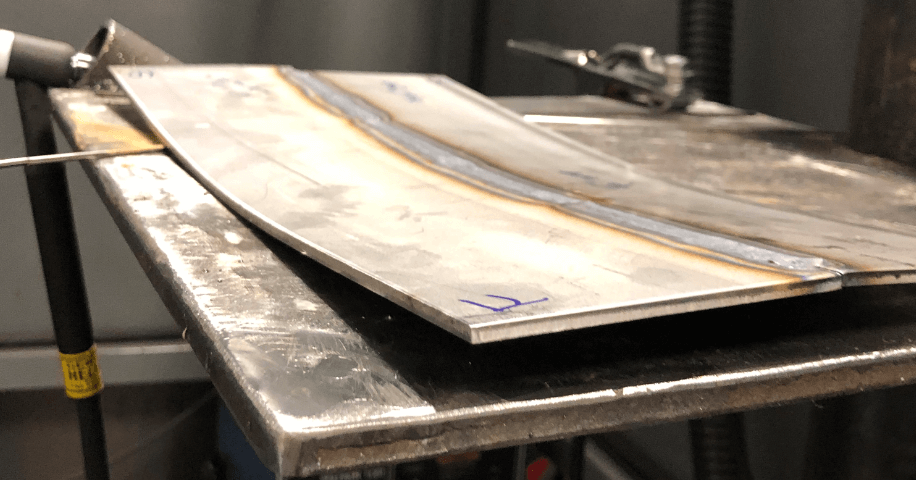
Los materiales delgados se deforman fácilmente debido a su baja resistencia a las fuerzas de contracción. Por ejemplo, una lámina de metal de 2 mm puede deformarse considerablemente. En cambio, una placa de metal de 25 mm puede presentar solo leves signos de deformación.
● Diseño conjunto
El volumen y la contracción de la soldadura dependen directamente de la forma de la junta. Un diseño deficiente aumenta las probabilidades de distorsión. Algunos ejemplos de diseños deficientes son los que presentan ángulos de ranura grandes, aberturas de raíz excesivas o soldaduras de filete demasiado grandes. Por lo tanto, es preferible un diseño de junta equilibrado para reducir las probabilidades de distorsión.
● Secuencia de soldadura
La secuencia en la que se aplican las soldaduras afecta la distribución de las tensiones. Si la secuencia es incorrecta, las fuerzas que provocan la contracción pueden concentrarse, aumentando así las probabilidades de deformación. Las secuencias de soldadura equilibradas suelen contribuir a distribuir las tensiones de manera más uniforme.
● Sujeción y fijación
Para mantener la posición de los componentes que se están soldando, se pueden utilizar diversas abrazaderas, plantillas, dispositivos de fijación y soportes. Estos elementos ayudan a minimizar el movimiento de los componentes durante el proceso de soldadura.
Sin embargo, es importante recordar que una restricción excesiva puede aumentar las tensiones residuales. Lo ideal es aplicar la restricción adecuada para minimizar el movimiento sin generar tensiones residuales.
| Factor | Bajo riesgo de distorsión | Alto riesgo de distorsión |
|---|---|---|
| Entrada de calor | Bajo amperaje, mayor velocidad de desplazamiento | Alto amperaje, menor velocidad de desplazamiento |
| Tipo de material | Acero carbono | Acero inoxidable, aluminio |
| Espesor de la placa | placas gruesas | Láminas delgadas |
| Diseño conjunto | Articulaciones equilibradas | Ángulos de ranura grandes, soldaduras sobredimensionadas |
| Secuencia de soldadura | Secuencia equilibrada | Soldadura continua unilateral |
| Restricción | Instalación adecuada | Restricción insuficiente o excesiva |
Cómo prevenir la deformación en la soldadura
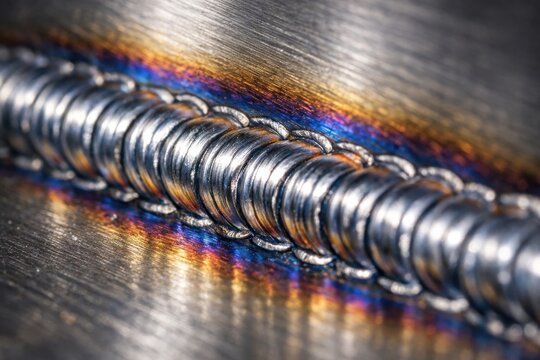
Si bien es posible corregir la distorsión, resulta menos eficaz y más costoso que evitarla por completo.
1. Minimizar la entrada de calor.
Su objetivo debe ser utilizar la menor cantidad de calor posible y aun así lograr una fusión satisfactoria. Esto se puede conseguir seleccionando una mayor velocidad de avance. Incluso puede reducir el tamaño de la soldadura o elegir un proceso de soldadura más favorable. También se recomienda eliminar las pasadas de soldadura innecesarias. Al aplicar menos calor, se reducen las posibilidades de deformación.
2. Utilice un diseño de juntas adecuado.
El volumen de soldadura se puede reducir mediante un buen diseño de la junta. Algunos ejemplos incluyen juntas con ranura en V doble en lugar de juntas con ranura en V simple. Se pueden seleccionar ángulos de ranura más pequeños e incluso optimizar las aberturas de la raíz. Al elegir un diseño equilibrado, se pueden reducir las fuerzas que provocan la contracción.
3. Aplicar soldadura equilibrada
Lo ideal es realizar las soldaduras de forma equilibrada. Es fundamental garantizar la simetría. Por ejemplo, si se suelda un lado de una estructura, asegúrese de soldar también el lado opuesto. Al compensar la contracción, se logra una buena alineación.
4. Utilice soldadura discontinua
En la soldadura por segmentos, las soldaduras se realizan en distintos puntos dispersos, en lugar de forma continua de un extremo al otro. Las ventajas de este método incluyen una menor concentración de calor, una menor distorsión y una mejor distribución de las tensiones.
5. Utilice la soldadura por retroceso
En la soldadura por retroceso, se colocan soldaduras cortas en la dirección opuesta a la soldadura general. Esto ayuda a controlar la contracción y a mejorar el control dimensional general de la estructura soldada.
6. Utilice abrazaderas y fijaciones.
Un buen sistema de sujeción ayuda a prevenir movimientos excesivos durante el proceso de soldadura. Entre las herramientas más comunes se encuentran los puntos de soldadura, las plantillas, los soportes y las abrazaderas. Estas herramientas mantienen la alineación correcta durante la soldadura.
7. Preajuste
Esta técnica consiste en colocar las piezas en la posición opuesta a la deformación prevista. A medida que la soldadura se enfría y se contrae, las piezas se desplazan hasta la posición final deseada. Por ejemplo, si se espera que una soldadura se doble hacia arriba 3 grados, debe doblarse hacia abajo el mismo ángulo antes de soldar.
| Método de prevención | Cómo ayuda |
|---|---|
| Minimizar la entrada de calor | Reduce la dilatación y la contracción térmica. |
| Diseño adecuado de juntas | Reduce el volumen de soldadura y las fuerzas de contracción. |
| Soldadura equilibrada | Iguala las fuerzas de contracción |
| Soldadura por salto | Evita la concentración de calor |
| Soldadura por pasos hacia atrás | Controla las tensiones de contracción |
| Abrazaderas y fijaciones | Mantiene la alineación |
| Preajuste | Compensa la distorsión esperada |
Cómo corregir la distorsión de la soldadura
¿Qué ocurre cuando se produce una deformación en la soldadura? A continuación, se presentan algunas estrategias eficaces para corregir estas deformaciones y mejorar la precisión de las dimensiones.
● Enderezamiento mecánico
El enderezamiento mecánico es una técnica que implica la aplicación de fuerza física. Esta fuerza ayuda a que los componentes recuperen su forma deseada.
Para el enderezamiento mecánico, se pueden utilizar técnicas como prensado, laminado, elevación con gato y martilleo. Esta técnica es más eficaz cuando la deformación es leve.
● Alisado térmico
El enderezamiento térmico implica la aplicación de calor, lo que genera una fuerza de contracción opuesta a la deformación. La zona calentada se expande y, al enfriarse, se contrae.
La contracción devuelve el componente a su posición original. Este método se utiliza con frecuencia en la construcción naval y en la fabricación de estructuras.
● Enderezamiento con llama
El enderezamiento por llama es un método especializado de corrección térmica. En este caso, un soplete aplica calor controlado siguiendo un patrón predeterminado en áreas específicas. Al enfriarse, el metal se contrae para corregir la deformación por sí mismo.
● Tratamiento térmico para aliviar el estrés
El tratamiento térmico de alivio de tensiones es un método que minimiza las tensiones residuales. Consiste en calentar uniformemente todo el metal a una temperatura predeterminada, seguido de un enfriamiento gradual.
Entre las ventajas se incluyen una reducción de las tensiones residuales en la soldadura, una mejora en la estabilidad dimensional y una disminución de la probabilidad de que se produzcan grietas.
● Re-soldadura controlada
La deformación se puede corregir mediante soldaduras correctivas estratégicamente ubicadas. Por ejemplo, se puede aplicar una soldadura en el lado opuesto de un componente deformado donde se ha producido contracción. Esto generará una fuerza de contracción que devolverá la estructura a la posición deseada.
● Uso de equipos de soldadura avanzados
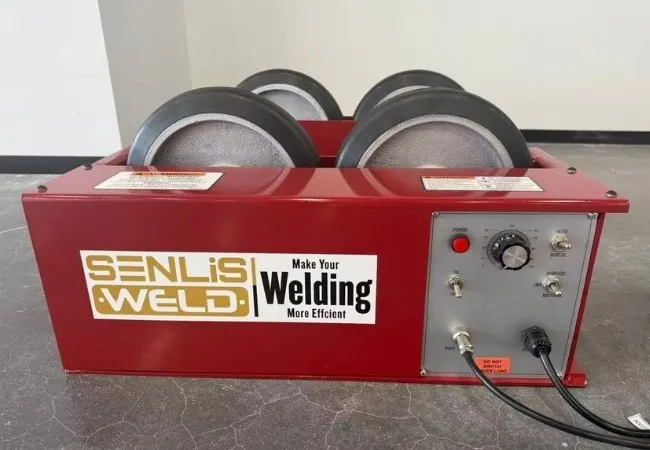
Hoy en día, los avanzados equipos de soldadura Permite un mejor control del calor y una mayor precisión. Esto ha reducido considerablemente la distorsión de la soldadura.
SENLISWELD, por ejemplo, es uno de los fabricantes que cuenta con una sofisticada línea de productos de soldadura. Disponen de soluciones de soldadura avanzadas que ofrecen un mejor control del aporte térmico, una mayor calidad de la soldadura y una menor distorsión.
Al implementar el equipo y la tecnología adecuados, se puede minimizar en gran medida la necesidad de realizar trabajos correctivos posteriores a la soldadura.
| Método de corrección | Principio | Mejor uso para |
|---|---|---|
| Enderezamiento mecánico | fuerza física | Distorsión menor |
| Alisado térmico | Calefacción y refrigeración controladas | Distorsión moderada |
| Enderezamiento de llama | Calentamiento localizado con soplete | Fabricación estructural |
| Tratamiento térmico para aliviar el estrés | Elimina la tensión residual | Recipientes a presión, estructuras metálicas pesadas |
| Soldadura controlada | Contrarresta la contracción | Distorsión localizada específica |
| Equipos de soldadura avanzados | Control preciso del aporte térmico y parámetros de soldadura automatizados | Reducción de la distorsión durante la fabricación y minimización del trabajo correctivo. |
Conclusión
La deformación en la soldadura es un problema común que suele aparecer cuando hay un calentamiento, enfriamiento y contracción desiguales de la soldadura. Existen muchas maneras de corregir el problema, pero es mejor prevenirlo por completo.
Puedes evitar que tu soldadura se deforme planificando adecuadamente el proceso, seleccionando un buen diseño de junta, controlando el calor con cuidado, implementando la secuencia de soldadura correcta y utilizando fijaciones eficaces.
Aunque no logres evitarlo, debes comprender los diferentes tipos de distorsión. Esto te ayudará a identificarlos fácilmente y a repararlos antes de que resulten costosos.
Estas técnicas preventivas y correctivas trabajan conjuntamente para ayudarle a mejorar la precisión dimensional, reducir las repeticiones de trabajo y disminuir la tensión residual en la soldadura.
Mediante el control de la distorsión por soldadura, se pueden producir componentes soldados de mayor calidad de forma constante.
Preguntas frecuentes
1. ¿Qué causa la distorsión en la soldadura?
A: La deformación se produce debido a la expansión y contracción del metal soldado. Esta deformación depende del calentamiento localizado, que eventualmente provoca que las piezas se contraigan de forma desigual. Esto genera diversas tensiones internas que hacen que la pieza se doble, se tuerza o incluso se deforme.
2. ¿Qué es la distorsión angular en la soldadura?
A: La distorsión angular en las uniones soldadas ocurre cuando un lado se contrae más que el otro durante el proceso de enfriamiento. Esto provoca una contracción desigual que hará que las placas giren y afectará la alineación de la junta soldada.
3. ¿Cómo se puede reducir la distorsión de la soldadura?
R: Se puede minimizar la distorsión utilizando menos calor y soldaduras uniformes, junto con un diseño adecuado de las fijaciones y las juntas. Además, la soldadura discontinua y una secuencia de soldadura apropiada pueden ayudar a reducir la distorsión.
4. ¿Qué son las tensiones residuales en la soldadura?
A: La tensión residual se refiere a la tensión que queda atrapada o sellada en un componente soldado después de su enfriamiento. La contracción restringida de la soldadura genera tensión residual. Este tipo de tensión puede afectar el rendimiento de la estructura, la estabilidad de sus dimensiones y su vida útil general.
5. ¿Se puede corregir la deformación por soldadura?
R: Sí. La deformación por soldadura se puede corregir mediante métodos de enderezamiento mecánico, o bien mediante enderezamiento térmico o con llama. También se puede utilizar un tratamiento térmico de alivio de tensiones o una soldadura correctiva controlada para corregir la deformación, según su gravedad.
Lectura recomendada
Tipos de juntas de soldadura – SENLISWELD
14 Defectos comunes en la soldadura: causas y soluciones – SENLISWELD
Consejos y trucos para soldar – SENLISWELD
Porosidad en la soldadura – SENLISWELD


 ES
 EN
 RU
 JA
 FR
 PT