

При сварке толстых стальных пластин вы не просто соединяете два куска металла. Для сварки стальных пластин необходим правильный метод сварки, а также соответствующая конструкция соединения. Также необходимы присадочный металл, соответствующая тепловая мощность и предварительный нагрев. Только тогда можно получить прочный и надежный сварной шов.
Контроль температуры становится критически важным по мере увеличения толщины стальных пластин. Неправильная техника сварки может привести к таким проблемам, как деформация, коробление и неполное проплавление.
При работе с тяжелой техникой, мостами, оборудованием, работающим под давлением, судами или конструктивными элементами вам необходим процесс, подходящий для марки стального листа и его толщины. Давайте разберемся, как работает сварка толстостенных стальных листов, и дадим советы по выбору подходящего оборудования для этой задачи.
Что такое сварка стальных листов?
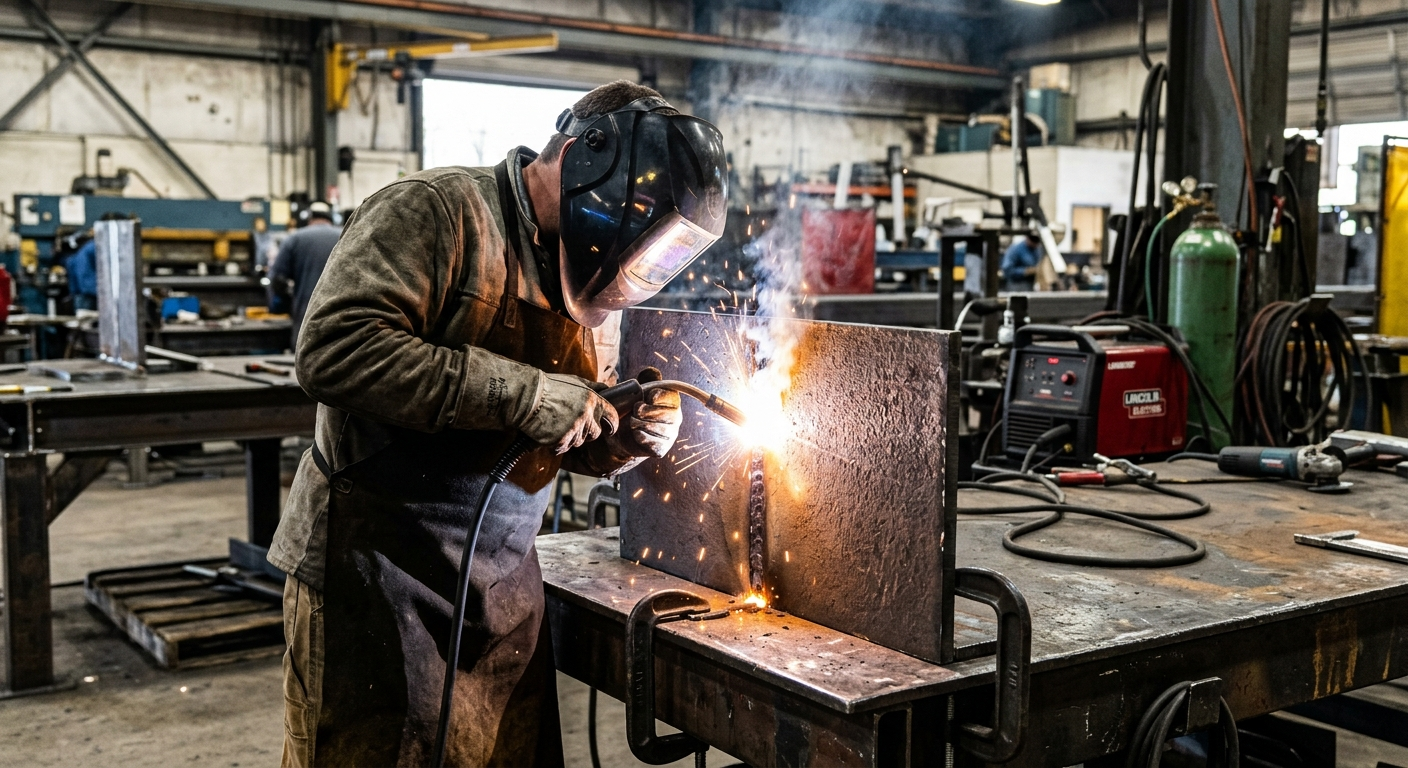
Сварка стальных пластин предполагает соединение отдельных стальных пластин с помощью тепла, давления или, иногда, того и другого. В промышленном производстве сварка плавлением использует плавление как основного металла, так и присадочного металла для образования прочного соединения после охлаждения и затвердевания сварочной ванны.
Следовательно, вы можете использовать любой из следующих методов:
- Сварка защитным металлическим электродом (SMAW)
- Газовая дуговая сварка металлическим электродом (GMAW)
- Дуговая сварка порошковой проволокой (FCAW)
- Сварка под флюсом (SAW)
- Газо-вольфрамовая дуговая сварка (GTAW)
При сварке толстых стальных пластин, вероятно, потребуется использовать несколько проходов сварки для нанесения большего количества сварочного металла по сравнению с тонкими пластинами. Следовательно, нельзя использовать один непрерывный проход. Хотя внешний вид важен, качественный сварной шов должен обладать достаточной глубиной проплавления, прочностью, ударной вязкостью и точностью размеров.
Следовательно, выбранная вами процедура сварки должна соответствовать химическому составу стали. Она должна учитывать толщину листа, тип соединения, степень фиксации соединения, присадочный материал и уровень подводимой температуры.
Распространенные методы сварки стальных пластин
Не существует единого метода сварки всех стальных листов, который можно было бы назвать лучшим. Наилучший метод для вас зависит от нескольких факторов, включая толщину и качество листа, желаемую конфигурацию соединения, расположение и доступность сварных швов, необходимый объем сварных швов, имеющееся оборудование, а также любые технические условия или стандарты. Теперь давайте рассмотрим некоторые распространенные методы сварки стальных листов.
1. Сварка металлическим электродом в защитной среде (SMAW)
Сварка покрытым электродом обычно называется ручной дуговой сваркой. При сварке покрытым электродом используется электрод, покрытый флюсом. Для сварки необходимо зажечь дугу между основным металлом и электродом. После того, как электрод и основной металл расплавятся, флюс используется для защиты сварочной ванны от загрязнения. Сварка покрытым электродом применяется для:
- Сварка конструкционной стали
- Сварка на месте
- Ремонт сварочных работ
- Сварочные работы
- Сварка тяжелого оборудования
- Выполнение сварочных работ вне объекта, где требуется мобильность.
Одним из главных преимуществ этого процесса является его гибкость. Оборудование для сварки SMAW можно использовать там, где более крупная, автоматизированная система была бы нецелесообразной. SMAW также подходит для различных положений при сварке. По сравнению с FCAW и SAW, SMAW имеет более низкую скорость наплавки. При сварке более толстых деталей это может увеличить количество проходов, необходимых для завершения сварки.
Для предотвращения образования трещин, вызванных водородом, что характерно для многих конструкционных применений, используются электроды с низким содержанием водорода. В связи с этим Американское сварочное общество рекомендует учитывать диффузионный водород в присадочном металле при определении соответствующих требований к предварительному нагреву.
2. Газодуговая сварка (GMAW)
Газодуговая сварка (GMAW), также известная как MIG или MAG сварка, основана на непрерывной подаче проволоки и защитного газа. Традиционная дуговая сварка в защитной среде (SMAW) требует от сварщика многократных остановок для замены электрода.
Технология GMAW представляет собой усовершенствование в этом аспекте, поскольку проволочный электрод подается непрерывно. Таким образом, нет необходимости постоянно останавливаться для замены электродов. Технология GMAW все чаще используется в промышленности, поскольку делает сварку более эффективным процессом.
Сварка GMAW используется в:
- Изготовление стальных конструкций
- Сборка компонентов машины
- Сборка конструктивных элементов
- Производство
- Автоматизированная и полуавтоматизированная сварка
Этот процесс обеспечивает высокую производительность и оставляет относительно меньше шлака по сравнению с другими методами сварки. Это помогает получать более чистые сварные швы. Однако сварка GMAW может быть чувствительна к условиям окружающей среды из-за частой необходимости использования защитного газа. Это особенно актуально при сварке на открытом воздухе.
3. Дуговая сварка порошковой проволокой (FCAW)
Дуговая сварка порошковой проволокой (FCAW) использует непрерывно подаваемую трубчатую проволоку с флюсом. Тип проволоки определяет, может ли сварка FCAW быть самозащитной или требует использования внешнего защитного газа. Высокая скорость наплавки и хорошее проплавление делают FCAW отличным выбором для изготовления тяжелых металлоконструкций. Она используется при изготовлении:
- Крупные стальные конструкции
- Тяжелая техника для строительства
- Судостроение
- Промышленное оборудование
- Крупные стальные компоненты
- Изготовление толстостенной пластины
Для крупных стальных деталей технология FCAW обеспечивает хороший баланс производительности и универсальности. Однако, в зависимости от области применения, необходимо также выбрать соответствующую классификацию проволоки и схему экранирования.
4. Дуговая сварка под флюсом (SAW)
Сварка под флюсом хорошо подходит для сварки больших объемов толстых стальных пластин. При сварке под флюсом дуга работает под слоем гранулированного флюса. Он действует как экран, защищая дугу и сварочную ванну от атмосферы. Сварку под флюсом легко использовать как с автоматизированной, так и с механизированной сваркой. Она часто применяется в следующих случаях:
- Тяжелые строительные работы
- Сосуды под давлением
- Тяжелые балки
- Судостроение
- Компоненты ветряной башни
- Длинные швы
- Толстые стальные листы
Главное преимущество сварки под флюсом (SAW) — это её производительность. Поскольку SAW использует высокотоковый процесс сварки и может применяться с непрерывной подачей проволоки, можно быстро наплавить большое количество сварочного металла.
Для толстых участков можно использовать и современные технологии. Они сочетают в себе дуговую сварку под флюсом с узкозазорной или гибридной лазерно-дуговой сваркой. По сравнению с традиционной дуговой сваркой под флюсом, они позволяют уменьшить объем свариваемого шва и тепловое воздействие.
5. Газо-вольфрамовая дуговая сварка (GTAW).
Сварка GTAW, также известная как TIG-сварка, использует неплавящийся вольфрамовый электрод. Это позволяет получать сварные швы лучшего качества с высокой степенью контроля. Однако по сравнению с высоконаплавленными процессами сварки может показаться, что это относительно медленный процесс.
В результате, сварка GTAW часто не является предпочтительным методом для заполнения больших объемов толстых стальных пластин. Этот процесс чаще используется для создания корневых зазоров или когда необходимо обеспечить высокое качество сварного шва и точный контроль. По сравнению с другими процессами с высокой наплавкой, GTAW наиболее подходит с точки зрения качества и контроля сварного шва.
Однако следует помнить, что процесс с высокой плотностью наплавки не всегда является лучшим выбором, если доступ к шву затруднен или сварку необходимо производить в разных положениях. Ниже представлен обзор распространенных методов сварки, которые вы можете использовать.
| Метод | Главное преимущество | Типичное применение со стальной пластиной | Скорость производства |
|---|---|---|---|
| SMAW | Портативный и универсальный | Полевые работы, ремонт, металлоконструкции. | Низкий до среднего |
| GMAW | Непрерывная подача проволоки | Изготовление и производство | Средний до высокого |
| ППШ | Высокая степень осаждения и универсальность | Крупномасштабные металлоконструкционные и строительные работы. | Высокий |
| ПИЛА | Высокая степень осаждения и автоматизация | Длинные швы и толстые пластины | Очень высокий |
| GTAW | Превосходный контроль и точность | Проходы через корни и специализированные соединения | Низкий |
Как сваривать толстые стальные пластины
(Источник:istockphoto.com)
Сварка толстых стальных пластин требует более тщательной подготовки по сравнению со сваркой тонких пластин. Следовательно, необходимо уметь контролировать весь процесс сварки, от первоначальной подготовки до окончательной проверки. Давайте обсудим, как правильно сваривать толстые стальные пластины.
1. Определите марку стали.
Первым делом следует определить, с каким типом материала вы работаете. Необходимо ознакомиться с сертификатом или техническими условиями на материал, чтобы узнать:
- Марка стали
- Толщина
- Предел текучести
- Предел прочности
- Химический состав
- Применимый стандарт
- Вид термообработки
Эта информация поможет вам выбрать подходящую процедуру сварки и присадочный материал. Тот факт, что вы свариваете два куска углеродистой стали, не обязательно означает, что вы можете использовать одинаковые параметры сварки для каждого материала.
Чувствительность к растрескиванию и термостойкость высокопрочных и легированных сталей, как правило, выше по сравнению с низкопрочными сталями.
2. Проверьте толщину пластины.
Следующий шаг — измерение фактической толщины пластины и расчет общей толщины в месте сварки. Толщина, как правило, определяет подвод тепла, подготовку соединения, количество сварочных проходов, необходимость предварительного подогрева и время, необходимое для сварки.
Даже при предварительном нагреве более толстых пластин можно заметить, что рекомендации различаются в зависимости от состава стали, толщины пластины, диффузии водорода в присадочный металл и прочности соединения. Это особенно важно для толстых стальных пластин, поскольку их тепловое поведение существенно отличается от поведения тонких пластин.
3. Надлежащим образом подготовьте сустав.
Подготовка шва напрямую влияет на качество сварки. Простой снятия фаски с простого стыкового соединения может быть недостаточно на более толстых пластинах. В таком случае может потребоваться канавка. Что касается подготовки шва, то к наиболее распространенным относятся:
- V-образная канавка
- Двойная V-образная канавка
- U-образная канавка
- Двойная U-образная канавка
- J-образная канавка
- Двойная J-образная канавка
Целью качественной конструкции соединения является обеспечение доступа к сварочной дуге при одновременном ограничении количества наплавленного металла. Некачественное соединение часто вынуждает сварщика наплавлять больше металла, чем необходимо.
Избыток сварочного металла увеличивает время сварки, тепловыделение, стоимость и деформацию. Для слишком толстых пластин хорошо спроектированная канавка может значительно уменьшить объем сварочного металла. Однако это работает только при условии планирования соответствующего процесса и процедуры.
4. Очистите сталь.
Перед сваркой зону соединения необходимо тщательно очистить. В результате очистки следует удалить:
- Масло
- Смазка
- Влага
- Ржавчина
- Краска
- Окалина
- Грязь
- Другие загрязняющие вещества
Поддерживая чистоту поверхности, вы можете гарантировать отсутствие загрязнений. Это способствует образованию стабильной дуги и минимизирует вероятность загрязнения сварного шва. Также необходимо учитывать расходные материалы.
При работе с низководородными электродами также следует обращать внимание на влажность. Правильное хранение и обращение с электродами также минимизируют содержание влаги. Это помогает сохранить желаемые свойства электрода.
5. Установите и закрепите пластины.
Перед выполнением основных сварных швов необходимо правильно расположить пластины. Следует обратить внимание на следующее:
- Корневой зазор
- Выравнивание
- Угол сочленения
- Квадратность пластины
- Размеры прихваточных швов
- Расстояние между прихваточными швами
- Сдержанность
Прихватка — это не просто соединение двух деталей. Необходимо соблюдать осторожность, поскольку несовпадение может привести к образованию зазоров, что негативно скажется на проплавлении, а также на геометрии сварного шва.
Недостаточное проплавление может привести к большему ограничению деформации, что, в свою очередь, может повысить уровень напряжения во время сварки. Технические условия сварки содержат параметры соединения и сварки для конкретного соединения. Поэтому необходимо следовать им, а не полагаться на приблизительные расчеты.
6. Предварительно нагрейте сталь.
Предварительный нагрев необходим при сварке толстостенной стали. Перед началом сварки необходимо нагреть основной металл вокруг шва. Это необходимо, поскольку предварительный нагрев замедляет скорость охлаждения сварного шва и окружающего материала.
Это помогает предотвратить растрескивание, вызванное водородом, и контролировать температурные условия вокруг сварного шва. Температура предварительного нагрева стали определяется многими факторами:
- марка стали
- Углеродный эквивалент
- Толщина пластины
- Процесс сварки
- Уровень водорода в присадочном металле
- Тепловая энергия
- Совместное ограничение
- Применимый сварочный кодекс
То, что стальная пластина выглядит толстой, не означает, что можно выбрать любую температуру предварительного нагрева. Необходимо ознакомиться со спецификациями сварочной процедуры и сварочным кодексом.
Во многих руководствах изложены минимальные требования к температуре предварительного нагрева и температуре между проходами в зависимости от марки стали и толщины. В этих руководствах также указаны альтернативные методы, которые могут быть использованы в соответствующих случаях для различных марок стали.
7. Контроль температуры между проходами.
Контроль температуры в процессе сварки — более сложная задача, чем просто предварительный нагрев зоны сварки. Температура сварного шва перед нанесением следующего сварочного слоя называется межпроходной температурой.
Если металл слишком сильно остынет, материал может потерять часть или все преимущества предварительного нагрева. Если же температура металла повысится сверх требуемого диапазона, это может полностью нарушить механические свойства сварного шва. Поэтому в технических условиях сварки необходимо установить надлежащие максимальные и минимальные пределы температуры между проходами.
8. Нанесите корневой слой.
Корневой шов, пожалуй, является наиболее важной частью процесса сварки. Он формирует основу для всего сварного шва. Поэтому необходимо убедиться, что он достаточно глубоко проникает в основной металл, но не прожигает его насквозь. Он также должен быть свободен от несплавления, шлаковых включений и любых других дефектов.
В зависимости от конструкции соединения и процесса сварки, для корневого шва можно выбрать несколько различных процессов, включая SMAW, GMAW, FCAW, GTAW или любой другой подходящий процесс. Точный метод выполнения корневого шва должен соответствовать техническим условиям сварки.
9. Проводите очистку между проходами.
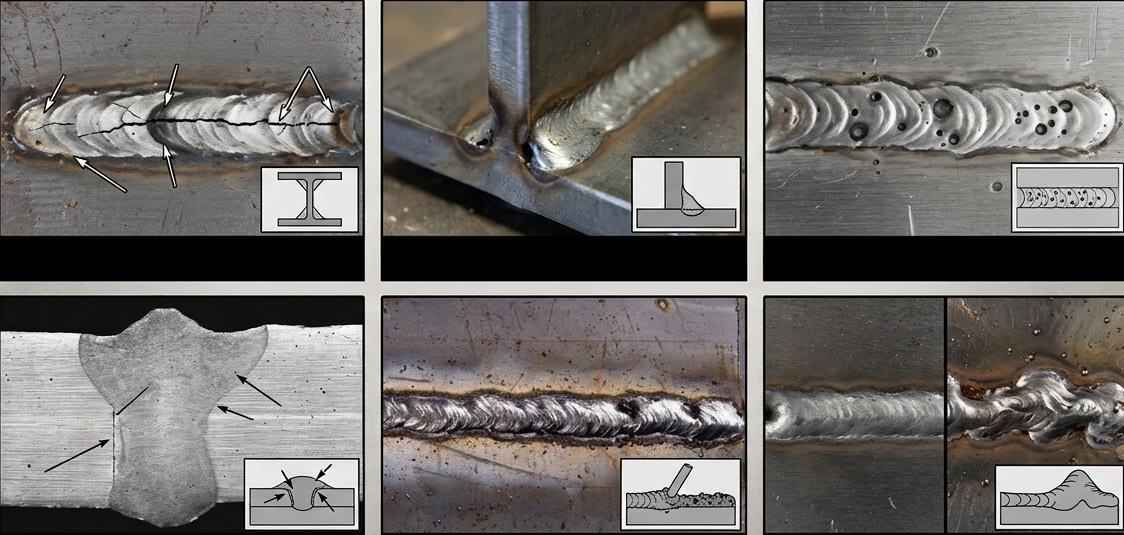
Перед выполнением следующего прохода убедитесь, что сварной шов выполнен правильно, удалён шлак и тщательно осмотрен. Это особенно важно для процессов, сопровождающихся образованием шлака. Если шлак задерживается между проходами, могут появиться включения. Между проходами необходимо проверять наличие очевидных проблем, таких как:
- Трещины
- Подрез
- Пористость
- Отсутствие слияния
- Шлак
- Плохой профиль бусины
Поэтому необходимо обнаружить дефект и перейти к следующему этапу только после его устранения.
10. Используйте несколько проходов.
Для толстых участков требуется нанесение нескольких проходов. Таким образом, вы не заполняете весь шов одним большим сварочным проходом. Необходимо постепенно наращивать сварной шов, используя отдельные проходы. В зависимости от типа шва, последовательность сварки может включать:
- Бусины для нанизывания
- Контролируемое ткачество
- Чередующиеся последовательности
- Последовательности шагов назад
- Сбалансированная сварка
- Пропустить сварку
Используемая вами последовательность сварки должна обеспечивать контроль распределения тепла и деформации. Цель состоит в достижении необходимого размера и глубины проплавления шва без выхода за пределы допустимого диапазона подводимой тепловой энергии.
11. Регулирование подвода тепла
В сварке очень важен подвод тепла. Он зависит от сварочного тока, напряжения, скорости и тепловой эффективности используемой технологии сварки. Использование слишком малого количества тепла может привести к плохому сплавлению или неоптимальному охлаждению.
Чрезмерный нагрев может привести к сильной деформации. Это также может повлиять на микроструктуру и механические свойства соединения. Поэтому ваша цель должна заключаться не в максимизации доступной силы тока, а в достижении стабильного, контролируемого уровня подводимой температуры.
12. Управление искажениями
Толстая сталь не устраняет проблему деформации. В процессе сварки сталь нагревается и охлаждается. Она расширяется и сжимается, создавая напряжения в сварном шве и окружающем металле. Деформацию можно контролировать с помощью:
- Правильная конструкция соединения
- Соответствующая последовательность сварки
- Сбалансированное позиционирование сварного шва
- Регулируемый подвод тепла
- Использование прихваточных швов
- Надлежащая фиксация
- При необходимости используйте шаги назад или пропускайте последовательности.
- По возможности используйте симметричную сварку.
Ваша цель должна заключаться в контроле деформаций в процессе изготовления, а не в попытке выпрямить готовую конструкцию.
13. Обеспечьте контролируемое охлаждение
После завершения процесса сварки необходимо дать детали остыть в соответствии со спецификациями сварочной процедуры. Не следует автоматически охлаждать сваренную толстостенную стальную деталь, если это не предусмотрено вашей процедурой.
Быстрое, неконтролируемое охлаждение может привести к образованию вредных микроструктур и трещин в подверженных этому процессам сталях. Поэтому для ответственных применений требуемое охлаждение, термообработка после сварки или процедура контроля содержания водорода должны соответствовать надлежащим техническим условиям.
При сварке толстых стальных листов недостаточно просто подходящего оборудования. Необходимы воспроизводимые параметры. Вот некоторые параметры, которые следует учитывать при сварке толстых стальных листов.
| Параметр | Почему это важно | Что вы должны контролировать |
|---|---|---|
| Сварочный ток | Контролирует энергию дуги и осаждение. | Диапазон силы тока |
| Дуговое напряжение | Влияет на характеристики дуги и форму бусины. | Диапазон напряжения |
| Скорость передвижения | Влияет на подвод тепла и размер шариков. | Стабильный темп поездок |
| Размер проволоки/электрода | Влияет на осаждение и проникновение | Правильный размер расходного материала |
| Полярность | Влияет на поведение дуги и глубину проникновения. | Правильная полярность для процесса |
| Предварительный нагрев | Контролирует условия охлаждения | Минимально требуемая температура |
| Температура между проходами | Контролирует термоциклирование | Минимальные/максимальные пределы |
| Совместная конструкция | Определяет объем сварного шва и доступ для сварки. | Угол бороздки, зазор между корнями, поверхность корня |
| Положение при сварке | Изменяет поведение сварочной ванны. | Плоский, горизонтальный, вертикальный, потолочный |
| Защитный газ/флюс | Защищает сварной шов от загрязнения. | Правильный поток и спецификация |
| Последовательность сварки | Помогает контролировать искажения | Утвержденная последовательность |
| Тепловая энергия | Влияет на охлаждение и свойства. | Оставайтесь в пределах допустимого диапазона. |
Сварочное оборудование для сварки стальных листов
Ваше оборудование должно соответствовать типу листа, процессу сварки, объему производства и условиям окружающей среды. Вот необходимое оборудование, которое вам понадобится для качественной сварки стальных листов.
● Источник питания для сварки
Выбор источника питания зависит от процесса сварки. Для цехов, работающих над проектами большой сложности, может потребоваться более мощное оборудование для сварки FCAW, GMAW или SAW.
При сварке в полевых условиях при использовании метода SMAW (струйная сварка под малым углом) может потребоваться повышенная прочность и мобильность. Для автоматизированной сварки может потребоваться система перемещения с соответствующей механизацией или сварочная каретка.
● Устройства подачи проволоки
При выборе методов сварки GMAW или FCAW, устройство подачи проволоки должно обеспечивать равномерную подачу проволоки. Стабильная подача проволоки способствует стабильным характеристикам дуги, а также равномерному наплавлению. Для сварки толстых пластин необходимо выбрать систему подачи и горелку, способную работать с проволокой большего диаметра и выдерживающую рабочий цикл.
● Пиломатериалы
Сварка под флюсом (SAW) состоит из источника питания, устройства подачи проволоки, сварочной головки, системы подачи флюса и механизма перемещения. Для длительных повторяющихся сварных швов, где важна производительность и стабильность, механизированная сварка под флюсом может быть лучшим выбором. Управление подачей проволоки и скоростью перемещения может быть проще в реализации при механизированной сварке под флюсом. Это помогает повысить стабильность сварки.
● Оборудование для предварительного нагрева
Необходимо обеспечить единообразный способ нагревания тарелки, если требуется предварительный нагрев. В данных обстоятельствах это может включать в себя:
- Газовые горелки
- Термостойкость
- Индукционный нагрев
- Грелки
- Другие системы регулируемого отопления
Важно не просто нагреть сталь. Необходимо также проверить, достигается и поддерживается заданная температура.
● Измерение температуры
Для проверки температуры предварительного нагрева и температуры между проходами можно использовать соответствующее оборудование для измерения температуры. В зависимости от вашего технологического процесса и технических характеристик, это может быть следующее:
- Температурные мелки
- Контактные термометры
- Инфракрасные термометры
- Термопары
- Системы измерения и контроля температуры
Для более ответственных производственных процессов системы измерения и контроля температуры должны соответствовать применимым требованиям и процедурам.
● Сварочные позиционеры
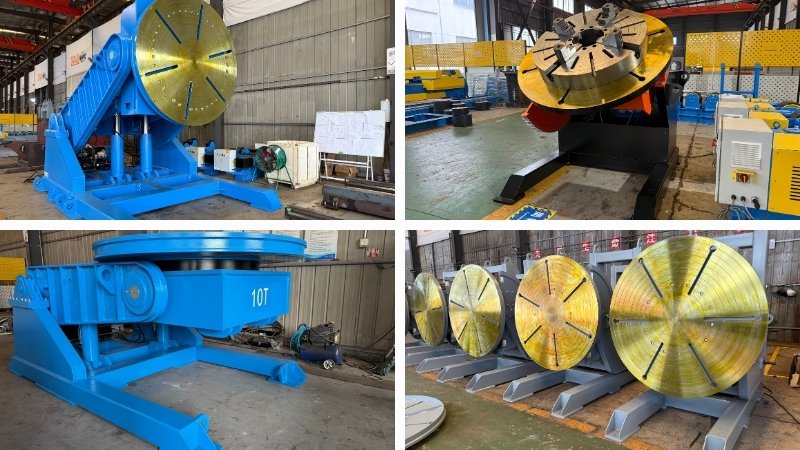
Вы можете упростить процесс сварки толстых стальных пластин с помощью сварочный позиционер. Он позволяет вращать и позиционировать заготовку, чтобы вам не приходилось постоянно перемещаться вокруг нее для доступа к соединению.
Если вам удастся удерживать сварной шов в удобном рабочем положении, вы сможете повысить производительность и стабильность работы, а также снизить утомляемость оператора. Позиционеры особенно полезны в повторяющихся промышленных проектах по изготовлению металлоконструкций.
● Оборудование для вытяжки дымовых газов и обеспечения безопасности
Сварка сопровождается выделением дыма, тепла, ультрафиолетового излучения, искр и других опасных веществ. Поэтому необходимо установить эффективную систему местной вытяжной вентиляции или обеспечить достаточную общую вентиляцию в сварочной зоне. Также необходимо иметь:
- Сварочная маска
- Защитная одежда
- Сварочные перчатки
- защитная обувь
- Защита глаз
- При необходимости используйте средства защиты слуха.
- При необходимости используйте средства защиты органов дыхания.
- Противопожарное оборудование
Вы обязаны соблюдать все необходимые требования безопасности, применимые к вашему рабочему месту, а также к процессу сварки.
Заключение
При работе с толстыми стальными пластинами получение прочного сварного шва требует гораздо большего, чем просто выбор сварочного аппарата. Необходимо учитывать марку стали, конструкцию соединения, процесс сварки, присадочный материал, подводимую температуру и необходимую степень предварительного нагрева.
Независимо от того, используете ли вы сварку FCAW, SAW, GMAW или SMAW, необходимо соблюдать соответствующие технические условия сварки и применимые стандарты сварки.
Контролируя последовательность сварки, а также температуру между проходами, расходные материалы и процесс контроля качества, вы значительно сократите количество дефектов и связанных с ними переделок. При правильном подходе вы можете обеспечить высокий уровень прочности, стабильности и надежности сварных швов даже в сложных условиях сварки толстых стальных листов.
Часто задаваемые вопросы
В1. Какой метод считается наилучшим для сварки толстых стальных пластин?
А: Единого “лучшего” метода сварки не существует. Однако дуговая сварка под флюсом (SAW) позволяет механически сваривать длинные непрерывные швы. Сварка под флюсом (FCAW) — хороший выбор для изготовления тяжелых металлоконструкций. Сварка под механическим припоем (SMAW) — это метод сварки на месте. При выборе метода необходимо учитывать сталь, конструкцию соединения и требования проекта, чтобы принять правильное решение.
Вопрос 2. Требуется ли предварительный нагрев при сварке толстых стальных пластин?
А: Не обязательно. Требования к предварительному нагреву зависят от марки стали, толщины, химического состава, присадочного металла, тепловой энергии и прочности соединения. Всегда следует следовать техническим условиям и сварочным нормам, а не определять необходимую температуру наугад.
В3. Почему для выполнения длинных сварных швов на толстых стальных пластинах требуется много проходов?
А: Для заполнения толстых сварных швов может потребоваться несколько проходов. Эти проходы позволяют сварщику контролировать глубину проплавления, размер и форму шва, подвод тепла, а также помогают обеспечить высокое качество сварного шва.
Вопрос 4. Что вызывает образование трещин при сварке толстых стальных пластин?
А: Растрескивание происходит из-за воздействия водорода, определенных типов химического состава стали, быстрого охлаждения, высокой степени жесткости, недостаточного предварительного нагрева и некачественных сварочных работ. Все эти факторы можно контролировать, следуя рекомендациям по хранению расходных материалов, терморегулированию и сварочным процедурам.
Вопрос 5. Какие методы можно использовать при сварке толстых стальных пластин для предотвращения деформации?
А: Минимизировать деформации можно, обеспечив надлежащую подготовку соединения, точную подгонку, правильный выбор сварочной процедуры, контролируемый подвод тепла, сбалансированную сварку и хорошо спланированную последовательность. Использование приспособлений или позиционеров также может способствовать точному выравниванию.
В6. Какое оборудование необходимо для сварки толстых стальных листов?
А: В основном вам потребуется следующее оборудование: источник питания для сварки, система подачи проволоки или электродов, сварочная горелка, устройство предварительного нагрева, термопара, зажимные приспособления и система вытяжки сварочных дымов. Выбор и настройка этого оборудования зависят от вашего сварочного процесса и области применения.
Рекомендуемое чтение
Виды дуговой сварки – СЕНЛИСВЕЛЬД
Типы сварных соединений – СЕНЛИСВЕЛЬД
Gmaw vs Fcaw – СЕНЛИСВЕЛЬД
Сварка нержавеющей стали– СЕНЛИСВЕЛЬД


 RU
 EN
 ES
 JA
 FR
 PT