

Ao soldar chapas de aço grossas, você não está simplesmente unindo duas peças de metal. Para soldar chapas de aço, é necessário o método de soldagem correto, bem como um projeto adequado para a junta. Também são necessários metal de adição, aporte térmico apropriado e pré-aquecimento. Somente assim é possível obter uma solda forte e confiável.
O controle da temperatura torna-se crucial à medida que as chapas de aço ficam mais espessas. Se as suas práticas de soldagem não forem adequadas, você poderá enfrentar problemas como deformação, distorção e falta de fusão.
Ao trabalhar com máquinas pesadas, pontes, equipamentos pressurizados, navios ou componentes estruturais, você precisa de um processo adequado à qualidade e à espessura da chapa de aço. Vamos explicar como funciona a soldagem de chapas de aço grossas e dar dicas para ajudá-lo a selecionar o equipamento apropriado para a tarefa.
O que é soldagem de chapas de aço?
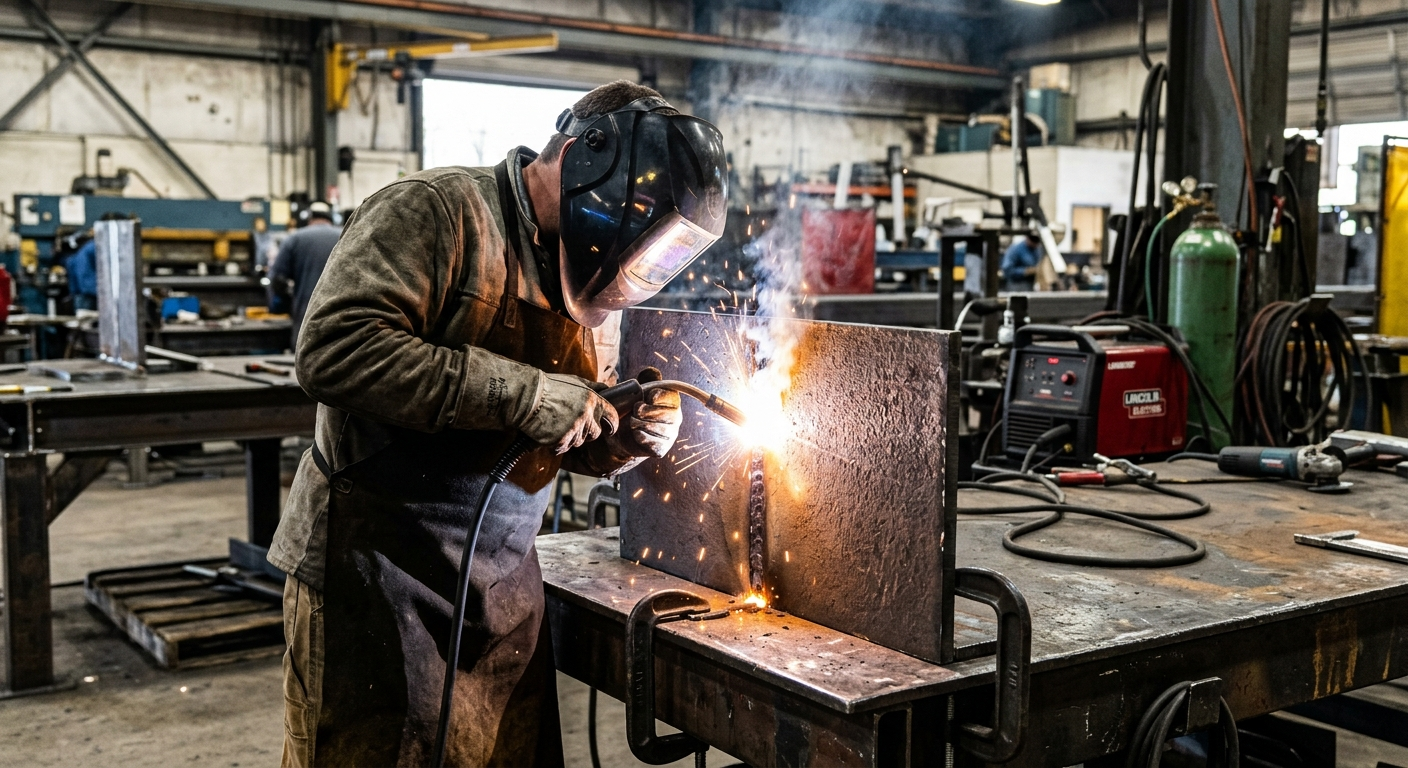
A soldagem de chapas de aço funde chapas de aço individuais unindo-as por meio de calor, pressão ou, às vezes, ambos. Na produção industrial, a soldagem por fusão utiliza a fusão tanto do metal base quanto do metal de adição para formar uma junta permanente após o resfriamento e a solidificação da poça de fusão.
Portanto, você pode usar qualquer um dos seguintes métodos:
- Soldagem por arco metálico blindado (SMAW)
- Soldagem a arco metálico a gás (GMAW)
- Soldagem a arco com núcleo de fluxo (FCAW)
- Soldagem por arco submerso (SAW)
- Soldagem a arco de gás tungstênio (GTAW)
Ao soldar chapas de aço espessas, provavelmente será necessário utilizar passes de soldagem adicionais para depositar mais metal de solda em comparação com chapas finas. Portanto, não é possível usar um único passe contínuo. Embora a aparência seja importante, uma boa solda precisa de penetração, fusão, resistência, tenacidade e precisão dimensional adequadas.
Portanto, o procedimento de soldagem escolhido deve estar de acordo com a composição química do aço. Deve ser adequado à espessura da chapa, ao tipo de junta, ao grau de restrição da junta, ao metal de adição e ao nível de aporte térmico.
Métodos comuns de soldagem de chapas de aço
Não existe um único método para soldar todas as chapas de aço que possa ser considerado o melhor. O melhor método para você depende de diversos fatores, incluindo a espessura e a qualidade da chapa, a configuração desejada da junta, a posição e a acessibilidade das soldas, o volume de solda necessário, os equipamentos disponíveis e quaisquer especificações ou normas aplicáveis. Agora, vamos analisar alguns dos métodos mais comuns utilizados para soldar chapas de aço.
1. Soldagem por arco metálico blindado (SMAW)
A soldagem a arco metálico protegido é comumente chamada de soldagem com eletrodo revestido. A soldagem a arco metálico protegido utiliza um eletrodo revestido com fluxo. Para soldar, um arco elétrico deve ser estabelecido entre o metal base e o eletrodo. Uma vez que o eletrodo e o metal base estejam fundidos, o fluxo é utilizado para proteger a poça de fusão da contaminação. A soldagem a arco metálico protegido é utilizada para:
- Soldagem de aço estrutural
- Soldagem em campo
- Reparos de soldagem
- Construção por soldagem
- Soldagem de equipamentos pesados
- Soldagem realizada fora das instalações, onde a portabilidade é necessária.
Uma das principais vantagens do processo é a flexibilidade. É possível levar o equipamento SMAW para locais onde um sistema maior e mais automatizado seria impraticável. O SMAW também é útil para diversas posições de soldagem. A taxa de deposição do SMAW é menor em comparação com os processos FCAW e SAW. Para a soldagem de seções mais espessas, isso pode aumentar o número de passes necessários para concluir a solda.
Para o tratamento de fissuras relacionadas ao hidrogênio, comuns em aplicações estruturais, utilizam-se eletrodos de baixo teor de hidrogênio. Nesses casos, a American Welding Society recomenda que o hidrogênio difusível no metal de adição seja levado em consideração ao determinar os requisitos adequados de pré-aquecimento.
2. Soldagem a arco com gás e metal (GMAW)
A soldagem a arco com gás e metal (GMAW), também conhecida como soldagem MIG ou MAG, utiliza eletrodos de arame alimentados continuamente e gás de proteção. A soldagem a arco com eletrodo revestido convencional (SMAW) exige que o soldador pare repetidamente para substituir o eletrodo.
A técnica GMAW representa uma melhoria nesse aspecto, pois o eletrodo de arame é alimentado continuamente. Assim, não é necessário parar constantemente para trocar os eletrodos. A GMAW é mais utilizada na indústria por tornar a soldagem um processo mais eficiente.
A soldagem GMAW é utilizada em:
- Fabricação de aço
- Montagem de componentes de máquinas
- Montagem de componentes estruturais
- Fabricação
- Soldagem automatizada e semiautomatizada
O processo proporciona um alto nível de produtividade e gera relativamente menos escória em comparação com outras técnicas de soldagem. Isso contribui para soldas mais limpas. No entanto, a soldagem GMAW pode ser sensível às condições ambientais devido à necessidade frequente de gás de proteção. Essa é uma preocupação ainda maior em soldagens ao ar livre.
3. Soldagem a arco com núcleo de fluxo (FCAW)
A soldagem a arco com arame tubular (FCAW) utiliza um arame tubular alimentado continuamente com fluxo. O tipo de arame determina se a FCAW pode ser autoprotegida ou se requer um gás de proteção externo. Altas taxas de deposição e boa penetração fazem da FCAW uma excelente opção para fabricação de peças pesadas. Ela é utilizada na fabricação de:
- Grandes estruturas de aço
- Equipamentos pesados para construção
- Construção naval
- Equipamentos industriais
- Componentes de aço de grandes dimensões
- Fabricação de chapas grossas
Para componentes de aço de grandes dimensões, a soldagem FCAW oferece um bom equilíbrio entre produtividade e versatilidade. No entanto, também é necessário escolher uma classificação de arame e um sistema de blindagem adequados à sua aplicação.
4. Soldagem por Arco Submerso (SAW)
A soldagem por arco submerso (SAW) é ideal para soldar grandes quantidades de chapas de aço espessas. Nesse processo, o arco elétrico funciona sob uma camada de fluxo granular, que atua como um escudo, protegendo o arco e a poça de fusão da atmosfera. A SAW pode ser facilmente utilizada em soldagem automatizada e mecanizada, sendo frequentemente empregada nos seguintes casos:
- Obras estruturais pesadas
- Vasos de pressão
- Vigas pesadas
- Construção naval
- Componentes de torre eólica
- Costuras longas
- Chapas de aço grossas
A principal vantagem da soldagem SAW é a sua produtividade. Como a SAW utiliza um processo de soldagem de alta corrente e pode ser usada com alimentação contínua de arame, uma grande quantidade de metal de solda pode ser depositada rapidamente.
Para seções espessas, também é possível utilizar técnicas modernas. Estas combinam a soldagem a arco submerso (SAW) com processos de soldagem a laser-arco de fenda estreita ou híbrida. Elas podem ajudar a reduzir o volume de solda e a entrada de calor em comparação com a SAW convencional.
5. Soldagem a arco de gás tungstênio (GTAW)
A soldagem GTAW, também conhecida como soldagem TIG, utiliza um eletrodo de tungstênio não consumível. Isso resulta em soldas de melhor qualidade e com alto grau de controle. No entanto, pode parecer um processo relativamente lento quando comparado a processos de soldagem com alta deposição.
Consequentemente, a soldagem GTAW geralmente não é a opção preferida para preencher grandes volumes de chapas de aço espessas. Esse processo é mais comumente utilizado para criar juntas de raiz ou quando se precisa garantir alta qualidade de solda e controle preciso. A soldagem GTAW é mais adequada em comparação com outros processos de alta deposição em termos de qualidade e controle da solda.
No entanto, é importante lembrar que um processo de alta deposição não é automaticamente a melhor opção quando a junta é de difícil acesso ou precisa ser soldada em diferentes posições. A seguir, apresentamos um resumo dos métodos de soldagem mais comuns que você pode utilizar.
| Método | Principal vantagem | Uso típico com chapa de aço | Velocidade de produção |
|---|---|---|---|
| SMAW | Portátil e versátil | Trabalho de campo, reparos, aço estrutural | Baixo a médio |
| GMAW | Alimentação contínua de arame | Fabricação e manufatura | Médio a alto |
| FCAW | Alta deposição e versatilidade | Fabricação pesada e trabalhos estruturais | Alto |
| SERRA | Alta deposição e automação | Costuras longas e placas grossas | Muito alto |
| GTAW | Excelente controle e precisão. | Passagens de raízes e juntas especializadas | Baixo |
Como soldar chapas de aço grossas
(Fonte:istockphoto.com)
A soldagem de chapas de aço grossas exige um preparo melhor em comparação com a soldagem de chapas finas. Portanto, você deve ser capaz de controlar todo o processo de soldagem, desde o preparo inicial até a inspeção final. Vamos discutir como soldar chapas de aço grossas.
1. Identifique a classe do aço.
O primeiro passo é determinar o tipo de material com o qual você está trabalhando. Você deve consultar o certificado ou as especificações do material para obter informações sobre:
- Grau do aço
- Grossura
- Limite de escoamento
- Resistência à tracção
- Composição química
- Norma aplicável
- Tipo de tratamento térmico
Essas informações o ajudarão a selecionar o procedimento de soldagem e o metal de adição adequados. O fato de você estar soldando duas peças de aço carbono não significa necessariamente que possa usar os mesmos parâmetros de soldagem para cada material.
A sensibilidade à fissuração e o controle térmico de aços de alta resistência e aços ligados são geralmente maiores em comparação com aços de menor resistência.
2. Verifique a espessura da chapa.
O próximo passo é medir a espessura real da chapa e calcular a espessura total na solda. A espessura tende a determinar a entrada de calor, a preparação da junta, o número de passes de solda, a necessidade de pré-aquecimento e o tempo necessário para a soldagem.
Mesmo ao planejar o pré-aquecimento de chapas mais espessas, é possível observar como as diretrizes variam de acordo com a composição do aço, a espessura da chapa, o hidrogênio difusível no metal de adição e a restrição da junta. Isso é essencial para chapas de aço espessas, pois seu comportamento térmico é bastante diferente do de chapas finas.
3. Prepare a junta corretamente
A preparação das juntas impacta diretamente a qualidade da solda. Chanfrar uma junta de topo simples pode não ser suficiente em chapas mais espessas. Nesse caso, um chanfro pode ser necessário. Algumas preparações comuns para juntas incluem:
- ranhura em V
- Sulco em V duplo
- Sulco em U
- Sulco duplo em U
- Sulco J
- Sulco duplo J
O objetivo de um bom projeto de junta é permitir o acesso ao arco de soldagem, depositando ao mesmo tempo apenas uma quantidade específica de metal de solda. Uma junta mal projetada frequentemente força o soldador a depositar mais metal de solda do que o necessário.
O excesso de metal de solda aumenta o tempo de soldagem, a entrada de calor, o custo e a distorção. Para chapas muito espessas, um chanfro bem projetado pode reduzir significativamente o volume de metal de solda. No entanto, isso só funciona se um processo e um procedimento adequados forem planejados.
4. Limpe o aço
Antes da soldagem, a área da junta deve ser completamente limpa. A limpeza deve remover:
- Óleo
- Graxa
- Umidade
- Ferrugem
- Pintar
- Escama de moinho
- Sujeira
- Outros contaminantes
Ao manter a superfície limpa, você garante a ausência de contaminantes. Isso ajuda a estabelecer um arco estável e minimiza o risco de contaminação da solda. Os consumíveis também devem ser levados em consideração.
Para eletrodos de baixo hidrogênio, também é preciso prestar atenção à umidade. O armazenamento e manuseio adequados do eletrodo minimizam o teor de umidade, o que ajuda a preservar as propriedades desejadas.
5. Encaixe e fixe as placas
Antes de iniciar as soldagens principais, é necessário posicionar as placas corretamente. Você precisa observar:
- Espaço entre raízes
- Alinhamento
- Ângulo articular
- esquadro da placa
- Dimensões dos pontos de solda
- Espaçamento dos pontos de solda
- Restrição
A ponteamento envolve mais do que simplesmente unir duas peças. É preciso ter cuidado, pois o desalinhamento pode causar folgas, o que pode afetar negativamente a penetração e a geometria da solda.
Uma penetração deficiente pode levar a uma maior restrição, o que pode aumentar os níveis de tensão durante a soldagem. As especificações do procedimento de soldagem definem os parâmetros da junta e da soldagem para uma junta específica. Portanto, você deve segui-las em vez de confiar em estimativas.
6. Pré-aqueça o aço.
O pré-aquecimento é necessário ao soldar aço de grande espessura. Antes de começar a soldar, certifique-se de aquecer o metal base ao redor da junta. Isso é importante porque o pré-aquecimento retarda o resfriamento da solda e do material circundante.
Isso ajuda a prevenir fissuras induzidas por hidrogênio e a controlar as condições térmicas ao redor da solda. A temperatura de pré-aquecimento do aço é determinada por diversas variáveis:
- Grau do aço
- Equivalente de carbono
- Espessura da placa
- Processo de soldagem
- nível de hidrogênio do metal de enchimento
- Entrada de calor
- Restrição conjunta
- Código de soldagem aplicável
O simples fato de a chapa de aço parecer espessa não significa que você possa escolher qualquer temperatura de pré-aquecimento. É preciso consultar as especificações do procedimento de soldagem e o código de soldagem.
Muitas diretrizes definem os requisitos mínimos de temperatura de pré-aquecimento e entre passes, de acordo com a classe e a espessura do aço. Essas diretrizes também destacam métodos alternativos que podem ser usados em circunstâncias apropriadas para diferentes classes de aço.
7. Controle da temperatura entre passes
Controlar a temperatura durante o processo de soldagem é mais complexo do que simplesmente pré-aquecer a área a ser soldada. A temperatura da solda antes da deposição da próxima camada de solda é conhecida como temperatura entre passes.
Se o metal esfriar demais, o material pode perder parte ou todo o benefício do pré-aquecimento. Se a temperatura do metal subir além da faixa necessária, as propriedades mecânicas da solda podem ser completamente comprometidas. Por isso, as especificações do procedimento de soldagem devem estabelecer limites adequados de temperatura máxima e mínima entre passes.
8. Deposite o Passe Raiz
A solda de raiz é indiscutivelmente a parte mais importante do processo de soldagem. Ela forma a base da solda restante. Portanto, é preciso garantir que ela penetre adequadamente no metal base, sem ultrapassá-lo. Também deve estar livre de falta de fusão, inclusões de escória ou quaisquer outros defeitos.
Dependendo do projeto da junta e do processo de soldagem, você pode escolher entre diversos processos, incluindo SMAW, GMAW, FCAW, GTAW ou qualquer outro processo qualificado para o passe de raiz. O método exato para realizar o passe de raiz deve estar de acordo com as especificações do procedimento de soldagem.
9. Limpe entre as passagens.
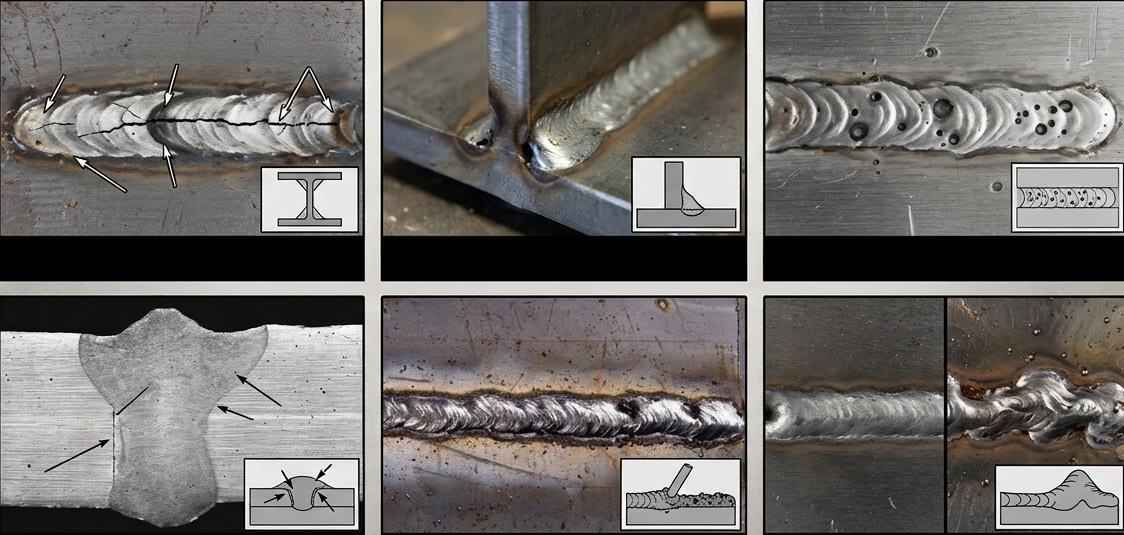
Antes de aplicar a próxima camada, certifique-se de que a camada anterior foi depositada corretamente, a escória removida e a solda inspecionada minuciosamente. Isso é especialmente importante em processos que geram escória. Se a escória ficar presa entre as camadas, podem ocorrer inclusões. Entre as camadas, você deve procurar por problemas óbvios, como:
- Rachaduras
- Corte inferior
- Porosidade
- Falta de fusão
- Escória
- Perfil de cordão ruim
Portanto, você deve encontrar o defeito e prosseguir para a próxima etapa somente após corrigir o problema.
10. Use várias passagens
Seções espessas exigem múltiplas passagens de solda. Portanto, não se preenche toda a junta com uma única passada de solda maciça. É necessário construir a solda progressivamente, utilizando passagens individuais. Dependendo da junta, as sequências de soldagem podem incluir:
- Contas de cordão
- Tecelagem controlada
- Sequências alternadas
- Sequências de passos para trás
- Soldagem balanceada
- Pule a soldagem
A sequência de soldagem utilizada deve ser capaz de controlar a distribuição de calor e a distorção. O objetivo é atingir o tamanho e a penetração de solda necessários sem ultrapassar a faixa qualificada de aporte térmico.
11. Controle da entrada de calor
A entrada de calor é um fator muito importante na soldagem. Ela depende da corrente de soldagem, da voltagem, da velocidade e da eficiência térmica da sua técnica de soldagem. Usar pouco calor pode levar a uma fusão deficiente ou a um resfriamento inadequado.
O uso excessivo de calor pode causar distorção excessiva. Isso também pode afetar a microestrutura e as propriedades mecânicas da junta. Portanto, seu objetivo não deve ser maximizar a amperagem disponível, mas sim alcançar um nível consistente e controlado de entrada de calor.
12. Gerenciar a distorção
Aço espesso não elimina o problema da distorção. Durante o processo de soldagem, o aço é aquecido e resfriado. Ele se expande e contrai, criando tensões na solda e no metal circundante. Você pode controlar a distorção usando:
- Projeto de junta adequado
- Sequência de soldagem apropriada
- Posicionamento de solda bem equilibrado
- entrada de calor controlada
- Utilizando pontos de solda
- Fixação adequada
- Retroceda ou pule sequências quando apropriado.
- Soldagem simétrica sempre que possível.
Seu objetivo deve ser controlar a distorção durante o processo de fabricação, em vez de tentar endireitar a estrutura finalizada.
13. Permitir resfriamento controlado
Após a conclusão do processo de soldagem, é necessário permitir que o componente esfrie de acordo com as especificações do procedimento de soldagem. Não realize o resfriamento rápido automático de um componente de aço espesso soldado, a menos que o procedimento especifique isso.
O resfriamento rápido e descontrolado pode levar a microestruturas prejudiciais e fissuras em aços suscetíveis. Portanto, para aplicações críticas, o resfriamento necessário, o tratamento térmico pós-soldagem ou o procedimento de controle de hidrogênio devem estar em conformidade com as especificações adequadas.
Ao soldar chapas de aço grossas, você precisa de mais do que apenas a máquina certa. Você precisa de parâmetros repetíveis. Aqui estão alguns parâmetros que você precisa considerar ao soldar chapas de aço grossas.
| Parâmetro | Por que isso importa | O que você deve controlar |
|---|---|---|
| Corrente de soldagem | Controla a energia do arco e a deposição. | Faixa de amperagem |
| tensão do arco | Influencia as características do arco e o formato do cordão. | Faixa de tensão |
| Velocidade de deslocamento | Afeta a entrada de calor e o tamanho do grânulo. | Taxa de deslocamento consistente |
| Dimensão do fio/eletrodo | Influencia a deposição e a penetração. | Tamanho correto do consumível |
| Polaridade | Afeta o comportamento do arco e a penetração. | Polaridade correta para o processo |
| Pré-aqueça | Controla as condições de resfriamento. | Temperatura mínima necessária |
| Temperatura entre passes | Controla os ciclos térmicos | Limites mínimos/máximos |
| Projeto conjunto | Determina o volume de solda e o acesso. | Ângulo do sulco, espaço da raiz, face da raiz |
| Posição de soldagem | Altera o comportamento da poça de fusão | Plano, horizontal, vertical, sobre a cabeça |
| gás de proteção/fluxo | Protege a solda contra contaminação. | Fluxo e especificação corretos |
| Sequência de soldagem | Ajuda a controlar a distorção. | Sequência aprovada |
| Entrada de calor | Influencia o resfriamento e as propriedades | Mantenha-se dentro da faixa qualificada. |
Equipamento de soldagem para soldagem de chapas de aço
Seu equipamento deve ser adequado à chapa, ao processo de soldagem, ao volume de produção e ao ambiente. Aqui está o equipamento essencial que você precisa ter para soldar chapas de aço com perfeição.
● Fonte de energia para soldagem
A escolha da fonte de energia depende do processo de soldagem. Oficinas de fabricação que trabalham em projetos de grande porte podem precisar de equipamentos mais potentes para soldagem FCAW, GMAW ou SAW.
Para soldagem em campo, a soldagem com eletrodo revestido (SMAW) pode exigir maior robustez e portabilidade. Para soldagem automatizada, pode ser necessário um sistema de deslocamento mecanizado ou um carro de soldagem.
● Alimentadores de arame
Ao considerar os processos de soldagem GMAW ou FCAW, o alimentador de arame deve garantir uma alimentação uniforme do fio. Uma alimentação estável contribui para características de arco consistentes, bem como para uma deposição uniforme. Para aplicações em chapas grossas, é necessário escolher um sistema de alimentador e tocha que acomode fios de diâmetros maiores e seja capaz de suportar o ciclo de trabalho.
● Equipamento SAW
A soldagem por arco submerso (SAW) consiste em uma fonte de energia, alimentador de arame, cabeçote de soldagem, sistema de fornecimento de fluxo e mecanismo de deslocamento. Para soldas longas e repetitivas, onde a produtividade e a consistência são importantes, a SAW mecanizada pode ser a melhor opção. O controle da alimentação do arame e da velocidade de deslocamento pode ser mais fácil de implementar com a SAW mecanizada, o que ajuda a aumentar a consistência da soldagem.
● Equipamento de pré-aquecimento
É necessário garantir um método consistente para aquecer a chapa quando o pré-aquecimento for necessário. Nessas circunstâncias, isso pode incluir:
- queimadores a gás
- Resistência ao aquecimento
- Aquecimento por indução
- Cobertores térmicos
- Outros sistemas de aquecimento controlado
O importante não é apenas aquecer o aço. É preciso também verificar se a temperatura especificada é atingida e mantida.
● Medição de temperatura
Você pode usar equipamentos de medição de temperatura adequados para verificar as temperaturas de pré-aquecimento e entre passes. Dependendo do seu processo e especificações, estes podem incluir:
- giz de cera de temperatura
- Termômetros de contato
- Termômetros infravermelhos
- Termopares
- Sistemas de medição e controle de temperatura
Para processos de fabricação mais críticos, os sistemas de medição e controle de temperatura devem estar em conformidade com os requisitos e procedimentos aplicáveis.
● Posicionadores de Soldagem
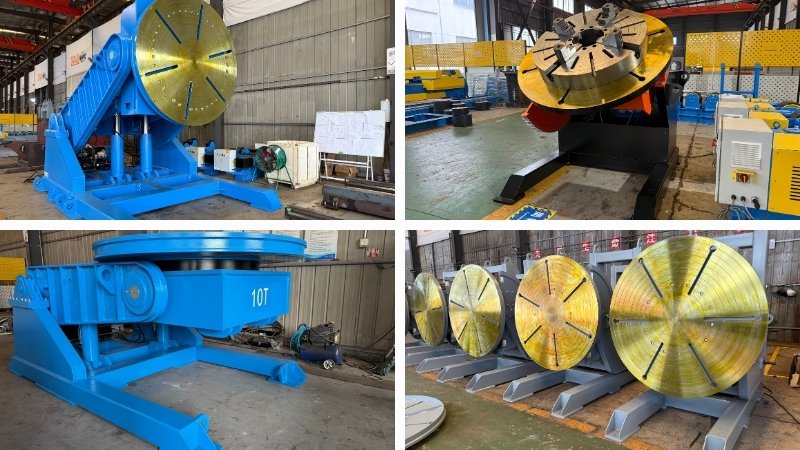
Você pode facilitar o processo de soldagem de chapas de aço espessas com um posicionador de soldagem. Possui a capacidade de girar e posicionar a peça de trabalho para que você não precise ficar girando em torno dela repetidamente para acessar a junta.
Ao manter a solda em uma posição de trabalho favorável, você garante maior produtividade e consistência, além de reduzir a fadiga do operador. Os posicionadores são especialmente úteis em projetos de fabricação industrial repetitivos.
● Equipamentos de Extração de Fumos e Segurança
A soldagem gera fumos, calor, radiação ultravioleta, faíscas e outros riscos considerados perigosos. Portanto, é imprescindível instalar um bom sistema de exaustão local ou garantir ventilação geral suficiente na área de soldagem. Além disso, é necessário:
- Capacete de soldagem
- Roupas de proteção
- Luvas de soldagem
- Sapatos de segurança
- Proteção ocular
- Proteção auditiva, se necessário.
- Proteção respiratória, se necessário.
- Equipamentos de prevenção de incêndio
Você deve seguir todos os requisitos de segurança necessários aplicáveis ao seu local de trabalho, bem como ao seu processo de soldagem.
Conclusão
Ao trabalhar com chapas de aço espessas, obter uma solda resistente envolve muito mais do que apenas selecionar a máquina de solda. É preciso considerar a classe do aço, o projeto da junta, o processo de soldagem, o metal de adição, a energia térmica e o grau de pré-aquecimento necessário.
Independentemente de usar FCAW, SAW, GMAW ou SMAW, você deve seguir as especificações corretas do procedimento de soldagem e as normas de soldagem aplicáveis.
Ao controlar a sequência de soldagem, juntamente com a temperatura entre passes, os consumíveis e o processo de inspeção, os defeitos e o retrabalho associado serão significativamente reduzidos. Com a abordagem correta, é possível garantir um alto nível de resistência, consistência e confiabilidade das soldas, mesmo em aplicações desafiadoras de soldagem de chapas de aço espessas.
Perguntas frequentes
Q1. Qual método é considerado o melhor para soldar chapas de aço grossas?
UM: Não existe um único método de soldagem "melhor". No entanto, a soldagem a arco submerso (SAW) tem a capacidade de soldar mecanicamente soldas contínuas mais longas. A soldagem a arco com eletrodo revestido (FCAW) é uma boa opção para fabricação de estruturas pesadas. A soldagem com eletrodo revestido (SMAW) é um método de soldagem para uso em campo. Ao escolher um deles, é preciso considerar o tipo de aço, o projeto da junta e os requisitos do projeto para tomar a decisão mais adequada.
Q2. O pré-aquecimento é um requisito para a soldagem de chapas de aço grossas?
UM: Não necessariamente. Os requisitos de pré-aquecimento variam de acordo com a classe do aço, a espessura, a composição química, o metal de adição, a entrada de calor e o tipo de junta a ser soldada. Você deve sempre seguir as especificações e as normas de soldagem, em vez de estimar aleatoriamente a temperatura necessária.
Q3. Por que soldas longas em chapas de aço espessas exigem muitas passagens?
UM: Pode ser necessário usar várias passagens para preencher soldas espessas. Essas passagens permitem que o soldador controle a penetração da solda, o tamanho e a forma do cordão, a entrada de calor e também ajudam a garantir uma solda de boa qualidade.
Q4. O que causa fissuras durante a soldagem de chapas de aço espessas?
UM: A fissuração é causada por hidrogênio, certos tipos de composição química do aço, resfriamento rápido, alta restrição, pré-aquecimento inadequado e procedimentos incorretos. Você pode controlar todos esses elementos seguindo as diretrizes recomendadas relacionadas ao armazenamento de consumíveis, controle térmico e procedimentos de soldagem.
Q5. Quais técnicas podem ser usadas para soldagem de chapas de aço grossas para evitar distorções?
UM: É possível minimizar a distorção garantindo uma preparação adequada da junta, encaixe preciso, seleção apropriada do procedimento de soldagem, entrada de calor controlada, soldagem balanceada e uma sequência bem planejada. O uso de dispositivos de fixação ou posicionadores também pode auxiliar no alinhamento preciso.
Q6. Quais são os requisitos de equipamento para soldar chapas de aço grossas?
UM: O equipamento necessário inclui, basicamente, uma fonte de energia adequada para soldagem, sistema de alimentação de arame ou eletrodo, tocha de soldagem, unidade de pré-aquecimento, termopar, dispositivos de fixação e sistema de extração de fumos. A seleção e a configuração desse equipamento dependem do processo e da aplicação de soldagem.
Leitura recomendada
Tipos de soldagem a arco – SENLISWELD
Tipos de juntas soldadas – SENLISWELD
Gmaw vs Fcaw – SENLISWELD
Soldagem de aço inoxidável– SENLISWELD


 PT
 EN
 ES
 RU
 JA
 FR