

Al soldar placas de acero gruesas, no basta con unir dos piezas de metal. Para soldar placas de acero, se necesita el método adecuado y un diseño apropiado para la junta. También se requiere material de aporte, un aporte térmico adecuado y precalentamiento. Solo así se puede lograr una soldadura fuerte y confiable.
Controlar el calor se vuelve fundamental a medida que las placas de acero se vuelven más gruesas. Si las técnicas de soldadura no son adecuadas, pueden surgir problemas como deformaciones, distorsión y falta de fusión.
Al trabajar con maquinaria pesada, puentes, equipos a presión, barcos o componentes estructurales, se necesita un proceso adecuado tanto para el tipo de chapa de acero como para su espesor. A continuación, explicamos cómo funciona la soldadura de chapas de acero gruesas y ofrecemos consejos para seleccionar el equipo adecuado.
¿Qué es la soldadura de placas de acero?
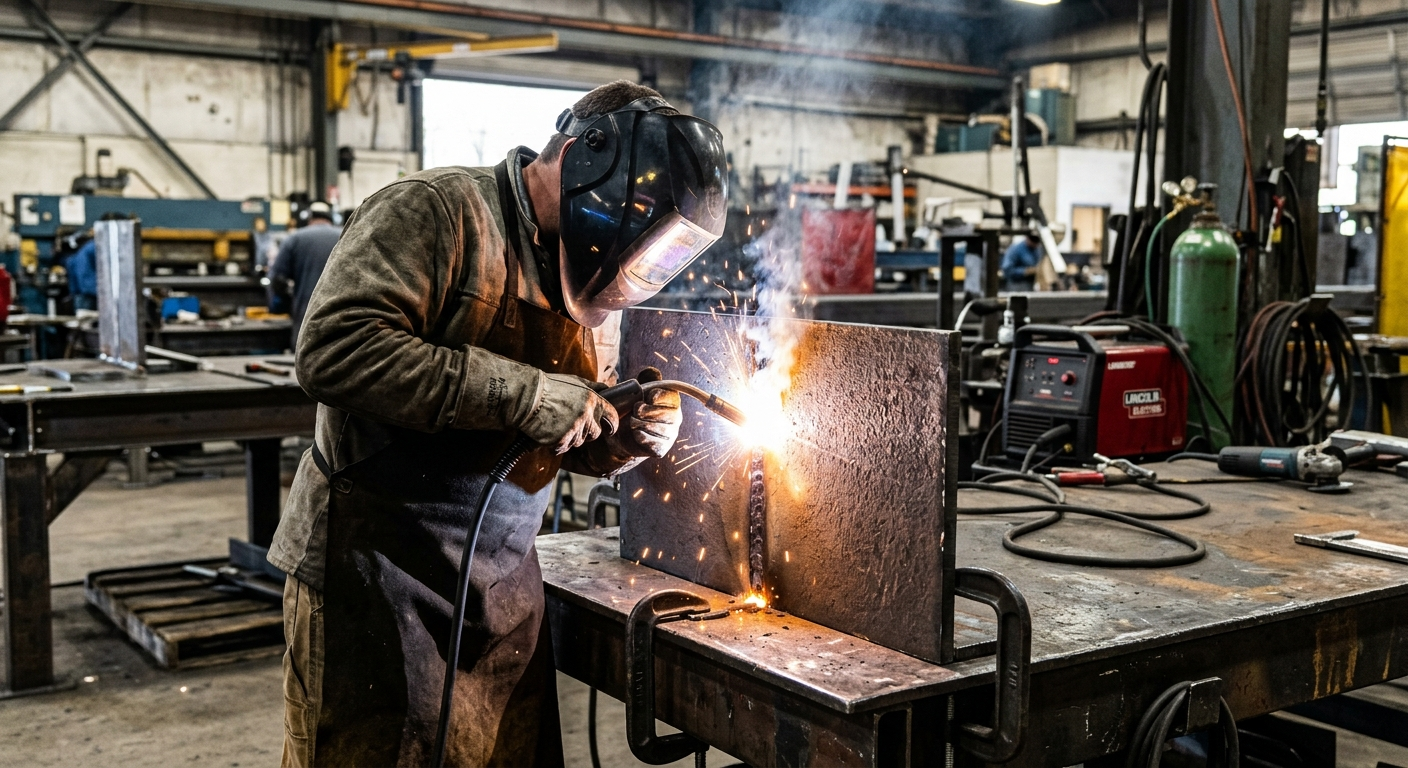
La soldadura de placas de acero fusiona placas individuales uniéndolas mediante calor, presión o, en ocasiones, ambos. En la producción industrial, la soldadura por fusión utiliza la fusión tanto del metal base como del metal de aporte para crear una unión permanente una vez que el baño de fusión se enfría y solidifica.
Por lo tanto, puede utilizar cualquiera de los siguientes métodos:
- Soldadura por arco metálico protegido (SMAW)
- Soldadura por arco metálico con gas (GMAW)
- Soldadura por arco con núcleo fundente (FCAW)
- Soldadura por arco sumergido (SAW)
- Soldadura por arco de tungsteno con gas (GTAW)
Al soldar placas de acero gruesas, probablemente necesitará realizar pasadas adicionales para depositar más metal de soldadura que en placas delgadas. Por lo tanto, no puede utilizar una sola pasada continua. Si bien la apariencia es importante, una buena soldadura requiere una penetración, fusión, resistencia, tenacidad y precisión dimensional adecuadas.
Por lo tanto, el procedimiento de soldadura que seleccione debe estar en consonancia con la composición química del acero. Debe ser adecuado al espesor de la placa, al tipo de junta, a la cantidad de restricción de la junta, al material de aporte y al nivel de aporte térmico.
Métodos comunes de soldadura de placas de acero
No existe un único método para soldar todas las placas de acero que pueda considerarse el mejor. El método más adecuado depende de varios factores, como el espesor y la calidad de la placa, la configuración de la junta deseada, la posición y la accesibilidad de las soldaduras, el volumen de soldaduras necesario, el equipo disponible y las especificaciones o normas aplicables. A continuación, analizaremos algunos de los métodos más comunes para soldar placas de acero.
1. Soldadura por arco metálico protegido (SMAW)
La soldadura por arco metálico protegido (SMAW) se conoce comúnmente como soldadura con electrodo revestido. La SMAW utiliza un electrodo recubierto de fundente. Para soldar, se debe generar un arco entre el metal base y el electrodo. Una vez fundidos el electrodo y el metal base, el fundente protege el baño de fusión de la contaminación. La SMAW se utiliza para:
- Soldadura de acero estructural
- Soldadura de campo
- Reparaciones de soldadura
- Construcción de soldadura
- Soldadura de equipos pesados
- Soldadura fuera de las instalaciones donde se requiere portabilidad.
Una de las principales ventajas del proceso es su flexibilidad. Se puede utilizar el equipo SMAW en lugares donde un sistema más grande y automatizado resultaría poco práctico. El SMAW también es útil para diversas posiciones de soldadura. Sin embargo, el SMAW tiene una tasa de deposición menor en comparación con el FCAW y el SAW. Para soldar secciones más gruesas, esto puede aumentar el número de pasadas necesarias para completar la soldadura.
Para evitar el agrietamiento por hidrógeno en numerosas aplicaciones estructurales, se utilizan electrodos de bajo contenido de hidrógeno. Por ello, la Sociedad Americana de Soldadura recomienda tener en cuenta el hidrógeno difusible del metal de aporte al determinar los requisitos de precalentamiento adecuados.
2. Soldadura por arco metálico con gas (GMAW)
La soldadura por arco metálico con gas (GMAW), también conocida como soldadura MIG o MAG, utiliza electrodos de alambre alimentados continuamente y gas de protección. La soldadura por arco metálico protegido convencional (SMAW) requiere que el soldador se detenga repetidamente para reemplazar el electrodo.
La técnica GMAW supone una mejora en este aspecto, ya que el electrodo de alambre se alimenta de forma continua. Por lo tanto, no es necesario detenerse repetidamente para reemplazar los electrodos. La GMAW se utiliza cada vez más en la industria, puesto que hace que la soldadura sea un proceso más eficiente.
La técnica GMAW se utiliza en:
- fabricación de acero
- Ensamblaje de componentes de máquinas
- Ensamblaje de componentes estructurales
- Fabricación
- Soldadura automatizada y semiautomatizada
Este proceso ofrece una alta productividad y genera relativamente menos escoria en comparación con otras técnicas de soldadura. Esto permite obtener soldaduras más limpias. Sin embargo, la soldadura GMAW puede ser sensible a las condiciones ambientales debido a la frecuente necesidad de gas de protección. Esto representa un mayor riesgo al soldar al aire libre.
3. Soldadura por arco con núcleo fundente (FCAW)
La soldadura por arco con núcleo fundente (FCAW) utiliza un alambre tubular alimentado continuamente con fundente. El tipo de alambre determina si la FCAW puede ser autoprotegida o requiere un gas de protección externo. Sus altas tasas de deposición y buena penetración hacen de la FCAW una excelente opción para la fabricación de estructuras pesadas. Se utiliza en la fabricación de:
- Grandes estructuras de acero
- Maquinaria pesada para la construcción
- Construcción naval
- Equipos industriales
- Grandes componentes de acero
- Fabricación de placas gruesas
Para componentes de acero de gran tamaño, la soldadura FCAW ofrece un buen equilibrio entre productividad y versatilidad. Sin embargo, también es necesario elegir la clasificación del alambre y el sistema de protección adecuados según la aplicación.
4. Soldadura por arco sumergido (SAW)
La soldadura por arco sumergido es ideal para soldar grandes cantidades de chapas de acero gruesas. En la soldadura por arco sumergido (SAW), el arco trabaja bajo una capa de fundente granular. Este actúa como escudo, protegiendo el arco y el baño de fusión de la atmósfera. La soldadura por arco sumergido se puede utilizar fácilmente con soldadura automatizada y mecanizada. Se suele emplear con los siguientes métodos:
- Obras estructurales pesadas
- Recipientes a presión
- vigas pesadas
- Construcción naval
- Componentes de torres eólicas
- Costuras largas
- Chapas de acero gruesas
La principal ventaja de la soldadura por arco sumergido (SAW) es su productividad. Dado que la SAW utiliza un proceso de soldadura de alta corriente y puede emplearse con alimentación continua de alambre, se puede depositar rápidamente una gran cantidad de metal de soldadura.
Para secciones gruesas, también se pueden utilizar técnicas modernas. Estas combinan la soldadura por arco sumergido (SAW) con procesos de soldadura láser-arco de ranura estrecha o híbrida. Pueden ayudar a reducir el volumen de soldadura y el aporte térmico en comparación con la soldadura SAW convencional.
5. Soldadura por arco de tungsteno con gas (GTAW)
La soldadura GTAW, también conocida como soldadura TIG, utiliza un electrodo de tungsteno no consumible. Esto da como resultado soldaduras de mejor calidad con un alto grado de control. Sin embargo, puede parecer un proceso relativamente lento en comparación con los procesos de soldadura de alta deposición.
Por consiguiente, la soldadura GTAW no suele ser la opción preferida para rellenar grandes volúmenes de chapas de acero gruesas. Este proceso se utiliza con mayor frecuencia para rellenar huecos de raíz o cuando se requiere una alta calidad de soldadura y un control preciso. En comparación con otros procesos de alta deposición, la soldadura GTAW es la más adecuada en términos de calidad y control de la soldadura.
Sin embargo, es importante recordar que un proceso de alta deposición no siempre es la mejor opción cuando la junta es de difícil acceso o requiere soldadura en diferentes posiciones. A continuación, se presenta un resumen de los métodos de soldadura más comunes.
| Método | Ventaja principal | Uso típico con chapa de acero | Velocidad de producción |
|---|---|---|---|
| SMAW | Portátil y versátil | Trabajos de campo, reparaciones, acero estructural | Bajo a medio |
| GMAW | Alimentación continua de alambre | Fabricación y manufactura | De medio a alto |
| FCAW | Alta capacidad de deposición y versatilidad | Trabajos de fabricación y estructuras pesadas | Alto |
| SIERRA | Alta deposición y automatización | Costuras largas y placas gruesas | Muy alto |
| GTAW | Excelente control y precisión | Pasos de raíz y juntas especializadas | Bajo |
Cómo soldar placas de acero gruesas
(Fuente:istockphoto.com)
Soldar placas de acero gruesas requiere una mejor preparación que soldar placas delgadas. Por lo tanto, es fundamental controlar todo el proceso de soldadura, desde la preparación inicial hasta la inspección final. Veamos cómo soldar placas de acero gruesas.
1. Identifique el grado de acero.
El primer paso debe ser determinar con qué tipo de material está trabajando. Debe revisar el certificado o las especificaciones del material para:
- Grado del acero
- Espesor
- Límite elástico
- Resistencia a la tracción
- Composición química
- Norma aplicable
- Tipo de tratamiento térmico
Esta información le ayudará a seleccionar el procedimiento de soldadura y el material de aporte adecuados. El hecho de soldar dos piezas de acero al carbono no significa necesariamente que pueda utilizar los mismos parámetros de soldadura para cada material.
La sensibilidad al agrietamiento y el control térmico de los aceros de alta resistencia y aleados son generalmente mayores en comparación con los aceros de menor resistencia.
2. Compruebe el espesor de la placa.
El siguiente paso consiste en medir el espesor real de la placa y calcular el espesor total en la soldadura. El espesor suele determinar el aporte térmico, la preparación de la junta, el número de pasadas de soldadura, la necesidad de precalentamiento y el tiempo requerido para la soldadura.
Incluso al precalentar placas más gruesas, se observa que las directrices varían según la composición del acero, el espesor de la placa, el hidrógeno difusible del metal de aporte y la restricción de la junta. Esto es fundamental para las placas de acero gruesas, ya que su comportamiento térmico difiere considerablemente del de las placas delgadas.
3. Preparar la articulación correctamente
La preparación de las juntas influye directamente en la calidad de la soldadura. En placas más gruesas, el biselado de una simple junta a tope cuadrada puede no ser suficiente. En tal caso, puede ser necesario realizar una ranura. En lo que respecta a la preparación de juntas, algunas de las más comunes incluyen:
- ranura en V
- Ranura en doble V
- ranura en U
- Ranura en doble U
- ranura en J
- Ranura de doble J
El objetivo de un buen diseño de junta es facilitar el acceso al arco de soldadura, permitiendo al mismo tiempo la deposición de una cantidad específica de metal de soldadura. Una junta mal diseñada suele obligar al soldador a depositar más metal de soldadura del necesario.
Este exceso de metal de soldadura aumenta el tiempo de soldadura, el aporte térmico, el costo y la distorsión. Para placas demasiado gruesas, una ranura bien diseñada puede reducir considerablemente el volumen de metal de soldadura. Sin embargo, esto solo funciona si se planifica un proceso y un procedimiento adecuados.
4. Limpiar el acero
Antes de soldar, la zona de unión debe limpiarse a fondo. La limpieza debe eliminar:
- Aceite
- Grasa
- Humedad
- Óxido
- Pintar
- cascarilla de laminación
- Suciedad
- Otros contaminantes
Manteniendo la superficie limpia, se garantiza la ausencia de contaminantes. Esto contribuye a establecer un arco estable y minimiza la posibilidad de contaminación durante la soldadura. También es importante considerar los materiales consumibles.
En el caso de electrodos con bajo contenido de hidrógeno, también es importante prestar atención a la humedad. Un almacenamiento y manipulación adecuados minimizan el contenido de humedad, lo que ayuda a conservar las propiedades deseadas del electrodo.
5. Colocar y fijar las placas.
Antes de realizar las soldaduras principales, debe colocar las placas en el lugar correcto. Debe tener en cuenta lo siguiente:
- espacio de raíces
- Alineación
- Ángulo articular
- Cuadratura de la placa
- Tamaño de las soldaduras de punteado
- Espaciado de las soldaduras de punteado
- Restricción
El punteado implica más que simplemente unir dos piezas. Hay que tener cuidado, ya que una desalineación puede provocar huecos que pueden afectar negativamente tanto a la penetración como a la geometría de la soldadura.
Una penetración deficiente puede generar mayor restricción, lo que aumenta los niveles de tensión durante la soldadura. Las especificaciones del procedimiento de soldadura indican los parámetros de unión y soldadura para una unión específica. Por lo tanto, debe seguirlas en lugar de basarse en estimaciones.
6. Precalentar el acero
Es necesario precalentar al soldar acero grueso. Antes de comenzar a soldar, asegúrese de calentar el metal base alrededor de la junta. Esto es importante porque el precalentamiento ralentiza el enfriamiento de la soldadura y del material circundante.
Esto ayuda a prevenir el agrietamiento asistido por hidrógeno y a controlar las condiciones térmicas alrededor de la soldadura. La temperatura a la que se precalienta el acero está determinada por muchas variables:
- Grado de acero
- equivalente de carbono
- Espesor de la placa
- Proceso de soldadura
- Nivel de hidrógeno en el metal de relleno
- Entrada de calor
- Restricción articular
- Código de soldadura aplicable
El hecho de que la placa de acero parezca gruesa no significa que se pueda elegir cualquier temperatura de precalentamiento. Hay que consultar las especificaciones del procedimiento de soldadura y el código de soldadura.
Numerosas guías establecen los requisitos mínimos de temperatura de precalentamiento y entre pasadas según el tipo y el espesor del acero. Estas guías también destacan métodos alternativos que pueden utilizarse en determinadas circunstancias para diferentes tipos de acero.
7. Controlar la temperatura entre pasos
Controlar la temperatura durante el proceso de soldadura es más complejo que simplemente precalentar la zona de soldadura. La temperatura de la soldadura antes de la deposición de la siguiente pasada se conoce como temperatura entre pasadas.
Si el metal se enfría demasiado, puede perder parte o la totalidad del beneficio del precalentamiento. Si la temperatura del metal supera el rango requerido, puede alterar por completo las propiedades mecánicas de la soldadura. Por este motivo, las especificaciones del procedimiento de soldadura deben establecer límites de temperatura máximos y mínimos adecuados entre pasadas.
8. Deposite el Pase raíz
La pasada de raíz es, sin duda, la parte más importante del proceso de soldadura. Constituye la base de la soldadura restante. Por lo tanto, es fundamental asegurar que penetre adecuadamente en el metal base, pero sin quemarlo. Además, debe estar libre de falta de fusión, inclusiones de escoria o cualquier otro defecto.
Según el diseño de la junta y el proceso de soldadura, puede elegir entre varios procesos, como SMAW, GMAW, FCAW, GTAW o cualquier otro proceso cualificado para la pasada de raíz. El método exacto para realizar la pasada de raíz debe ajustarse a las especificaciones del procedimiento de soldadura.
9. Limpiar entre pasadas
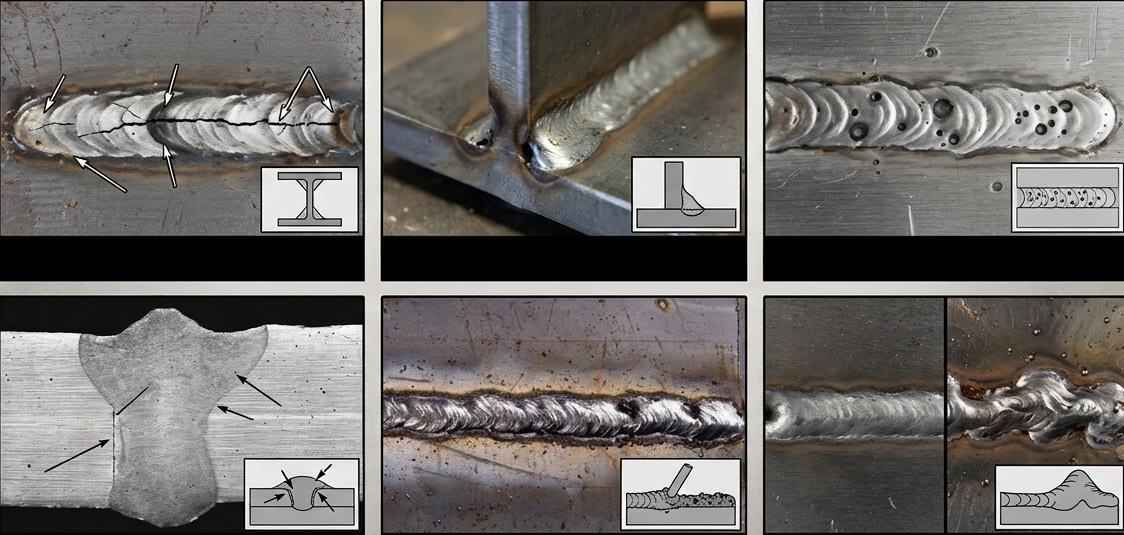
Antes de realizar la siguiente pasada, asegúrese de haber depositado correctamente la pasada de soldadura, eliminado la escoria e inspeccionado la soldadura minuciosamente. Esto es especialmente importante en procesos que generan escoria. Si la escoria queda atrapada entre pasadas, pueden aparecer inclusiones. Entre pasadas, debe buscar problemas evidentes como:
- Grietas
- Vender a menor precio que
- Porosidad
- Falta de fusión
- Escoria
- Perfil de perlas deficiente
Por lo tanto, debe encontrar el defecto y continuar con la siguiente pasada solo después de corregir el problema.
10. Utilice varias pasadas.
Las secciones gruesas requieren la aplicación de múltiples pasadas. Por lo tanto, no basta con rellenar toda la junta con una sola pasada de soldadura enorme. Es necesario construir la soldadura progresivamente mediante pasadas individuales. Dependiendo de la junta, las secuencias de soldadura pueden incluir:
- Cuentas de hilo
- Tejido controlado
- Secuencias alternas
- Secuencias de retroceso
- Soldadura equilibrada
- Soldadura por salto
La secuencia de soldadura que se utilice debe permitir controlar la distribución del calor y la distorsión. El objetivo es lograr el tamaño y la penetración de soldadura necesarios sin exceder el rango de aporte térmico permitido.
11. Controlar la entrada de calor
El aporte térmico es un factor crucial en la soldadura. Depende de la corriente, el voltaje, la velocidad y la eficiencia térmica de la técnica empleada. Un aporte térmico insuficiente puede provocar una fusión deficiente o un enfriamiento inadecuado.
El uso excesivo de calor puede provocar una deformación excesiva. Esto también puede afectar la microestructura y las propiedades mecánicas de la unión. Por lo tanto, el objetivo no debe ser maximizar el amperaje disponible, sino lograr un nivel de calor constante y controlado.
12. Gestionar la distorsión
El acero grueso no elimina el problema de la deformación. Durante el proceso de soldadura, el acero se calienta y se enfría. Se expande y se contrae, creando tensiones en la soldadura y en el metal circundante. Puede controlar la deformación utilizando:
- Diseño adecuado de las juntas
- Secuencia de soldadura apropiada
- Posicionamiento de soldadura bien equilibrado
- Entrada de calor controlada
- Utilizando soldaduras de punteado
- Instalación adecuada
- Retroceda o salte las secuencias cuando sea apropiado.
- Soldadura simétrica siempre que sea posible
Su objetivo debe ser controlar la deformación durante el proceso de fabricación, en lugar de intentar enderezar la estructura una vez terminada.
13. Permitir una refrigeración controlada.
Una vez finalizado el proceso de soldadura, debe dejar que el componente se enfríe según las especificaciones del procedimiento. No enfríe automáticamente un componente de acero grueso soldado a menos que el procedimiento lo indique.
El enfriamiento rápido e incontrolado puede provocar microestructuras dañinas y agrietamiento en aceros susceptibles. Por lo tanto, para aplicaciones críticas, el enfriamiento requerido, el tratamiento térmico posterior a la soldadura o el procedimiento de control de hidrógeno deben ajustarse a las especificaciones adecuadas.
Al soldar placas de acero gruesas, se necesita algo más que la máquina adecuada. Se requieren parámetros repetibles. A continuación, se presentan algunos parámetros que debe considerar al soldar placas de acero gruesas.
| Parámetro | Por qué es importante | Lo que debes controlar |
|---|---|---|
| Corriente de soldadura | Controla la energía del arco y la deposición. | Rango de amperaje |
| Voltaje de arco | Influye en las características del arco y la forma de la cuenta. | Rango de voltaje |
| Velocidad de viaje | Afecta al aporte de calor y al tamaño de las perlas. | Tasa de viaje constante |
| tamaño del alambre/electrodo | Influye en la deposición y la penetración. | Tamaño de consumible correcto |
| Polaridad | Afecta al comportamiento del arco y a la penetración. | Polaridad correcta para el proceso |
| Precalentar | Controla las condiciones de refrigeración | Temperatura mínima requerida |
| Temperatura entre pasos | Controla el ciclo térmico | Límites mínimos/máximos |
| Diseño conjunto | Determina el volumen de soldadura y el acceso. | Ángulo de la ranura, espacio de la raíz, cara de la raíz |
| Puesto de soldador | Modifica el comportamiento del baño de soldadura | Plano, horizontal, vertical, superior |
| Gas/fundente de protección | Protege la soldadura de la contaminación. | Flujo y especificación correctos |
| Secuencia de soldadura | Ayuda a controlar la distorsión | Secuencia aprobada |
| Entrada de calor | Influye en el enfriamiento y las propiedades. | Manténgase dentro del rango calificado. |
Equipo de soldadura para soldadura de placas de acero
Tu equipo debe ser compatible con la placa, el proceso de soldadura, el volumen de producción y el entorno. Aquí tienes el equipo esencial que necesitas para soldar placas de acero sin problemas.
● Fuente de alimentación para soldadura
La elección de la fuente de alimentación depende del proceso de soldadura. Los talleres de fabricación que trabajan en proyectos de gran envergadura pueden necesitar equipos más potentes para FCAW, GMAW o SAW.
Para soldadura en campo, la soldadura SMAW puede requerir robustez y portabilidad. Para soldadura automatizada, puede ser necesario un sistema de desplazamiento mecanizado o un carro de soldadura.
● Alimentadores de alambre
Al considerar los procesos GMAW o FCAW, el alimentador de alambre debe garantizar una entrega uniforme. Una alimentación estable contribuye a obtener características de arco consistentes y una deposición uniforme. Para aplicaciones en placas gruesas, es necesario elegir un sistema de alimentador y antorcha que admita alambres de mayor diámetro y que soporte el ciclo de trabajo.
● Equipos SAW
La soldadura por arco sumergido (SAW) consta de una fuente de alimentación, un alimentador de alambre, un cabezal de soldadura, un sistema de suministro de fundente y un mecanismo de desplazamiento. Para soldaduras largas y repetitivas, donde la productividad es importante y la consistencia es fundamental, la SAW mecanizada puede ser la mejor opción. El control de la alimentación del alambre y la velocidad de desplazamiento es más sencillo con la SAW mecanizada, lo que contribuye a mejorar la consistencia de la soldadura.
● Equipos de precalentamiento
Debes asegurarte de utilizar un método uniforme para calentar un plato cuando sea necesario precalentarlo. En estas circunstancias, esto puede incluir:
- quemadores de gas
- Resistencia al calentamiento
- Calentamiento por inducción
- mantas calefactables
- Otros sistemas de calefacción controlada
Lo importante no es solo calentar el acero. También hay que comprobar que se alcanza y se mantiene la temperatura especificada.
● Medición de temperatura
Puede utilizar equipos de medición de temperatura adecuados para verificar las temperaturas de precalentamiento y entre pasadas. Dependiendo de su proceso y especificaciones, estos pueden incluir:
- lápices de temperatura
- termómetros de contacto
- termómetros infrarrojos
- Termopares
- Sistemas de medición y control de temperatura
Para procesos de fabricación más críticos, los sistemas de medición y control de temperatura deben ajustarse a los requisitos y procedimientos aplicables.
● Posicionadores de soldadura
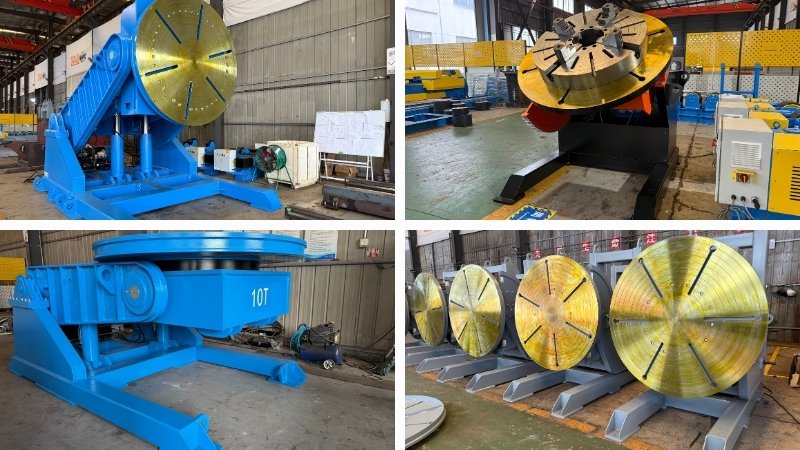
Puedes hacer que tu proceso de soldadura de placas de acero gruesas sea más fácil con un posicionador de soldadura. Tiene la capacidad de rotar y posicionar la pieza de trabajo para que no tengas que moverla una y otra vez para acceder a la junta.
Si se logra mantener la soldadura en una posición de trabajo óptima, se puede aumentar la productividad y la uniformidad, a la vez que se reduce la fatiga del operario. Los posicionadores son especialmente útiles en proyectos de fabricación industrial repetitivos.
● Equipos de extracción de humos y seguridad
La soldadura genera humos, calor, radiación ultravioleta, chispas y otros riesgos considerados peligrosos. Por lo tanto, debe instalar un buen sistema de ventilación por extracción localizada o garantizar una ventilación general suficiente en su área de soldadura. También debe contar con:
- Casco de soldador
- Ropa de protección
- guantes de soldar
- Zapatos de seguridad
- protección ocular
- Protección auditiva si es necesario
- Protección respiratoria si es necesario
- Equipos de prevención de incendios
Debe cumplir con todos los requisitos de seguridad necesarios que sean aplicables a su lugar de trabajo, así como a su proceso de soldadura.
Conclusión
Al trabajar con placas de acero gruesas, obtener una soldadura resistente implica mucho más que simplemente elegir la máquina de soldar. Hay que tener en cuenta el tipo de acero, el diseño de la junta, el proceso de soldadura, el material de aporte, el aporte térmico y el grado de precalentamiento necesario.
Ya sea que utilice FCAW, SAW, GMAW o SMAW, debe seguir las especificaciones del procedimiento de soldadura correcto y las normas de soldadura aplicables.
Al controlar la secuencia de soldadura, la temperatura entre pasadas, los consumibles y el proceso de inspección, se reducen considerablemente los defectos y el retrabajo necesario. Con el método adecuado, se garantiza un alto nivel de resistencia, uniformidad y fiabilidad en las soldaduras, incluso en aplicaciones exigentes de soldadura de chapas de acero gruesas.
Preguntas frecuentes
P1. ¿Qué método se considera el mejor para soldar placas de acero gruesas?
A: No existe un único método de soldadura "mejor". Sin embargo, la soldadura por arco sumergido (SAW) permite realizar soldaduras continuas de mayor longitud. La soldadura por arco con electrodo revestido (FCAW) es una buena opción para la fabricación de piezas de alta resistencia. La soldadura por arco con electrodo revestido (SMAW) es un método de soldadura para uso en campo. Al elegir uno, es necesario considerar el tipo de acero, el diseño de la junta y los requisitos del proyecto para tomar la decisión adecuada.
P2. ¿Es necesario precalentar para soldar placas de acero gruesas?
A: No necesariamente. Los requisitos de precalentamiento varían según el tipo de acero, el espesor, la composición química, el material de aporte, el aporte térmico y la restricción de la junta. Siempre debe seguir las especificaciones y el código de soldadura en lugar de estimar la temperatura requerida al azar.
P3. ¿Por qué las soldaduras largas en placas de acero gruesas requieren muchas pasadas?
A: Puede ser necesario realizar varias pasadas para rellenar soldaduras gruesas. Estas pasadas permiten al soldador controlar la penetración, el tamaño y la forma del cordón, el aporte térmico y, además, contribuyen a garantizar una soldadura de buena calidad.
P4. ¿Qué produce grietas al soldar placas de acero gruesas?
A: El agrietamiento se produce por la presencia de hidrógeno, ciertos tipos de acero, enfriamiento rápido, alta restricción, precalentamiento inadecuado y procedimientos deficientes. Para controlar todos estos factores, siga las recomendaciones relativas al almacenamiento de consumibles, el control térmico y los procedimientos de soldadura.
P5. ¿Qué técnicas se pueden utilizar para soldar placas de acero gruesas para evitar la deformación?
A: Se puede minimizar la distorsión asegurando una preparación adecuada de la junta, un ajuste preciso, la selección apropiada del procedimiento de soldadura, un aporte térmico controlado, una soldadura equilibrada y una secuencia bien planificada. El uso de fijaciones o posicionadores también puede contribuir a una alineación precisa.
P6. ¿Cuáles son los requisitos de equipo para soldar placas de acero gruesas?
A: El equipo básico que necesita incluye una fuente de alimentación de soldadura adecuada, un sistema de alimentación de alambre o electrodo, una antorcha de soldadura, una unidad de precalentamiento, un termopar, accesorios y un sistema de extracción de humos. La selección y configuración de este equipo dependen de su proceso y aplicación de soldadura.
Lectura recomendada
Tipos de soldadura por arco – SENLISWELD
Tipos de juntas de soldadura – SENLISWELD
Gmaw contra Fcaw – SENLISWELD
Soldadura de acero inoxidable– SENLISWELD


 ES
 EN
 RU
 JA
 FR
 PT