

CNCプラズマチューブカッターメーカー
SENLISWELDは大型CNCプラズマチューブカッターマシンに焦点を当てており、ワークピースの最大直径は 3000mm 大きく、ワークピースの長さは 12 メートルに近づく可能性があります。
- ワークピースの最大直径は 3メートル.
- CNC プラズマチューブ切断機で 20 年以上の経験があります。
- 高度な技術により、お客様の特別な要件をカスタマイズできます。
- CNC プラズマ チューブ カッターは操作が簡単で、技術的な対応も迅速です。
SENLISWELD CNCプラズマチューブカッターを選ぶ理由
CNCプラズマチューブ切断機は成熟した製品ですが、大口径パイプの場合、技術要件は非常に高くなります。SENLISWELDは高度な技術チームを擁しており、3メートル級のワークピースチューブにも対応可能です。
SENLISWELD CNC Pasmaチューブカッターは、労力を節約し、効率を大幅に向上させます。AUTOCAD、Solidworks、その他の3D設計ソフトウェアと互換性があり、操作も簡単です。
ゼンリスウェルド CNCプラズマチューブカッター


SENLISWELD CNCプラズマチューブカッターの利点
高速切断により生産効率が向上し、生産サイクルが短縮されます。
遠隔監視・制御が可能になり、安全性がさらに向上します。
刃先が滑らかで作業効率と製品品質が向上します。
高品質で安定した動作で、長時間連続稼働が可能です。

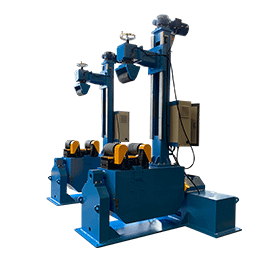
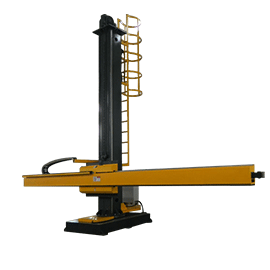
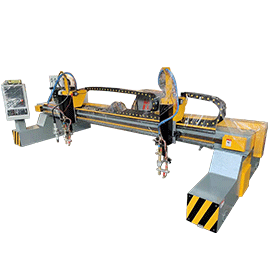
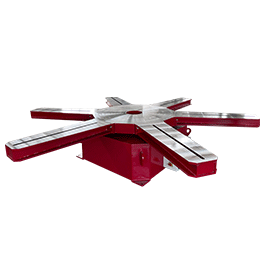
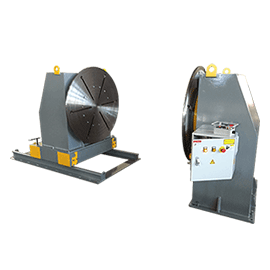
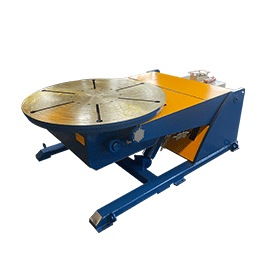
関連する溶接製品
CNCプラズマチューブカッター:究極のFAQガイド
ビジネス用に購入する前に、CNC プラズマ チューブ カッターの詳細を知っておくことが重要です。
CNC プラズマ ロータリー チューブ カッターに関する包括的な FAQ ガイドをご紹介します。
定義、プラズマ切断プロセス、利点などが記載されています。
プラズマカッターは、さまざまな作動ガスを使用してさまざまな厚さの金属板や金属パイプを切断する金属切断機です。
金属製造に便利な電動工具です。
プラズマカッターは、プラズマ切断技術を使用して金属材料を加工する強力なツールです。
CNCプラズマチューブ切断機
各種作動ガス(ステンレス鋼、アルミニウム、銅、チタン、ニッケル)を使用することで、酸素では切断が困難なあらゆる種類の金属、特に非鉄金属を切断できます。
火炎切断機はプラズマ切断機とは正反対であり、2 つの切断手順は異なります。
プラズマ切断プロセス
プラズマ切断は、高温プラズマアークの熱を利用してワークピースの切断部分の金属を部分的に溶解(蒸発)させ、その後、高速プラズマの運動量を利用して溶融金属を除去する製造技術です。
複数の作動ガスを使用したプラズマ切断では、酸素では切断が難しい非鉄金属(ステンレス鋼、アルミニウム、銅、チタン、ニッケル)を含む、さまざまな金属を切断できます。
切断効果が優れており、金属の厚さが減ることが主な利点です。
近年、新しい微細プラズマ技術や高精度プラズマ技術が広く導入され、優れた成果を上げています。
切削モーメントの設計向上により、ワークの切削面品質が大幅に向上します。
シャフトエッジの垂直度は 0 ~ 1.5° に達するため、厚板の切断に非常に有利です。
改良された切断ガンのおかげで電極寿命が数倍に向上しました。
しかし、切断トーチと鋼板の間の距離が非常に大きいため、切断トーチの高さセンサーはより敏感である必要があり、切断トーチはより速く反応する必要があります。
したがって、4 ~ 30 mm の鋼板のプラズマ切断は、低酸素および酸素欠乏、大幅な変形、激しい切断、および激しいスラグ生成という欠点を回避するのに適した方法です。
一部の中小企業や大企業では、手動および半自動の切断が普及しています。
機械事業では大量の鉄鋼が切断されます。
現代の機械分野の発展に伴い、板金切断における作業効率と製品品質に対する要求も高まっています。
その結果、CNC プラズマ切断機の市場潜在力は依然として大きく、市場の見通しはやや明るいものとなっています。
プラズマチューブカッターマシンには、次の重要な機能があります。
- T 字継手、マイター継手、サドル継手、位置合わせオフセット、多数の交差、エルボ サポート、ガセット スロット、円形、長方形、鋸切断、交差するパイプ穴、軸オフセットおよび基準線または作業点オフセットを持つ再パッド、およびその他の種類の交差カットはすべて、CNC プラズマ ロータリー チューブ カッターで可能です。
- 精密な鋳造部品と慎重な製造およびテスト手順により、高い精度、信頼性、長寿命が保証されます。
- AutoCAD図面からCNCコードを生成できるため、オペレーターとエンジニアの時間を節約できます。高度な大規模鉄骨構造物の建設に特化したプログラミングおよび計算モジュールが統合されています。これらのモジュールは、IGES、DXF、SAT、STLファイルに対応しています。
- 真円でないパイプは、自動サーボ駆動式高さ測定システムを用いて垂直方向に補正されます。搬入・搬出には、インフィードコンベアとアウトフィードコンベアが利用可能です。
CNC は、特定のインターフェース パネルと特別に設計された管理コンソールを備えた工作機械用に開発されたコントローラーです。
Windows ラップトップ コンピューターを使用して特定のパッケージ プログラムを実行し、LAN コネクタを介してマシン ディスクと対話するだけという簡単な場合もあります。
ラップトップ コンピュータまたはパーソナル コンピュータは、さまざまなエントリーレベルの機械、HVAC 機器、さらには一部の精密ユニット化された機械のコントローラーとして使用されます。
トーチの動きはCNCによって制御され、プレートから部品を切断します。切断面の輪郭はエリアプログラムで記述されます。エリアプログラムは、トーチのオン/オフを示す「Mコード」と「Gコード」を含むコンピュータファイルである場合もあります。
プログラムの半分は、「ポストプロセッサ」と呼ばれるソフトウェアによって開発されることがあります。このソフトウェアは、CAD ファイルから純粋数学の一部を取得し、それを CNC が読み取れる M コードと G コードに変換します。
CNC プラズマ カッターには、駆動アンプ、モーター、エンコーダ、ケーブルを含む駆動システムも必要です。
少なくとも 2 つのモーターが使用されます。
すべてのモーターには、CNC からの低電力信号を高電力信号に変換してモーターを動かす電子駆動装置が付いています。
各軸にはフィードバック システムが含まれており、場合によってはエンコーダーも含まれ、軸がどれだけ移動したかを示すデジタル信号を生成します。
ケーブルは電気機器をモーターに接続し、エンコーダからの位置表示を CNC に返します。
プラズマカッターにはさまざまな形やサイズのものがあります。
正確な切断を実現するロボット アームを備えた大型の CNC プラズマ切断テーブルのほか、手作業のワークショップ向けの合理化されたポータブル プラズマ カッターもご利用いただけます。

CNCプラズマパイプ切断機
サイズに関係なく、すべてのプラズマカッターは同じ原理で動作し、同様の構造を持っています。
プラズマ切断機の電源を入れると、窒素、アルゴン、酸素などの圧縮ガスが小さなパイプを通して放出されます。
パイプの真ん中に負極が置かれています。
負極に電力が供給されると、導電ループが形成されます。
ノズルの開口部が金属に接触します。
電極と金属の間に高エネルギーの電気火花が発生します。
電気火花はパイプラインを通過する際に不活性ガスを温め、物質の第 4 状態へと導きます。
この反応により、およそ摂氏16,649度の温度と毎秒6,096メートルの流速を持つプラズマ流が生成され、金属を急速にスラグに変えることができます。
プラズマ自体が電流を伝導します。
電極に通電され、プラズマが金属と接触している限り、アーク生成サイクルは継続します。
切断機のノズルには別のパイプセットが取り付けられており、この接触を確実にしながら、酸化やその他の未知のプラズマ特性による損傷を防止します。
切断領域を保護するために、これらのパイプは保護ガスを継続的に放出します。
シールドガスの圧力により、柱状プラズマの半径を効率的に制御できます。
プラズマパイプカッターは、大型電気機器や電気干渉が多い場所から離れた場所に設置する必要があります。
プラズマチューブカッターは日常の製造工程で大量の粉塵を発生させるため、CNC プラズマパイプカッターの切断工程で発生する煙を排出するために、装置の作業場に強力な換気機構を構築する必要があります。
電源をオンにする前に、ギア スイッチがすべてオフになっており、プラズマ電源の背面にあるロータリー スイッチが水平位置にあることを確認してください。
- 主電源スイッチ キャビネットの電源をオンにして、2 本のワイヤに電力を供給します。
- 機械の制御ボックス内の回路ブレーカーをオンにします。
- キースイッチで CNC コントローラの電源をオンにすると、プライマリ インターフェイスがモニターに表示されます。
- プラズマ入力電源の背面にある回転スイッチを90度回転させて垂直の位置にします。この時点で、プラズマ電源前面の電源インジケーターが点灯しているはずです。
- エアコンプレッサーの電源を入れ(流量1 m³/分)、エアコンプレッサーの圧力制御スイッチを調整して、コンプレッサーの出力空気圧が6.1~8.2 barになるようにします。空気圧が6.1 bar未満の場合は、切断中に空気圧が低下し、切断品質が向上します。空気圧が8.3barを超える場合は、不安定になります。プラズマ電源のエアフィルターが損傷する可能性があります。
- プラズマ電源の空気圧制御ノブを調整して、5.5~6.0 Bar の圧力を維持します。
- 空気圧が 5 bar を下回らないようにするには、プラズマ電源の電流変更テスト ノブをガス テスト設定に回します。
- 圧力が 5 bar 未満になると、切断品質が著しく低下し、プラズマ電源が故障する可能性もあります。

CNCプラズマチューブ切断機の動作
動作環境によって供給空気の清浄度が保証できない場合は、プラズマ電源の前に多段複合フィルタリング システムを設置する必要があります。
そうしないと、油、湿気、ほこりで汚染された空気により、切断中にアーク放電が失敗し、切断トーチが損傷することになります。
プラズマ切断を採用した場合、起動プロセスは完了です。
- 適切な圧力と流量を確認する
- 適切な接線を使用する
- 穿孔および切断厚さはプラズマ切断システムの許容範囲内でなければなりません。
- ノズルに過度の負担をかけないでください。
- 清潔で乾燥したプラズマガスを維持する
作動中は定期的にパイプ切断機内のゴミや部品の汚れを清掃し、電線が老朽化していないか確認してください。
アース線とワークピースの接触不良です。
切断する前に、接地することが重要なステップです。
ワークピースの表面の絶縁と、著しく劣化したアース線の長期使用。
たとえば、専用の接地ツールを使用しないと、接地線とワークピース間の接触が不良になります。
特別な接地装置を使用し、接地線とワークピースの表面との間の絶縁をチェックする必要があります。
アース線の老朽化は避ける必要があります。
スパーク発生器が自動的にアークをオフにできない場合、プラズマパイプ切断機は最初にアークをスパークさせる必要があります。
- 適切なガス圧とプラズマ流量を確保すること。適切なガス圧とプラズマ流量は、消耗部品の長寿命化に不可欠です。空気圧が高すぎると電極の寿命が大幅に短縮され、空気圧が低すぎるとノズルの寿命が損なわれます。
- 安全な切断距離を維持してください。取扱説明書のガイドラインに従って適切な切断距離を確保してください。切断距離とは、カッターノズルとワークの底面との間の距離を指します。穿孔加工を行う場合は、通常の切断距離の2倍の距離を使用するか、プラズマアークを照射してください。可能な限り高い位置で切断してください。
- 穿孔厚さは、機械システムの許容範囲内でなければなりません。プラズマカッターは、作業厚さよりも厚い鋼板を穿孔することはできません。貫通厚さは通常、切断厚さの1/2です。
- ノズルが過負荷になっていないことを確認してください。過負荷(つまり、ノズルの動作電流を超える)になると、ノズルは急速に損傷します。電流値は、ノズルの動作電流の少なくとも95%である必要があります。例えば、100Aのノズルの場合、電流値は95Aに調整する必要があります。
- 清潔で乾燥したプラズマガスを維持してください。プラズマシステムが正常に機能するには、清潔で乾燥したプラズマガスが必要です。汚れたガスはガス圧縮システムにおいて一般的な問題であり、消耗部品の寿命を縮め、異常な損傷を引き起こします。
- 切断トーチをテスト状態に設定し、その下に鏡を置いて切断トーチ内のガスを消費させるのも、ガスの品質をテストする方法の一つです。鏡に水蒸気やミストが発生した場合は、原因を特定し、修理する必要があります。
- プラズマ切断は、穿孔ではなく、可能な限り端面から始める必要があります。端面を切断開始点とすることで、消耗部品の寿命を延ばすことができます。プラズマアークを点火する前に、ノズルをワークピースの端面に直接向けてください。
- 「アーク始動(またはアークガイド)」にかかる時間を短縮します。アークが始動すると、ノズルと電極はすぐに消耗します。切断トーチは、切断作業を開始する前に、切断する金属から歩いて行ける距離に設置する必要があります。
- 保護シェル上のスラグは除去する必要があります。
 JA
 EN
 ES
 RU
 FR
 PT