

Во время сварки вы, возможно, видели твердый, стекловидный слой, покрывающий готовые сварные швы. Он называется сварочным шлаком. Многие любители считают его отходами, но на самом деле он служит защитой для сварного шва в процессе сварки.
Если сварочный шлак, оставшийся после сварки, не удалить или если он застрянет вдоль сварного шва, это может ослабить соединение. Это может привести к дорогостоящему ремонту. Поэтому важно понимать, как образуется сварочный шлак, какие проблемы он может вызвать и как этого избежать.
Мы расскажем вам все, что нужно знать о сварочном шлаке, чтобы помочь вам получать более прочные и чистые сварные швы.
Что такое сварочный шлак?
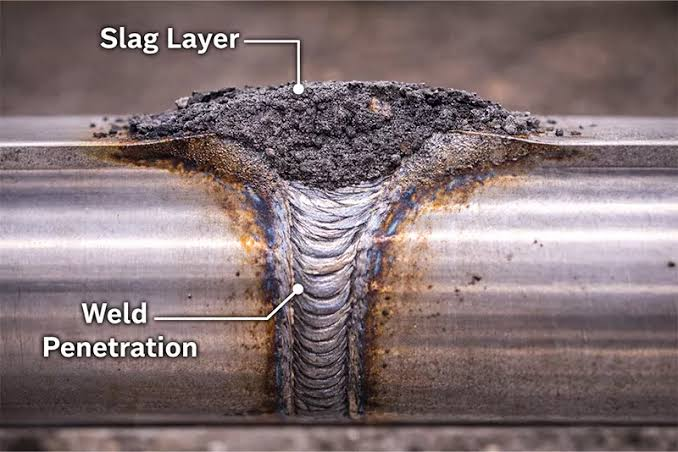
Сварочный шлак, неметаллический побочный продукт, образуется в виде слоя на поверхности сварного шва в процессе определенных сварочных работ. Флюсовое покрытие или флюсовый материал плавится под воздействием высоких температур. Они связываются с примесями, продуктами окисления и другими загрязнениями.
При охлаждении шлак затвердевает вместе со сварным швом и образует защитную корку на расплавленном металле. Затем эта корка удаляется после охлаждения с помощью отбойного молотка, молотка для удаления шлака, проволочной щетки или шлифовальной машины.
Можно представить шлак как защитное покрывало. Пока сварной шов остается горячим, шлак защищает его от воздействия окружающей среды, например, кислорода и азота. Эти элементы могут вызывать образование дефектов в сварном шве, таких как окисление или пористость.
Не все процессы сварки приводят к образованию шлака. Шлак образуется только при использовании флюса, а не защитного газа.
■Как образуется шлак при сварке
Во время сварки температура в сварочной дуге может достигать около 6000 °C. При таких высоких температурах:
- Электродное покрытие или флюс плавится.
- Примеси основного металла поднимутся на поверхность.
- Расплавленный металл вступит в химическую реакцию с флюсом.
- Расплавленный шлак легче расплавленной стали. Поэтому он плавает над сварочной ванной.
- Шлак охлаждается, затвердевает и удаляется из сварочной ванны.
Представьте себе сварку ржавых стальных пластин. Флюс захватывает ржавчину и другие загрязнения, а не задерживает их в сварном шве. Эти загрязнения становятся частью шлака, который необходимо будет удалить позже.
■Почему шлак всплывает на поверхность?
Шлак имеет меньшую плотность, чем расплавленный металл. Подобно тому, как масло имеет тенденцию всплывать на поверхность воды, шлак поднимается к поверхности расплавленной сварочной ванны.
Это позволяет отделить загрязнения от сварного шва, предотвращая их застревание в шве.
Именно поэтому сварка с использованием флюса, как правило, обеспечивает более чистый сварочный шов, если она выполняется правильно.
В каких процессах сварки образуется шлак?
Понимание того, является ли процесс сварки Образование шлака полезно для правильного планирования. Некоторые методы сварки не приводят к образованию шлака.
Наличие шлака в основном зависит от используемого флюса в процессе сварки. Вот наиболее распространенные сварочные процессы, которые могут приводить к образованию шлака.
1. Сварка металлическим электродом в защитной среде (SMAW)

Сварка электродами (SMAW) также известна как дуговая сварка. Это процесс, наиболее тесно связанный со шлаком. При сварке флюсовое покрытие вокруг электрода плавится. Это приводит к образованию защитных газов и защитного шлака.
Поэтому после охлаждения сварного шва необходимо удалить шлак. Этот шаг важен перед выполнением следующего прохода или перед проверкой сварного шва. Сварка электродами обычно предпочтительнее, поскольку она эффективна для работы на открытом воздухе, где защитные газы могут быть сдуты.
2. Дуговая сварка порошковой проволокой (FCAW)
При сварке порошковой проволокой используется проволока, содержащая флюс. Это приводит к образованию сварочных пробок в процессе сварки.
Существует два типа сварки порошковой проволокой:
- Самоэкранированная FCAW
- Газозащищенная FCAW
Оба типа сварки образуют шлак; однако его количество зависит от используемой в процессе проволоки. Шлак, образующийся при сварке FCAW, необходим при работе с толстостенной конструкционной сталью, мостами или другим тяжелым промышленным оборудованием.
3. Дуговая сварка под флюсом (SAW)
В сварка под флюсом, При этом сварочная дуга полностью покрывается флюсом в гранулированной форме. Образующийся шлак представляет собой расплавленный флюс, который защищает расплавленный сварной шов от загрязнения.
В результате этого процесса образуется большое количество шлака, который необходимо удалять между проходами. Технология SAW широко используется в судостроении, тяжелой металлообрабатывающей промышленности, производстве сосудов под давлением и трубопроводов.
4. Электрошлаковая сварка (ЭШВ)
При электрошлаковой сварке в процессе сварки используется расплавленный шлак. Расплавленный шлак не просто обеспечивает защиту, покрывая сварной шов, но и является электропроводящим материалом.
Это помогает генерировать дополнительное тепло за счет электрического сопротивления. Этот метод лучше всего подходит для сварки очень толстых стальных профилей.
5. Процессы, которые НЕ образуют шлак
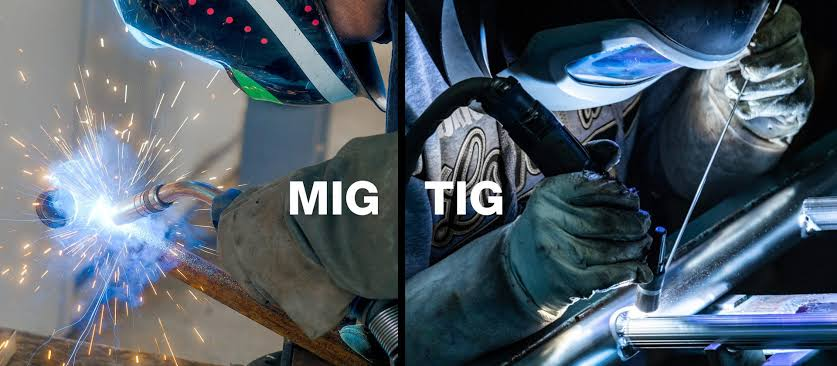
Ряд распространенных методов сварки не приводят к образованию шлака, поскольку в них используется защитный газ вместо флюса.
К таким процессам относятся:
- Газодуговая сварка (MIG-сварка),
- Газодуговая сварка вольфрамовым электродом (TIG-сварка),
- Лазерная сварка
- Электронно-лучевая сварка.
Поскольку эти методы не используют флюс, нет необходимости удалять слой шлака после сварки. Однако все равно необходимо проводить надлежащую очистку от брызг, окисления и обесцвеченных участков.
| Процесс сварки | Использует поток | Производит шлак | Типичные приложения |
|---|---|---|---|
| SMAW (ручная дуговая сварка) | Да | Да | Ремонт, строительство, наружная сварка |
| ППШ | Да | Да | Конструкционная сталь, мосты, металлоконструкции. |
| ПИЛА | Да | Да | Трубопроводы, сосуды под давлением, судостроение |
| ЭСВ | Да | Да | Толстостенные стальные секции |
| Сварка MIG (GMAW) | Нет | Нет | Автомобильная промышленность, изготовление изделий из листового металла |
| TIG (GTAW) | Нет | Нет | Нержавеющая сталь, алюминий, прецизионная обработка |
| Лазерная сварка | Нет | Нет | Автоматизированное производство |
| Электронно-лучевая сварка | Нет | Нет | аэрокосмическая промышленность, прецизионные компоненты |
Что вызывает образование шлаковых включений?

Один крупный дефект сварки Это шлаковые включения. Они образуются, когда куски шлака не поднимаются на поверхность, откуда их можно удалить. Вместо этого они задерживаются внутри сварного шва. Такие дефекты представляют собой полости, ослабляющие сварной шов.
Это может привести к нарушению целостности соединения при воздействии напряжений или усталостных нагрузок. Поэтому важно знать причины образования шлаковых включений, чтобы предотвратить их появление.
🌟Недостаточное удаление сварочного шлака между проходами.
Распространенной причиной образования шлаковых включений является то, что шлак не удаляют до начала нанесения следующего сварочного шва.
Чтобы это представить, вообразите, как бы выглядела кирпичная стена, если бы между каждым слоем кирпичей оставались рыхлые обломки. Такая стена была бы слабее, потому что каждый слой не скреплен должным образом.
То же самое относится и к сварке. Поэтому необходимо удалить старый шлак, чтобы предотвратить его запечатывание внутри шва при следующем сварочном шве.
🌟 Неправильный угол электрода
Угол наклона электрода влияет на течение расплавленного шлака. Если держать электрод под неправильным углом, можно изменить направление потока.
В результате шлак может оказаться запертым под свежим расплавленным металлом, вместо того чтобы оставаться за сварочной ванной. Можно добиться отвода шлака от дуги, если поддерживать правильный угол перемещения.
🌟 Низкий сварочный ток
Сварка при низкой силе тока приводит к образованию нетекучей сварочной ванны. Для того чтобы шлак поднялся на поверхность, необходим достаточный поток расплавленного металла.
При слабом токе шлак может застревать внутри. Использование рекомендуемого диапазона тока позволит обеспечить разделение шлака.
🌟 Высокая скорость передвижения
Если двигаться медленно, шлак успеет подняться над расплавленным сварным швом. Если же скорость движения слишком высока, и сварной шов затвердевает до полного разделения, шлак может оказаться запертым внутри готового сварного шва.
🌟 Неудачная конструкция соединения
Если имеются узкие бороздки, малые углы или недостаточно глубокие отверстия в основании, шлаку будет трудно выйти наружу.
При выполнении сложных соединений необходимо обеспечить надлежащую подготовку. Это помогает гарантировать достаточное пространство для растекания расплавленного металла и шлака.
🌟 Грязный недрагоценный металл
Металлическая основа может быть загрязнена ржавчиной, окалиной, краской, смазкой и маслом. Это приведет к еще большему загрязнению металлической основы.
Чем сильнее загрязнение, тем больше количество шлака. Следовательно, перед сваркой заготовку следует очистить, чтобы избежать образования шлака и снизить риск образования примесей.
🌟 Неправильная техника сварки
Неправильный рисунок плетения дуги, непостоянная длина дуги и некачественная обработка материала могут нарушить поток шлака. Даже самые опытные сварщики могут столкнуться со шлаковыми включениями, если параметры сварки не установлены в соответствии с конкретным сварным швом.
| Причина | Как это влияет на сварной шов | Профилактика |
|---|---|---|
| Шлак не удаляется между проходами | Задерживает шлак внутри сварного шва | Тщательно очищайте поверхность перед каждым проходом. |
| Неправильный угол электрода | Предотвращает стекание шлака за сварочную ванну. | Сохраняйте рекомендуемый угол наклона. |
| Низкий сварочный ток | Шлак не может отделиться от расплавленного металла. | Используйте правильный номинал тока. |
| Высокая скорость передвижения | Сварной шов затвердевает до того, как начнет выходить шлак. | Снизьте скорость движения. |
| Неудачная конструкция соединения | Ограничивает перемещение шлака. | Используйте правильные углы канавок и зазоры в основании. |
| Грязный недрагоценный металл | Образует чрезмерное количество шлака и загрязнений. | Перед сваркой удалите ржавчину, краску, смазку и масло. |
| Неправильная техника сварки | Нарушает поток шлака | Поддерживайте постоянную длину дуги и правильное управление. |
Преимущества сварочного шлака
Хотя большинство людей считают, что шлак нужно только удалять, на самом деле он во многом полезен для процесса сварки. Знание преимуществ шлака помогает понять его важность. Вот несколько преимуществ шлака при сварке.
1. Защищает расплавленную сварочную ванну.
Шлак, образующийся при сварке, служит защитным слоем для расплавленной сварочной ванны. При нагревании металлов до температуры плавления они вступают в реакцию с воздухом, содержащим кислород, азот и влагу. Эти примеси могут привести к дефектам сварного шва, таким как пористость, хрупкость и окисление.
Сварочный шлак действует как защитная оболочка над расплавленной сварочной ванной, предохраняя ее от атмосферных газов до тех пор, пока металл не остынет. Представьте себе сильный дождь, льющийся на бетонную плиту. Если бы над плитой ничего не было во время ее затвердевания, дождь бы испортил поверхность. Шлак защищает сварной шов таким же образом.
2. Удаляет примеси
Флюс содержит множество элементов, которые могут вступать в реакцию с удерживающим веществом. К ним относятся ржавчина, окалина, грязь, оксиды, сера и другие неметаллические частицы. Расплавленный флюс соединяется с этими примесями, которые в противном случае оказались бы запертыми внутри сварного шва.
Она становится менее плотной, чем сварочная ванна, и поднимается на поверхность в виде шлака. Это очищающее действие флюса, благодаря которому сварочная ванна становится менее плотной. Следовательно, можно получить более прочные и надежные сварные швы.
3. Регулирует скорость охлаждения
Охлаждение сварного шва также лучше контролируется благодаря флюсу. Изолируя сварочную ванну, слой шлака помогает замедлить скорость охлаждения. Поскольку слой шлака действует как изоляция, он помогает минимизировать потери температуры.
Благодаря гораздо лучшему контролю охлаждения можно получить более однородную микроструктуру, уменьшить растрескивание, повысить прочность сварного шва, а также минимизировать образование остаточных напряжений. Эти эффекты особенно благоприятны при сварке более толстых стальных профилей.
4. Улучшает форму сварного шва.
В процессе затвердевания расплавленный металл поддерживается шлаком. Эта поддержка помогает обеспечить гладкий и ровный профиль готового сварного шва.
Без достаточного покрытия шлаком сварочная ванна может растекаться неравномерно, образуя валик с некачественным внешним видом. Кроме того, он будет недостаточно усилен, поскольку в валике будет недостаточно металла.
5. Повышает прочность сварного шва
Шлак улучшает механические свойства готового соединения. Он делает это, выступая в качестве поддерживающего слоя, который обеспечивает защиту расплавленного шва и удаление примесей. Слой шлака способствует формированию сварных швов, которые:
- Чистый
- Сильный
- Пластичный
- Без дефектов
💡 Однако, вы сможете воспользоваться этими свойствами только в том случае, если шлак будет правильно удален после сварки.
Распространенные проблемы, связанные со сварочным шлаком.
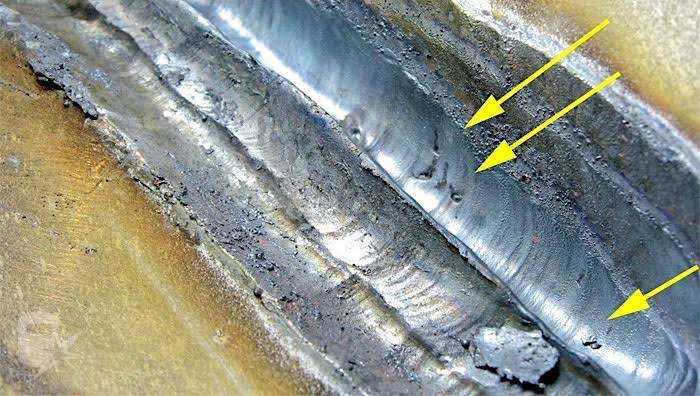
Несмотря на свои преимущества, шлак может создавать проблемы, если с ним неправильно обращаться. Это может привести к дефектам сварки. Умение выявлять эти проблемы позволяет принимать корректирующие меры для сохранения целостности сварного шва.
● Шлаковые включения
Шлаковые включения возникают, когда образующийся шлак задерживается в сварочной ванне, вместо того чтобы подниматься вверх. Этот дефект возникает в результате недостаточной очистки, неправильной техники сварки или несоответствия стандартам сварки.
Включения шлака создают пустоты вдоль сварного шва, делая его менее устойчивым к растягивающим, изгибающим и ударным напряжениям. При производстве сосудов под давлением и мостов включения шлака почти наверняка приводят к провалу контроля качества и очень дорогостоящей доработке.
● Трудновыполнимое удаление шлака
Иногда шлак не отслаивается, а прочно прилипает к поверхности сварного шва.
Причиной этого может быть:
- Неверная сила тока
- Неправильный выбор электрода
- Неправильная полярность
- Неэффективная скорость передвижения
- Электроды низкого качества
- Загрязнённый основной металл
Когда шлак трудно удалить, обычно больше времени тратится на очистку, чем на сварку.
● Чрезмерное образование шлака
Чрезмерное количество шлака может существенно повлиять на вашу производительность, поскольку сварные швы требуют дополнительных этапов очистки.
К причинам чрезмерного образования шлака относятся:
- Неправильный выбор электродов
- Низкое качество флюса
- Неправильные параметры сварки
- Чрезмерное плетение
Следовательно, уменьшение количества ненужного шлака может помочь повысить общую эффективность сварки.
● Скрытые дефекты сварных швов
Избыточное количество шлака может скрывать дефекты сварки, находящиеся под ним. Только после удаления шлака можно обнаружить трещины, подрезы, пористость, некачественное сплавление и даже нахлесты.
Следовательно, опытный сварщик всегда должен осматривать сварной шов после его очистки, а не тогда, когда на нем еще присутствует шлак.
● Низкое качество многопроходной сварки
Остаточный шлак на сварном шве между несколькими проходами является серьезной проблемой. Для каждого нового слоя необходимо очищать поверхность, чтобы обеспечить хорошее сплавление.
Даже если вы пропустите тонкий слой остаточного шлака, это может создать слабое место. Это может привести к образованию потенциального очага разрушения. Поэтому для повышения качества многопроходной сварки всегда следует очищать остатки шлака между каждым проходом.
Как удалить сварочный шлак
1. Дайте сварному шву остыть.
Снятие шлака не следует начинать сразу после погашения дуги. Сварной шов очень горячий. Поэтому слишком раннее удаление шлака может быть опасным.
Необходимо дать сварному шву немного остыть, чтобы шлак стал хрупким. Это позволит ему отколоться. Однако не следует ждать слишком долго. Если подождать слишком долго, может образоваться ржавчина или загрязнения.
2. Используйте отбойный молоток.
Наиболее распространенным инструментом для удаления шлака является сварочный отбойный молоток. Заостренный и плоский концы позволяют разбить шлак, не повредив сварной шов.
Ни в коем случае нельзя наносить удары наугад. Всегда наносите удары вдоль сварочного шва. Контролируемые удары позволяют снизить риск повреждения поверхности сварного шва.
3. Очистите проволочной щеткой.
После того, как вы раздробили более крупный кусок шлака, вы можете использовать проволочную щетку, чтобы удалить более мелкие частицы. Использование проволочной щетки для очистки сварного шва улучшает видимость при осмотре на наличие дефектов.
При очистке шлака со сварного шва из нержавеющей стали всегда используйте щетку из нержавеющей стали, чтобы предотвратить загрязнение.
4. При необходимости используйте угловую шлифовальную машинку.
В некоторых случаях для удаления больших отложений шлака необходима механическая шлифовка. Лепестковый шлифовальный диск или шлифовальный круг быстро удалят стойкий шлак, одновременно делая поверхность сварного шва гладкой.
Однако следует быть осторожным и не шлифовать слишком сильно. Избыточная шлифовка поверхности сварного шва изменит профиль шва и может привести к разрушению сварного соединения.
5. Тщательно осмотрите сварной шов.
После удаления шлака необходимо тщательно осмотреть сварной шов.
К дефектам, на которые следует обратить внимание, относятся:
- Трещины
- Пористость
- Подрез
- Включение шлака
- Неполное слияние
- Перекрывать
Все эти проблемы гораздо проще устранить, если обнаружить их на ранней стадии. Поэтому сначала необходимо решить эти проблемы, а затем завершить сварку.
6. Перед следующим проходом выполните очистку.
При многопроходной сварке нельзя наносить новый шов поверх старого, на котором еще остался шлак. Весь шлак необходимо удалить перед нанесением нового шва. Одной из основных причин многих сварочных дефектов является игнорирование процесса очистки.
Очистка от шлака не займет много времени. Однако, если придется переделывать работу из-за некачественной сварки, это займет гораздо больше времени.
7. Используйте надлежащее защитное снаряжение.
При удалении шлака металлические осколки разлетаются в разные стороны. Они могут нанести серьезный ущерб всему, что окажется на их пути.
Поэтому вам всегда следует носить:
- защитные очки
- Защитный лицевой щиток
- Кожаные перчатки
- Длинные рукава
- Защита слуха при шлифовании
Полезные привычки позволяют защитить себя, а также окружающих.
Сварочный шлак и брызги: в чем разница?

Многим новичкам сложно отличить сварочные брызги от сварочного шлака. Хотя оба явления связаны со сваркой, это не одно и то же.
Важно знать о сварочных брызгах и сварочном шлаке, чтобы выбрать правильный метод очистки и эффективно устранить проблемы со сваркой.
| Особенность | Сварочный шлак | Сварочные брызги |
|---|---|---|
| Формирование | Производится методом плавления флюса. | Образуется из капель расплавленного металла. |
| Цель | Защищает сварочную ванну. | Отсутствует защитная функция |
| Появление | Твердый слой, покрывающий сварной шов. | Мелкие металлические капли вокруг сварного шва |
| Удаление | Молоток, проволочная щетка, шлифовальная машина | Металлическая щетка, шлифовальная машина, средство против разбрызгивания |
| Происходит в | SMAW, FCAW, SAW, ESW | В основном использую MIG, FCAW и SMAW сварочные аппараты. |
| Влияние на сварной шов | Полезно при правильном удалении. | В основном косметические дефекты, но может потребоваться чистка. |
Заключение
Сварочный шлак — это не просто побочный продукт сварки, оседающий на поверхности сварного шва. Он защищает расплавленную сварочную ванну от окисления и загрязнения. Это помогает обеспечить прочность и чистоту сварного соединения.
Однако шлак необходимо удалять после его образования. Если продолжать сварку, не удаляя шлак, или допустить его попадание внутрь сварного шва, это может привести к серьезным дефектам.
Понимание того, какие процессы приводят к образованию шлака, и умение его идентифицировать помогают разработать эффективную стратегию удаления.
Удаление шлака позволяет значительно улучшить качество сварных швов, сократить время и затраты на доработку, а также гарантировать соответствие сварных швов стандартам контроля качества.
Часто задаваемые вопросы
1. Опасен ли сварочный шлак?А: Сам по себе сварочный шлак не представляет опасности. Однако неправильное обращение, например, случайное прикосновение к горячему сварочному шлаку, может привести к ожогам. Отсутствие средств защиты, таких как защитные очки и лицевые щитки, также увеличивает риск ожогов и травм из-за разлетающихся осколков, образующихся при удалении шлака.
2. Допустима ли сварка поверх шлака?А: Нет, сваривать поверх шлака недопустимо. Он застрянет в сварном шве, что приведет к его включению в структуру. Это, в свою очередь, может ослабить сварной шов. Перед каждой последующей сваркой или ремонтом необходимо полностью удалить весь шлак.
3. Почему сварочный шлак трудно удалить?А: Удаление сварочного шлака затруднено из-за неправильной силы тока, неправильного угла сварки, низкой скорости перемещения электрода, загрязнения основного металла и низкого качества электродов. Корректировка этих факторов может облегчить удаление шлака.
4. Образуется ли шлак при MIG-сварке?А: Нет, при стандартной MIG-сварке шлак не образуется, поскольку защитный газ не содержит флюса. Однако при сварке образуются сварочные брызги, для удаления которых требуется другой процесс.
Рекомендуемое чтение
Шлак (сварочный) – Википедия
Сварка MIG против сварки TIG – СЕНЛИСВЕЛЬД
Эффективность соединения при сварке – СЕНЛИСВЕЛЬД
Правила техники безопасности при сварке – СЕНЛИСВЕЛЬД


 RU
 EN
 ES
 JA
 FR
 PT