

水、石油、ガス、化学物質を輸送する堅牢なパイプラインに大きく依存する産業において、最も重要なプロセスの一つがパイプ溶接です。
建設現場から石油精製所に至るまで、パイプの溶接により、システムの強度、信頼性、安全性が確保されます。
この記事では、パイプの溶接方法とその利点、関連する手順、溶接機で発生する可能性のある潜在的な問題など、知っておく必要のある重要な側面をすべて詳しく説明します。
パイプ溶接とは何ですか?
パイプ溶接は、 溶接プロセス 長いパイプを溶接する工程。これは、熱と圧力を利用して2本以上のパイプを接合し、強力で漏れのない接合部を作り出す技術です。.
通常の溶接とは異なり、曲面を扱うことが多く、パイプが耐久性と安全性を確保しながら高圧に耐えられるよう、精密な技術を用いて行う必要がある。.
パイプ溶接は、容易に破損せず、極端な温度、高圧、腐食性物質にも耐えるシームレスな接合部を実現します。そのため、運用の安全性を保証する、一般的に認められた規格に準拠したパイプラインの構築には、溶接は不可欠です。
パイプ溶接は、石油やガス、化学プロセス、建設、配管などの業界では、パイプラインによる液体やガスの輸送が現在の需要となっている重要な技術の 1 つです。
主な手順
パイプ溶接は、良好な溶接部と接合部を得るために体系的な方法を必要とする溶接の一種です。パイプ溶接における主要なプロセスには、以下が含まれます。
ステップ1.準備
- パイプ内の破損、欠陥、不純物がないか調べます。
- きれいな溶接を行うには、ワイヤーブラシや化学洗浄剤を使用して表面を清掃し、錆、グリース、破片を取り除くことが重要です。
- 適切な切断工具を用いて、パイプが正しくフィットするようにエッジを切断し、面取りします。面取りにより、溶接の溶け込みが良好になります。
- 精度を維持するために、クランプまたは位置合わせツールを使用して、ピンで固定されたパイプを所定の位置に位置合わせします。
ステップ2. 溶接技術の選択
- SMAW、TIG、MIG などの溶接技術は、パイプ材料の種類と厚さ、周囲の状況と密接な関係があります。
- アプリケーションに最適なものを選択してください。
ステップ3. 機器のセットアップ
- 溶接機の校正が、選択したプロセスに必要なアンペア数と電圧になっていることを確認します。
- 次に、シールドガス、電極またはフィラーメタル、および保護装置を配置します。
ステップ4. タック溶接
- いくつかの場所で浅い溶接を行い、パイプの端を固定します。
- 完全な溶接を行う前に、位置合わせを確認し、それに応じて調整します。
ステップ5.溶接手順
- ルートパスは溶接の基礎を形成します。
- 連続した加熱および充填パスにより接合部に強度が加わります。
- 最後にキャップパスで仕上げて、きれいで滑らかな仕上がりを実現します。また、外部からのストレスからも保護します。
ステップ6. 検査とテスト
- ひび割れ、多孔性、アンダーカットなどの欠陥がないか確認するために溶接部分を目視検査します。
- 溶接部の内部品質は、X 線や超音波検査などの NDT 技術を使用して確認できます。
- 溶接が規格またはプロジェクトの基準を満たすかどうかを確認します。
ステップ7. 溶接部の洗浄と仕上げ
- スラグ、スパッタ、またはきれいな溶接領域を形成するその他の堆積物を除去して、溶接領域を清掃します。
- 腐食防止のために指定されたコーティングまたは処理を施します。
パイプ溶接の利点
パイプ溶接の利点は、以下の理由により、さまざまな産業の主要な建設およびメンテナンスで実践されていることです。
1. 強度と耐久性
溶接パイプは継ぎ目がないため、非常に高い圧力、極端な温度、そして過酷な条件にも耐えうる優れた強度を備えています。そのため、石油、ガス、化学物質の輸送など、自然環境において極めて重要な用途に最適です。
2. 漏れ防止接続
シールやねじ山のある機械的な接合とは異なり、溶接パイプは恒久的な接合を実現します。これにより、システムの漏れが防止され、流出やその他の安全上の懸念が軽減されます。
3. 大規模プロジェクトでもコスト効率が良い
溶接はフランジやカップリングなどの追加部品を必要としないため、材料費を削減できます。また、パイプラインなどの大規模プロジェクトでは効率性が向上し、労働時間を節約できます。
4. 応用範囲の広さ
パイプ溶接は、建設、製造、エネルギー、公益事業など、幅広い業界で活用できます。様々な材質、サイズ、位置に対応できるため、幅広いプロジェクトに適しています。
5. カスタムデザイン
溶接は、特定のプロジェクトに必要な特殊なレイアウトや構成でパイプを組み立てることができるため、カスタマイズでの綿密な作業を可能にします。
6. 長期的な信頼性
つまり、溶接による接合部は機械式接合部よりも長寿命であり、メンテナンスや交換の必要性が少なくなります。これにより、全体的な作業効率が向上し、総じてコスト削減につながります。
パイプ溶接ポジション(1G、2G、5G、6G)
の重要性 溶接の位置 パイプおよびパイプラインの溶接における溶接姿勢は、溶接工が溶接接合部に近づく際にどのような方向または姿勢をとるべきかを示すものです。この点において、溶接姿勢は、パイプの方向と溶接中の回転との関係に応じて指定されます。
これらの位置に慣れることで、高品質の溶接の一貫性を保証するために必要な、より深い理解が得られます。

1. 1Gポジション(回転フラット)
この姿勢では、パイプは水平に保たれ、さらに回転しているため、溶接部は溶接作業者にとって平らな位置に表示されます。これは初心者の溶接作業者にとって最も簡単な姿勢であり、パイプを回転させることができる作業場にも非常に適しています。
2. 2Gポジション
パイプは水平方向に固定され、溶接工はパイプの側面で作業します。溶接工は、均一な溶接を実現するために、常に技術を磨く必要があるため、非常に高度な技術が求められます。一般的に建設業や産業分野で使用されます。
3. 5Gの位置づけ
この姿勢は、水平で固定され、回転しないパイプの姿勢を指します。このような配置では、溶接工はパイプを完全に溶接するためにパイプの周囲を作業することが想定されます。溶接工は、頭上や垂直姿勢を含むあらゆる角度で作業する必要があります。
これは通常、パイプラインの溶接、特に現場で使用されます。
4. 6Gポジション(傾斜固定ポジション)
パイプは45度または傾斜固定されており、溶接工はパイプの頭上部分と垂直部分を含むすべての側面で作業する必要があります。もちろん、これは最も難易度が高く、高度なスキルと経験が必要です。主に認証試験や、パイプの回転が許容されないプロジェクトで使用されます。
パイプおよびパイプラインの溶接ではどの溶接タイプが使用されますか?
パイプやパイプラインでは、多くの溶接技術が一般的に役立ちます。それぞれの技術は、特定の材料、プロジェクトの要件、そして環境に応じて異なります。これらの用途で最もよく利用される溶接の種類には、以下のものがあります。
1. シールドメタルアーク溶接(SMAW)

スマウ
- スマウ スティック溶接とも呼ばれ、最も伝統的でありながら、同時にパイプを溶接するための最も頻繁に使用される技術の 1 つです。.
- 溶接にはフラックスを塗布した消耗電極を使用します。
- シンプルで信頼性が高いため、ほとんどの修理現場で屋外で使用できます。
2. ガスタングステンアーク溶接(GTAW/TIG)

TIG溶接
- このプロセスでは、アルゴンタイプのシールドガスと組み合わせた非消耗タングステン電極を使用します。
- これは、主に細いパイプや、きれいで滑らかな接合部が重要なプロジェクトにおいて、高品質で精密な溶接を行うための優れた方法です。
- 衛生に関する懸念が高いため、食品加工業界や類似の業界でよく使用されます。
3. ガスメタルアーク溶接(GMAW/MIG)

MIG溶接
- GMAW では、溶接ガンを介してワイヤ電極を連続的に供給します。
- より速く、より簡単に習得できます。そのため、パイプ溶接の複雑さという点ではそれほど難しくない作業に非常に適しています。
- 風や湿気に敏感なので、適切に管理された環境で最適に機能します。
4. フラックス入りアーク溶接(FCAW)

フラックス入りアーク溶接
- FCAW は、汎用性が高く、生産性が高いという特徴を持つフラックス入り管状ワイヤを使用します。
- 太いパイプの溶接や深い浸透を必要とするプロジェクトに最適です。
- 屋外やパイプラインなどの大規模プロジェクトに適しています。
5. サブマージアーク溶接(SAW)

サブマージアーク溶接
- フラックス層の下に埋め込まれたアークが、溶接部を不純物から保護します。
- このプロセスはパイプラインの溶接に優れており、本質的に均一な特性を持つ長い溶接を行うのに非常に効果的です。
- このプロセスは通常、大口径のパイプで動作する自動または半自動のシステムに使用されます。
6. 酸素アセチレン溶接

酸素アセチレン溶接
- これは、パイプの端をトーチで溶かして接合する、長年実績のある技術です。
- 現在ではあまり使用されていませんが、特定の種類の修理作業や最新の設備が利用できない場所ではまだ行われています。
正しいタイプを選択してください!
それぞれの溶接技術にはそれぞれの利点があり、選択は使用される材料、プロジェクトの規模、環境条件、溶接の品質など、多くの要因によって決まります。
たとえば、TIG はきれいな接合部で最高の精度を実現しますが、SMAW と FCAW は屋外の腐食性条件や大きなストレス下に最適です。
つまり、そのような技術を習得するには、プロジェクトの要件を満たすのに十分な強度と耐久性を備えた適切な溶接を習得する必要があります。
パイプ溶接のパス
パイプ溶接では、ほとんどの場合、接合部の強度、耐久性、欠陥のなさを確保するために、パスと呼ばれる多層の溶接が行われます。各パスは、完全で高品質な溶接部を構築する上で重要な役割を果たします。以下に、パイプ溶接における一般的なパスをいくつか説明します。
1. ルートパス
これは、パイプが接合されるジョイントの底部における最初の溶接です。この溶接が、その後に続くすべての溶接パスの基礎となります。
ルートパスが良好であれば、十分な浸透が得られ、パイプのエッジ間の強力な結合が確保されます。
部分的な隙間や不完全な融合欠陥のない一貫した溶け込みを実現します。
2. ホットパス
その目的は、ルートの上部に高温のパスを当ててスラグを除去し、ジョイントを平らにし、溶接を強化することです。
根の欠陥を取り除き、多孔性や弱さなどの欠陥を防ぎます。
ルートパスの溶融とブレンドを効果的に行うには、一般的により高い熱入力が必要です。
3. フィラーパス
これらは、パイプ間の溝を埋めるのに必要な厚さまで溶接を構築するパスです。
接合部に強度と厚みを与え、必要な圧力と荷重に耐えられるようにします。これはパイプの厚さと溶接技術の種類によって異なります。
4. キャップパス
これは接合部に施される最後の溶接であり、滑らかな仕上げで接合部を密閉して保護する役割を果たします。
通常、下地の溶接部を外部からの応力、腐食、摩耗から保護します。キャップのセメントは均一で滑らかな外観である必要があり、特に露出するパイプラインでは見栄えが良好である必要があります。
パスはなぜ重要なのでしょうか?
溶接パスを繰り返すことで、溶接部の強度、品質、耐久性が向上します。パスの欠落や不適切な施工は、欠陥、漏れ、構造的な破損につながる可能性があります。最良の結果を得るには、溶接工は工程全体を通して一貫性と正確さを保つ必要があります。
SENLISWELDのパイプ溶接装置
SENLISWELDは、パイプ溶接機器の専門メーカーです。お客様のご要望に応じて、様々な機器をカスタマイズいたします。一般的に、パイプ溶接機器は以下の3つのカテゴリーに分類されます。
パイプ溶接回転機

5トン従来型 溶接回転子
パイプ溶接ポジショナー

1T 2軸 溶接ポジショナー
パイプ溶接マニピュレーター

パイプ溶接について知っておくべきことすべて
パイプ溶接は、高度な技術、精度、そして細部への注意が求められるため、非常に難しいプロセスです。そのため、溶接工はパイプ溶接において多くの課題に直面し、それが溶接の品質だけでなくプロジェクトの効率にも影響を及ぼします。
以下に、一般的な課題とその解決方法をいくつか示します。
1. 難しい溶接姿勢
5G および 6G を使用するアプリケーションでは、その性質上、溶接工が頭上や垂直部分を含む難しい姿勢を取る必要があり、非常に不安定な溶接が生成される傾向があります。
しかし、適切な訓練と困難な姿勢での練習により、溶接工は精度と継続性に必要なスキルレベルを達成することができます。
2. 熱入力を制御する
入熱量が多すぎると、反り、ひび割れ、または溶け落ちなどの欠陥が生じ、入熱量が少なすぎると適切な浸透が保証されません。
熱入力は適切に監視され、パイプの材質と厚さに応じて制御される必要があります。
3. 環境要因
パイプラインの溶接は、ほとんどの場合、屋外で行われ、非常に過酷な環境条件にさらされます。溶接の品質は、風、雨、または非常に高い気温の影響を受ける可能性があります。
ただし、環境から保護するためには、風防ガラスや予熱技術の使用が役立ちます。
4. 材料の適合性
異なる材料や合金で作られたパイプには、適切な溶接技術が用いられています。不適合があると、接合部が弱くなります。
したがって、充填材を適切に選択するために材料テストを必ず実施し、適切な溶接方法を選択してください。
5. パイプの配置と取り付け
パイプの位置がずれていると、フィット感が悪くなったり、隙間ができたり、溶接が不均一になったり、接合部が弱くなったりします。
これを修正するには、適切な準備と仮付け溶接を可能にするクランプなどの位置合わせツールを使用します。
6. 溶接欠陥
気孔、アンダーカット、不完全な融合は、溶接強度を低下させ、安全性を損なう要因の一部です。
これに対処するには、適切な検査を行って欠陥を特定し、研磨や再溶接技術によって欠陥を改善できるようにします。
7. 安全上の危険
パイプの溶接には、紫外線、煙、高温など、さまざまなリスクや危険な要素が伴います。
したがって、ヘルメット、手袋、耐火服などの適切な個人用保護具を着用して作業を行う必要があります。
8. 時間と費用の制限
チャレンジ: 厳しい納期や予算制限に間に合わせなければならないというプレッシャーにより、多くの場合、作業が急がされ、溶接品質が犠牲になります。
解決: 溶接プロセスを適切に計画し、十分なリソースを使用してタイムリーにタスクを完了し、速度よりも品質に重点を置く必要があります。
9. パイプ溶接とパイプライン溶接の違い
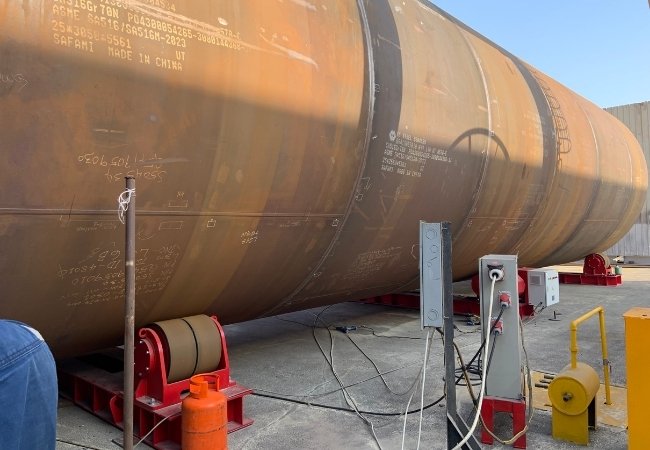
パイプライン溶接
パイプ溶接とパイプライン溶接は実際には関連していますが、用途や作業地域が若干異なります。これらの違いは以下のように定義されます。
1. 適用範囲
パイプ溶接: これは、配管、空調システム、産業機械などの小規模システムに使用される配管の溶接です。通常、これらは建物や施設の局所的な設備に使用される配管です。
パイプライン溶接: このパイプラインは、石油、ガス、水道管など、はるかに大規模な規模で建設されます。溶接作業は、広大な地域に敷設された長いパイプに対して行われ、通常は屋外で行われます。
2. 環境
パイプ溶接: パイプ溶接のほとんどは、工場や建設現場など、管理された環境で行われます。ここでは環境をより簡単に管理できます。
パイプライン溶接: 溶接作業は、気温や風などの比較的厳しい条件下、あるいは極めて人里離れた場所で行わなければならない、まさに屋外での仕事である。.
3. 材質とパイプサイズ
パイプ溶接: システムの要件に応じて、さまざまなパイプ サイズと、鋼、ステンレス鋼、銅、およびそれらの合金などのさまざまな種類の材料があります。
パイプライン溶接: 通常、大量の液体やガスを輸送するために、大口径で重い鋼管で作られています。
4. テクニックとポジション
パイプ溶接: さまざまなサイズや材質のパイプに適用するため、さまざまな技術と溶接位置を採用します。
パイプライン溶接: SAW と SMAW、5G と 6G は、パイプライン溶接における特殊な技術と位置の一部です。パイプライン溶接は、その長さと固定位置により、まったく異なる要求の下で動作するからです。
5. 目的
パイプ溶接: 機能性と安全性の問題が懸念される小規模システムを対象とした、優れた高品質のジョイントです。
パイプライン溶接: このプロセスにより、構造の完全性と長距離にわたる漏れのない性能が保証され、安全かつ効率的な材料輸送が保証されます。
結論
パイプの溶接は、液体、ガス、その他の製品を輸送する工業用途で強固かつ耐久性のあるシステムを構築する上で最も重要なプロセスの一部です。
適切な溶接技術の選択からさまざまな位置やパスの習得まで、各ステップで溶接の完全性を確保するための精度と専門知識が求められます。
難しい角度、環境要因、材料の適合性によって独自の課題が生じますが、プロの溶接工は適切なツールセットとトレーニングを受けることでこれらの課題を克服します。
関連する方法論、利点、および従うべき手順を理解することは、パイプ溶接の専門家が、時の試練に耐える信頼性の高いインフラストラクチャの構築に貢献するのに役立ちます。
大規模なパイプラインから小規模な産業システムまで、高品質な配管溶接は不可欠です。世界中の様々な重要な事業の基盤を支えています。


 JA
 EN
 ES
 RU
 FR
 PT