

Сталкивались ли вы с проблемами скорости и точности при обработке металла? Лазерная сварка изменила подход производителей к решению этих проблем. Традиционные методы сварки нельзя сравнивать с лазерной сваркой, которая использует концентрированный лазерный луч для создания прочных и чистых соединений с минимальным термическим повреждением.
Независимо от того, управляете ли вы производственным предприятием или владеете цехом по изготовлению металлоконструкций, изучение основ лазерной сварки поможет вам оценить внезапный всплеск ее популярности. От автомобильной и аэрокосмической промышленности до медицинской и электронной техники — лазерная сварка используется повсюду. Давайте разберемся, как работает лазерная сварка, ее виды, преимущества, типичные дефекты и распространенные области применения.
Что такое лазерная сварка?
Лазерная сварка — это процесс плавления, при котором мощный лазерный луч нагревает и соединяет металл в месте соединения. При попадании луча металл плавится. Когда металл остывает, материалы соединяются между собой.
Лучшая аналогия для понимания этого процесса — увеличительное стекло, используемое для фокусировки солнечного света в небольшой точке. Оно концентрирует тепло, из-за чего бумага горит. Вместо сфокусированного светового луча используется промышленный лазер для более мощного и точного плавления металла.
Лазерная сварка позволяет сваривать множество металлов, включая некоторые разнородные. Этот процесс применим к нержавеющей стали, углеродистой стали, титану, алюминию, никелевым сплавам и многим другим металлам.
При концентрации тепла только на небольшом участке металла деформация металла уменьшается по сравнению с другими методами сварки. Это обеспечивает эстетически привлекательный сварной шов и исключает необходимость длительной очистки металла.
Виды лазерной сварки
Существуют различные технологии лазерной сварки, подходящие для разных материалов, толщины, скорости сварки и требований к качеству сварного шва.
Зная распространенные типы, вы сможете выбрать наиболее подходящий вариант, соответствующий вашим конкретным требованиям.
1. Сварка теплопроводностью
При сварке методом теплопроводности используется лазер меньшей мощности. Необходимо расплавить только верхний слой материала. Проплавление по всему объему материала не требуется.
Сварка методом теплопроводности позволяет получать гладкие, привлекательные сварные швы, требующие минимальной доработки. Производители кухонной техники из нержавеющей стали отдают предпочтение сварке методом теплопроводности, поскольку такая техника должна не только хорошо выглядеть, но и быть прочной.
К распространенным областям применения относятся:
- Тонкие листовые металлы
- Декоративные предметы
- Электронные компоненты
- Медицинские устройства
К преимуществам относятся:
- Сварные швы выглядят гладкими
- Низкий уровень искажений
- Качество обработки поверхности хорошее.
- Процесс проще контролировать.
2. Лазерная сварка с образованием сквозного отверстия
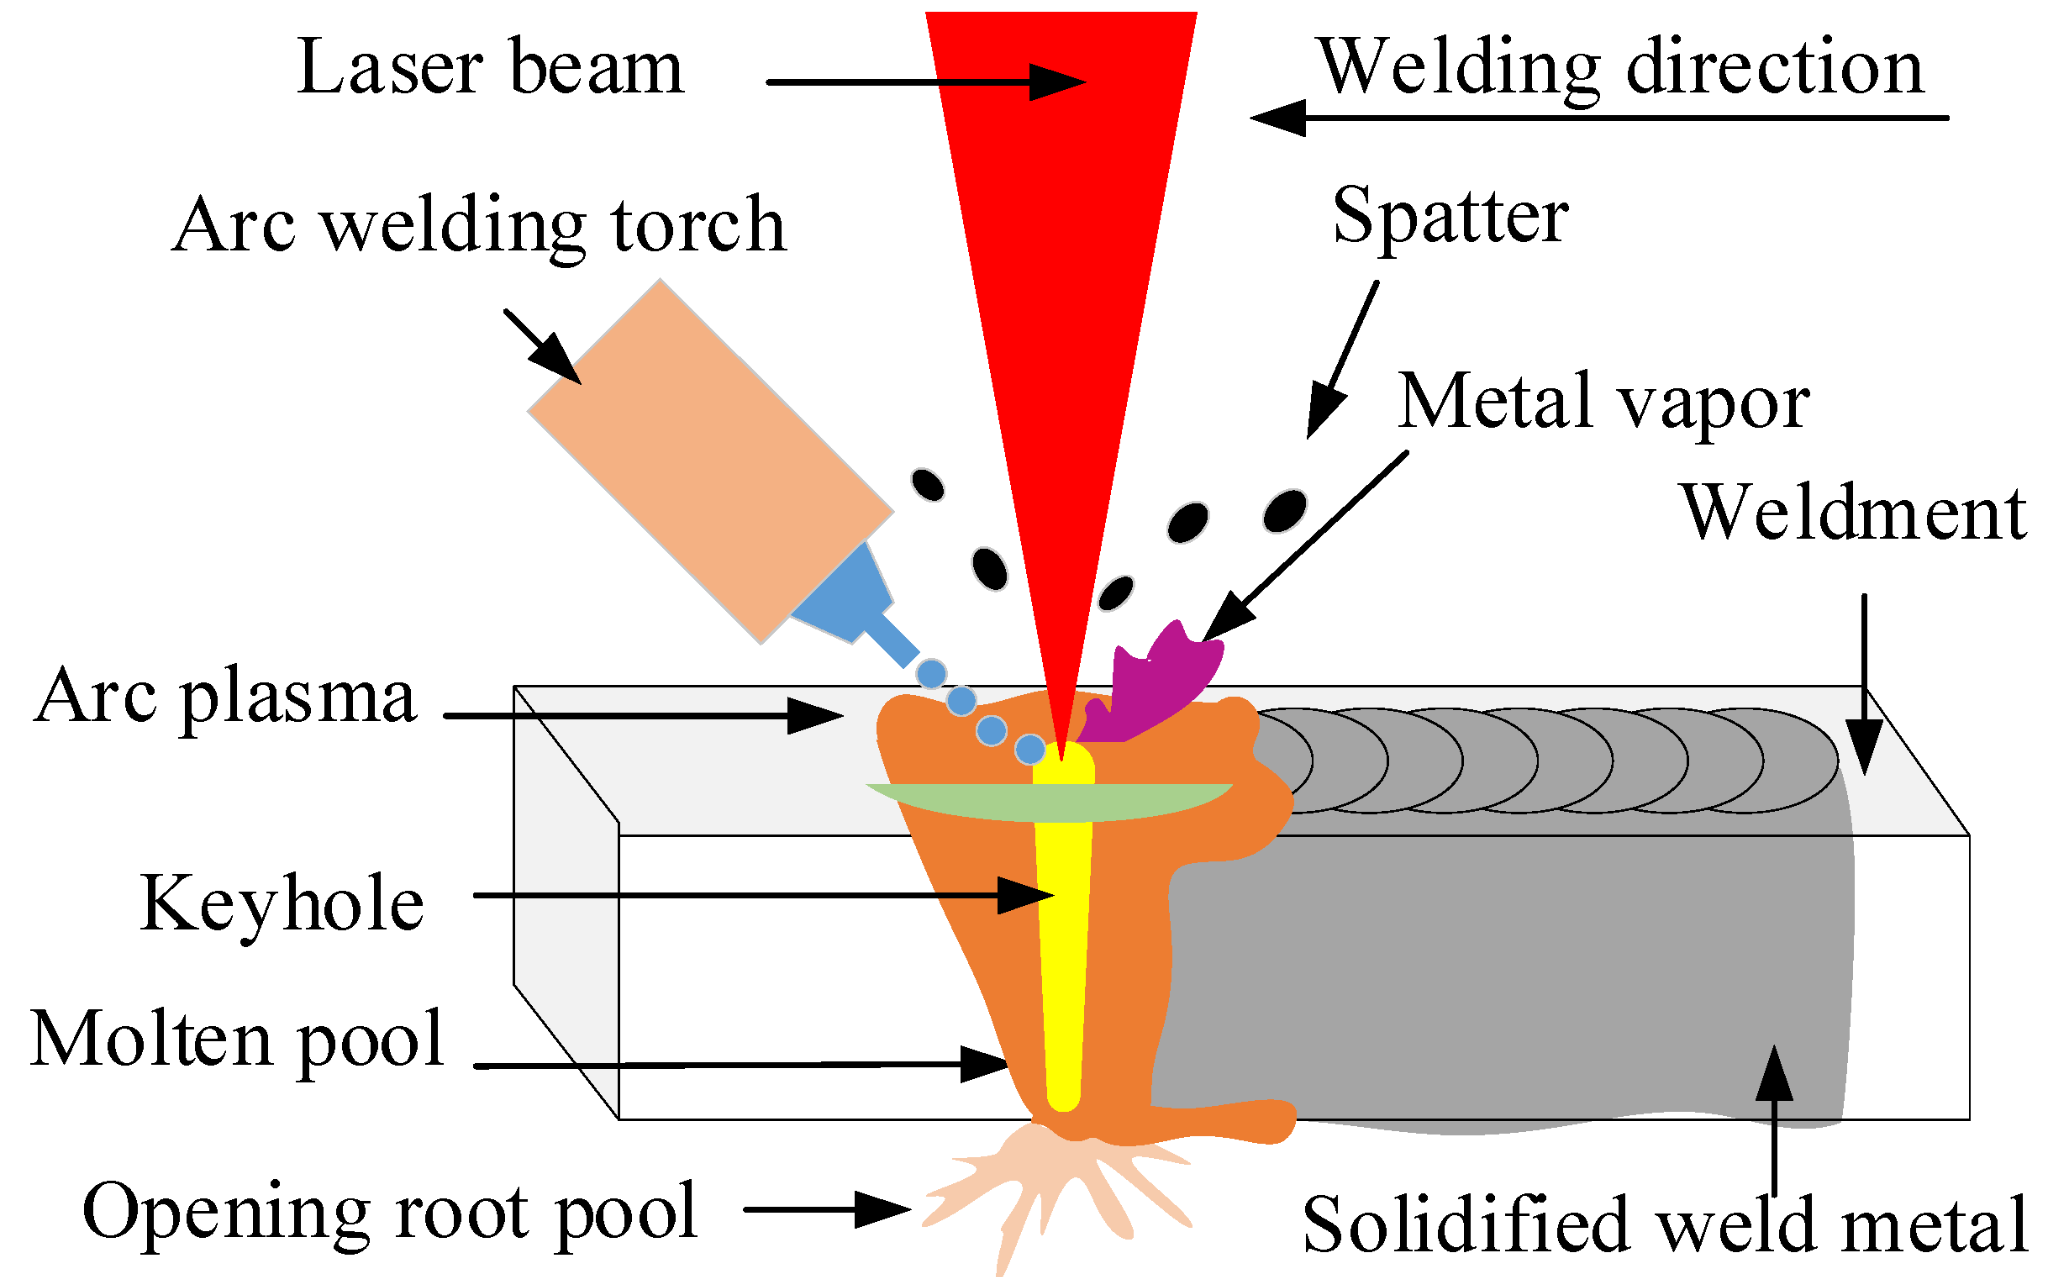
Сварка с образованием сквозного отверстия требует гораздо большей мощности лазера по сравнению с другими методами сварки. Небольшое количество металла полностью испаряется под действием лазерного луча. Только после этого можно сформировать узкую полость, называемую сквозным отверстием.
По мере распространения лазерного луча испарение продолжается вдоль шва. Расплавленный металл вокруг отверстия затвердевает, образуя глубокий и узкий сварной шов.
Сварка встык идеально подходит для:
- Сварка толстостенных металлических секций
- Сварка конструкционных элементов
- Сварка автомобильных шасси
- Тяжелое промышленное производство
Сварные швы, полученные этим методом, намного прочнее тех, которые не были сформированы методом глубокого проплавления.
3. Импульсная лазерная сварка
Импульсная лазерная сварка использует прерывистую энергию лазера, а не непрерывный лазерный луч. Каждый отдельный импульс лазерного луча расплавляет небольшой участок, которому затем дают остыть.
Импульсная лазерная сварка идеально подходит для:
- Тонкие компоненты
- Прецизионные детали
- Мелкие электронные компоненты
- ремонт ювелирных изделий
Преимуществом этого метода является минимальный подвод тепла к свариваемым компонентам. Следовательно, вероятность повреждения и возгорания чувствительных компонентов из-за высокой температуры крайне мала.
4. Лазерная сварка непрерывного действия
Этот метод требует, чтобы лазерный луч был активен и непрерывен на протяжении всей операции сварки.
Преимущества этого метода заключаются в следующем:
- Высокие скорости сварки
- Сварные швы являются непрерывными.
- Повышение эффективности и производительности.
- Лучше качественная сварка на толстых срезах
Системы непрерывного действия пользуются популярностью на крупных производственных предприятиях. Этот метод поддерживает автоматизированные производственные линии, работающие круглосуточно.
5. Волоконно-лазерная сварка
Волоконно-лазерная сварка В течение последних десяти лет эта технология является предпочтительной в отрасли. Системы, основанные на более старых газовых лазерах, требуют большего времени простоя.
Однако волоконные лазеры генерируют луч через оптические волокна, что устраняет энергетические потери и улучшает качество луча.
К преимуществам относятся:
- Более дешевые операции
- Более строгий контроль
- Более длительная продолжительность жизни
- Более быстрая сварка
- Меньше затрат на техническое обслуживание
В настоящее время волоконные лазеры используются на автомобильных заводах, поскольку этот метод потребляет меньше энергии и способствует развитию производства.
6. Лазерная сварка CO₂
Разработанные на основе более ранних систем газовых лазеров, CO₂-лазеры остаются одной из первых эффективных систем промышленной лазерной сварки. Их до сих пор можно использовать при сварке неметаллических материалов и некоторых конкретных типов металлов.
Они более надежны, чем многие из используемых в настоящее время систем, но требуют большего технического обслуживания и потребляют больше энергии, чем современные волоконно-оптические лазерные системы.
В настоящее время во многих отраслях промышленности волоконные лазеры используются в новых установках, в то время как существующие системы на основе CO₂-лазеров по-прежнему применяются в более старых системах.
Что представляет собой процесс лазерной сварки?
Возможно, вам покажется, что лазерная сварка — сложный процесс, но на самом деле это всего лишь последовательность тщательно контролируемых этапов. Понимая эти этапы, вы поймете, почему лазерной сварке доверяют в различных отраслях, требующих высокой точности.
1Шаг 1: Подготовка заготовки
Лазерная сварка невозможна без надлежащей подготовки поверхностей. Прежде чем запускать хотя бы один лазерный луч, необходимо убедиться, что поверхности очищены и правильно выровнены.
Загрязнения, такие как масло, смазка, ржавчина, краска, пыль или даже окисление, могут мешать лазерному лучу, вызывая трещины или поры в соединении.
Процесс очистки зависит от обрабатываемого материала. Вы можете очищать поверхности заготовки с помощью химических средств, растворителей, шлифовки и даже проволочной щетки.
Выравнивание заготовок так же важно, как и процесс очистки. Для достижения оптимальных результатов лазерная сварка лучше всего работает на поверхностях с минимальным или полным отсутствием зазоров между компонентами. Наличие зазоров негативно скажется на прочности сварного шва и приведет к неполному сплавлению.
Примером может служить лазерная сварка, используемая для соединения двух листов нержавеющей стали при производстве оборудования для пищевой промышленности. Точное расположение обоих листов должно быть обеспечено на протяжении всего процесса сварки. Небольшая ошибка выравнивания может повлиять на конечный результат сборки.
2Шаг 2: Фокусировка лазерного луча
После подготовки луч направляется на место соединения. С помощью специальных оптических линз луч концентрируется до очень малого диаметра. Энергия концентрируется в достаточной степени, чтобы вызвать резкий скачок температуры в этом месте за миллисекунды.
На размер пятна могут влиять следующие факторы:
- Тип металла
- Толщина металла
- Глубина проникновения луча
- Ширина сварного шва
Чем меньше размер пятна, тем выше плотность энергии. Следовательно, лазерный луч может проникать в материал на большую глубину.
Технология лазерной сварки также может использовать управляемую компьютером оптику, обеспечивающую постоянное фокусное пятно по всей длине сварного шва.
3Шаг 3: Плавление и соединение металла
Как только луч лазера попадает на металл, температура быстро повышается выше точки плавления металла. Расплавленный металл образует сварочную ванну вдоль траектории лазерного луча.
Лазер продолжает перемещаться вдоль шва, и свежий металл продолжает плавиться. Предыдущий участок начинает остывать и затвердевать. Таким образом, получается один непрерывный сварочный шов, который навсегда соединяет два компонента.
Некоторые производители предпочитают использовать присадочную проволоку; однако это зависит от области применения. В большинстве современных лазерных сварных швов присадочный материал не используется, поскольку основной металл, как правило, обеспечивает достаточное количество расплавленного материала.
4Шаг 4: Защита сварного шва
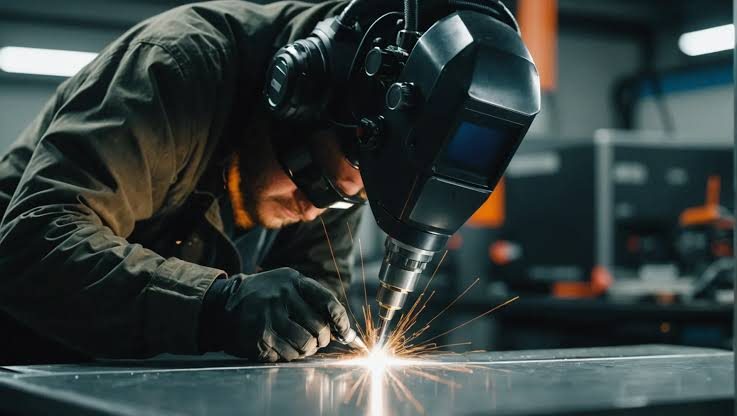
Лазер действительно выполняет сварочные работы, но защитный газ помогает предотвратить загрязнение расплавленного металла.
При отсутствии защитного газа металл будет реагировать с воздухом, образуя оксиды, что приведет к низкому качеству сварного шва. Выбор защитного газа зависит от типа металла и желаемого качества сварного шва.
В качестве защитных газов вы можете выбрать следующие:
| Защитный газ | Типичное использование |
|---|---|
| Аргон | Сварка общего назначения |
| Гелий | Сварка с глубоким проплавлением |
| Азот | Применение нержавеющей стали |
5Шаг 5: Охлаждение и затвердевание
При движении лазера вперед расплавленный металл начинает быстро затвердевать. Быстрое охлаждение — одно из преимуществ лазерной сварки. Оно создает лишь небольшую зону термического воздействия.
Небольшая зона термического воздействия означает, что окружающий материал испытывает меньшее термическое напряжение и механическую деформацию. Благодаря этому можно сохранить первоначальные механические характеристики металла и минимизировать риск деформации.
Возьмем, к примеру, ремонт корпуса из нержавеющей стали. Традиционная сварка может привести к деформации значительной части листа. Однако лазерная сварка позволяет локализовать нагрев, благодаря чему лист остается ровным.
6Шаг 6: Проверка и контроль качества
Соединение деталей — не единственная цель сварщика. Необходимо проверять каждый сварной шов, чтобы убедиться в его соответствии стандартам качества. Проверить сварной шов можно следующими методами:
- Визуальный осмотр
- Капиллярный контроль
- Ультразвуковой контроль
- Рентгеновский контроль
- Образец сварного шва также может быть подвергнут разрушающим испытаниям.
В высокоавтоматизированных производственных линиях сварные швы часто проверяются с помощью камер и датчиков, которые отслеживают качество сварных швов в режиме реального времени. Таким образом, проблемы со сварными швами можно выявить немедленно, а не после завершения производства.
Как работает процесс лазерной сварки?
Процесс лазерной сварки сочетает в себе передовую оптику, тщательно контролируемый нагрев и точное управление движением, что позволяет получать чистые и долговечные сварные швы. Несмотря на сложность оборудования, основной принцип работы прост для понимания. Давайте разберем, как работает этот процесс.
Генерация лазерного луча
Первый этап происходит в лазерном источнике. Энергия в виде электричества преобразуется в энергию в виде света. Это приводит к образованию мощного лазерного луча.
Волоконный лазер — это превосходный выбор для современной промышленной системы благодаря своей эффективности, отличному качеству луча и низким затратам на техническое обслуживание. Формируемый луч обладает большим количеством энергии, сконцентрированной в очень малом диаметре.
Система доставки луча
После генерации луча он проходит через оптические волокна и зеркала до сварочной головки. Фокусирующие линзы в сварочной головке уменьшают диаметр луча, что позволяет точно наводить его на цель.
Благодаря возможности контролировать положение лазерного луча, можно создавать сложные сварные швы стабильного качества. В промышленных условиях это позволяет обеспечить повторяемость качества при крупносерийном производстве. Это возможно только благодаря тому, что роботизированные сварочные системы могут точно позиционировать лазер с точностью до доли миллиметра.
Взаимодействие материалов
Когда луч фокусируется на металлической поверхности, энергия поглощается практически мгновенно. Это приводит к накоплению тепловой энергии, настолько сильному, что металл в этой точке плавится.
При более высоких мощностях металл начинает испаряться, оставляя полость в форме замочной скважины. Впоследствии это позволяет лазеру проникать глубже в заготовку, в результате чего образуются узкие, но прочные сварные швы.
При более низких мощностях металл плавится без образования сквозных отверстий. Возможность регулировки уровней мощности позволяет выбрать наиболее подходящий процесс для ваших задач.
Формирование сварочной ванны
По мере продвижения лазера под ним остается расплавленная сварочная ванна. Окончательная форма этой расплавленной металлической ванны определяется гравитационными силами и поверхностным натяжением.
Лазерные системы поддерживают стабильность сварочной ванны и помогают избежать дефектов, возникающих из-за чрезмерного проплавления или неполного сплавления, за счет балансировки мощности, скорости и фокусировки. Эти параметры устанавливаются инженерами-сварщиками в зависимости от конструкции и толщины металла.
Компьютерное управление точностью
В настоящее время высокий уровень автоматизации стал одной из главных причин широкого применения лазерной сварки.
Системы с компьютерным управлением автоматизируют:
- Мощность лазерной сварки
- Скорость передвижения
- Фокусировка луча
- Отслеживание сустава
- Движение робота
Эти системы помогают свести к минимуму человеческие ошибки, повышая стабильность сварных швов. Например, автомобильные заводы, ежедневно производящие тысячи одинаковых автомобильных дверей, должны исключить необходимость ручной регулировки. Автоматизированная лазерная сварка позволяет обеспечить равномерное качество всех сварных швов.
Факторы, влияющие на качество сварного шва
При лазерной сварке существует множество факторов, которые могут повлиять на качество сварного шва:
| Фактор | Влияние на сварку |
|---|---|
| Лазерная энергия | Контролирует глубину проникновения |
| Скорость сварки | Влияет на форму и сплавление бусин. |
| Фокусная позиция | Определяет концентрацию энергии |
| Толщина материала | Влияет на требования к мощности |
| Защитный газ | Предотвращает окисление |
| Соединительная подгонка | Улучшает качество сварных швов. |
Преимущества лазерной сварки
Лазерная сварка стала предпочтительным методом производства. Возможно, вы подумаете, что оборудование для лазерной сварки — это большие первоначальные инвестиции. Однако затраты легко окупаются. Ниже перечислены некоторые преимущества лазерной сварки, которые делают её лучше, чем традиционная сварка.
1. Высокая точность
Лазерная сварка обеспечивает высокую точность, поскольку метод фокусирует тепло в небольшой и целенаправленной области. Это гарантирует аккуратные и точные сварные швы с жесткими допусками. Этот метод идеально подходит для небольших, прецизионных и хрупких компонентов, а также для узлов и изделий, требующих превосходной чистоты поверхности.
2. Более высокая скорость производства
По сравнению с традиционными методами сварки, лазерная сварка гораздо эффективнее. Высокая скорость перемещения при лазерной сварке позволяет производить большее количество изделий за определенный промежуток времени. В результате снижается себестоимость производства. Ваше массовое производство может получить реальную выгоду от тысяч часов, сэкономленных ежегодно.
3. Минимальная тепловая деформация
Лазерная сварка концентрирует тепло в определенной области, поддерживая низкую температуру окружающего металла. Этот метод сварки уменьшает деформацию, усадку, остаточные напряжения и необходимость выравнивания после сварки. Возможно, вы видели, как тонкие металлические листы гнутся после сварки. Поэтому лазерная сварка — идеальный метод для изготовления тонких металлических листов.
4. Глубокие и прочные сварные швы
Лазерная сварка позволяет получать прочные, глубоко проварные сварные швы с помощью узкого луча. Лазерная сварка с образованием сквозных отверстий позволяет получать глубокие сварные швы, обладающие превосходной прочностью. Это особенно важно для конструкционных элементов, которые должны выдерживать большие нагрузки.
5. Более чистый внешний вид сварного шва
По сравнению с традиционной сваркой, лазерная сварка позволяет получить шов, который, как правило, практически не требует дополнительной обработки.
Сварочные швы, выполненные лазером, представляют собой:
- Гладкий
- Меньше брызг
- Менее обесцвеченные
- Требуется минимальное измельчение.
Это поможет вам сэкономить время и деньги, которые в противном случае были бы потрачены на отделку и оплату труда.
6. Простая автоматизация
Лазерная сварка легко автоматизируется и легко интегрируется с роботами и станками с ЧПУ.
К преимуществам автоматизированного производства относятся:
- Стабильное качество
- Снижение затрат на рабочую силу
- Более высокие темпы производства
- Повышенная безопасность для работников
Благодаря этим преимуществам, многие современные производственные предприятия круглосуточно используют ячейки лазерной сварки, укомплектованные всего несколькими операторами.
7. Универсальная совместимость с материалами
Лазерную сварку можно использовать для сварки различных материалов, таких как:
Углеродистая сталь
АлюминийТитан
Никелевые сплавы
Медь
Лазерная сварка особенно полезна для тонких металлов, которые трудно сваривать с помощью других традиционных методов сварки.
Лазерная сварка против традиционной дуговой сварки
| Особенность | Лазерная сварка | Традиционная дуговая сварка |
|---|---|---|
| Точность | Отличный | Умеренный |
| Скорость сварки | Очень высокий | Умеренный |
| Тепловая энергия | Низкий | Выше |
| Искажение | Минимальный | Больший |
| Автоматизация | Отличный | Хороший |
| Отделка поверхности | Уборщик | Часто требует завершения |
| Первоначальная стоимость оборудования | Выше | Ниже |
Распространенные дефекты лазерной сварки и способы их устранения
Лазерная сварка отличается высокой точностью; однако, если оборудование и материалы не подходят, могут возникнуть проблемы. Ниже перечислены некоторые распространенные дефекты, которые можно устранить, соблюдая надлежащие методы сварки и поддерживая стабильные параметры процесса.
1. Пористость
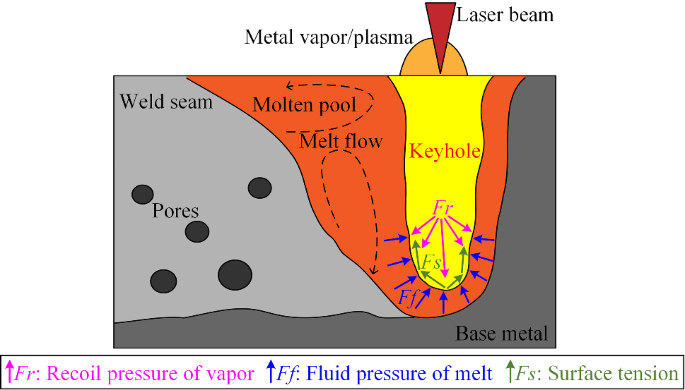
Пористость Это одна из наиболее распространенных проблем, возникающих при лазерной сварке. Она характеризуется образованием небольших газовых пузырей в сварочной ванне до того, как материал успеет полностью затвердеть. Небольшие пустоты приводят к значительному снижению прочности сварного шва. Он больше не может выдерживать большие нагрузки или давление.
Пористость часто наблюдается в сварных швах следующих материалов:
- Сварные швы на масляных или загрязненных поверхностях.
- Сварка с недостаточным использованием инертного газа в качестве защитного слоя.
- Сварные швы выполнены с использованием неоптимальных параметров.
- Сварные швы на слишком влажных материалах
Эту проблему можно решить, тщательно очистив заготовки. Необходимо обеспечить использование соответствующего защитного газа и правильный расход газа. Можно оптимизировать скорость сварки и мощность лазера. Также важно хранить материалы в сухом месте.
2. Трещины
Трещины — одна из самых серьезных проблем сварки, приводящих к полному разрушению сварного шва. Они могут возникать при охлаждении сварного шва или сразу после начала эксплуатации свариваемой детали.
Дефекты могут быть вызваны следующими факторами:
- Быстрое охлаждение.
- Чрезмерное остаточное напряжение.
- Неудачная конструкция соединений.
- Неправильные материалы для термоядерного синтеза.
Для решения проблемы необходимо обеспечить надлежащую подготовку шва и выбрать правильные параметры сварки. Следует снизить концентрацию тепла и использовать только совместимые материалы.
Всегда помните, что высокоуглеродистые стали более склонны к образованию дефектов и разрушению, чем нержавеющая сталь. Это связано с тем, что металлы с более низким содержанием углерода быстро затвердевают при охлаждении.
3. Отсутствие слияния
Плохое сплавление сварных швов происходит, когда металл сварного шва недостаточно прочно сцепляется с основным материалом. Сварной шов может выглядеть визуально приемлемо, но внутри могут скрываться слабые места.
Дефекты могут возникать по следующим причинам:
- Низкая мощность лазера.
- Чрезмерная скорость движения.
- Некачественная подгонка соединения.
- Неправильное позиционирование лазерного луча.
Эту проблему можно решить, увеличив мощность лазера и уменьшив скорость перемещения. Также важно правильно выровнять сустав и удерживать луч на нем. Хорошо откалиброванные аппараты снижают вероятность неполного сращения сустава.
4. Неполное проникновение
Неполное проваривание означает сварку, которая не завершена полностью по всей толщине шва. Этот дефект может представлять серьезную проблему при приложении нагрузок к конструктивным элементам. Поскольку шов не полностью сварен, он не сможет выдерживать нагрузки.
К числу наиболее распространенных причин этого дефекта относятся:
- Недостатки конструкции соединения
- Низкая энергия лазера
- Неоптимальное положение фокуса
- Избыточная толщина материала
Для исправления или предотвращения неполного проплавления можно отрегулировать мощность лазера для увеличения глубины проплавления. Также хорошими вариантами являются регулировка фокусировки лазерного луча и изменение геометрии шва. Для сварки более толстых материалов можно использовать сварку с образованием сквозного отверстия. Для тяжелого оборудования или автомобильных рам полное проплавление является абсолютным требованием для обеспечения долговечности.
5. Подрезка
Подрезка — это образование бороздки или углубления вдоль края сварного шва. Удаление материала из основного металла снижает прочность соединения.
К числу распространенных причин подрезания относятся:
- Избыточная мощность лазера
- Высокая скорость сварки
- Плохая фокусировка лазера.
Лучший способ предотвратить подрез — это снизить скорость сварки и мощность лазера. Также необходимо обеспечить правильное выравнивание лазерного луча. Тщательно контролируя параметры, можно предотвратить появление подреза.
6. Чрезмерное разбрызгивание
При лазерной сварке разбрызгивание металла все еще может происходить из-за неблагоприятных условий эксплуатации. Однако его количество значительно меньше по сравнению с другими методами сварки. Необходимо избегать разбрызгивания, так как оно приводит к образованию шероховатых сварных швов и увеличивает время, необходимое для очистки.
Следующие факторы могут вызывать разбрызгивание:
- Нестабильная сварочная ванна
- Избыточная мощность лазера
- Недостаточное количество защитного газа
Для уменьшения разбрызгивания металла можно отрегулировать параметры лазера, улучшить защиту газа и поддерживать стабильную скорость сварки.
7. Искажение
По сравнению с другими методами сварки, лазерная сварка вызывает гораздо меньшую деформацию. Однако деформация может возникнуть при работе с тонкими материалами, если допустить чрезмерное нагревание.
Следующие факторы могут вызывать искажения:
- Неправильная последовательность сварки
- Избыточное количество тепла
- Некачественная оснастка
Для уменьшения деформации можно использовать зажимы и приспособления. Также необходимо регулировать скорость сварки и контролировать количество подаваемого тепла. Всегда выполняйте сварочные работы в правильной последовательности.
Краткое описание дефектов, причин и способов их предотвращения.
| Дефект | Главная причина | Профилактика |
|---|---|---|
| Пористость | Загрязнение | Чистые поверхности и соответствующий защитный газ |
| Взлом | Термическое напряжение | Правильные параметры и подходящие материалы |
| Отсутствие слияния | Низкий подвод тепла | Увеличьте мощность и улучшите выравнивание. |
| Неполное проникновение | Недостаток энергии | Оптимизация фокусировки и мощности лазера. |
| Подрез | Превышение скорости | Уменьшите скорость и отрегулируйте настройки. |
| Брызги | Нестабильная сварочная ванна | Точная настройка параметров сварки |
| Искажение | Избыточная жара | Контролируйте подачу тепла и используйте светильники. |
Заключение
Лазерная сварка в настоящее время является одним из самых надежных и эффективных методов сварки. Сфокусированный лазерный луч позволяет создавать точные, прочные и легко воспроизводимые сварные швы с минимальной тепловой деформацией. Эта технология обеспечивает удивительную скорость и качество. Поэтому она находит широкое применение в автомобильной, медицинской, аэрокосмической и электронной промышленности.
Однако, как и при любом другом методе сварки, необходима надлежащая подготовка, настройка оборудования и проведение проверок. Хорошее понимание лазерной сварки позволит вам выбрать оптимальное решение для ваших проектов.
Рекомендуемое чтение
Дефекты сварки – СЕНЛИСВЕЛЬД
Процесс сварки – СЕНЛИСВЕЛЬД
Сварные соединения – СЕНЛИСВЕЛЬД
Часто задаваемые вопросы
1. Какие материалы можно соединять лазерной сваркой?
А: Лазерная сварка может применяться для многих металлов, включая алюминий, медь, титан, никелевые сплавы, углеродистую сталь и нержавеющую сталь. Совместимость материалов определяется типом лазера, толщиной материала и параметрами сварки.
2. Лазерная сварка лучше традиционной сварки?
А: Лазерная сварка действительно потенциально позволяет получать сварные швы лучшего качества, чем при традиционной сварке. Сочетание менее разрушительного теплового воздействия, более глубокого сварного шва и более точного лазера обеспечивает превосходную прочность сварного шва.
3. В каких отраслях лазерная сварка используется чаще всего?
А: Лазерная сварка используется в отраслях, требующих высокоточной обработки, таких как производство медицинских изделий, ювелирных украшений, электроники, автомобилестроения и аэрокосмической промышленности. Она обеспечивает скорость, точность и гибкость, позволяя автоматизировать крупномасштабное производство.
4. Каковы основные преимущества лазерной сварки?
А: Системы лазерной сварки обеспечивают более точные, глубокие и чистые сварные швы за более короткое время. Благодаря минимальной деформации, они требуют меньшей постобработки. Кроме того, их легко интегрировать с роботизированным производством, что делает процесс более плавным.
5. Каковы причины дефектов лазерной сварки?
А: Лазерная сварка может давать негативные результаты из-за неправильного выбора материала, загрязнения поверхности, некачественной подготовки шва, неправильного защитного газа и неправильных настроек аппарата. Большинство проблем можно решить с помощью тщательной настройки и надлежащего технического обслуживания.


 RU
 EN
 ES
 JA
 FR
 PT