

2つの金属を溶接すると強度が弱くなり、接合部が弱くなるだけだと考える人が多いようです。本当にそうでしょうか?確かな答えはありません。溶接部の強度が母材と同等になることもあれば、そうでないこともあります。なぜこの結論に至ったのか、疑問に思われるかもしれません。
溶接には溶接接合効率と呼ばれる要素があり、 決定する 溶接の強度。接合効率とは何か、計算式を使ってどのように計算するか、そしてそれに関連するあらゆることを詳しく説明します。
ジョイント効率とは何ですか?
溶接継手効率は、基本的に母材に対する溶接部の強度を決定する要因です。つまり、母材に対する溶接部の信頼性を確認する指標と言えるでしょう。溶接品質を確認する上で非常に重要な要素です。
溶接部にはスラグ混入、気孔、アンダーカットなど多くの溶接欠陥が発生する可能性があり、溶接部の強度が低下します。
そのため、破壊検査や非破壊検査を一切行わずに、溶接継手効率係数を計算します。これに基づいて、溶接工は再溶接によって強度の問題を修正し、母材と同等の強度に仕上げます。
溶接における接合効率がなぜ重要なのか?
溶接継手の効率は、構造物の強度と信頼性を示します。溶接継手の強度が高いほど、構造物の性能と強度の信頼性が高まります。
製造業や建設業において、溶接の接合効率は構造的な欠陥を最小限に抑えます。溶接が不十分で接合部が強度不足であれば、事故や災難が発生する可能性が高まります。
接合効率は、材料コストと使用量に大きな影響を与えます。効率的な溶接では、厚い材料を使用することはできません。強度を損なわない薄い層で溶接を行うと、効率が向上します。結果として、使用する材料が少なくなるため、金属の使用量、廃棄物、そして費用が削減されます。
前述の通り、溶接品質検査においては、接合部の効率性も重要です。溶接検査員は、接合部の効率計算式を用いて、溶接の仕上がり具合を計算します。これは、溶接工の技能と接合部の信頼性を示す指標となります。
さらに、効率的なジョイントを備えた構造物はメンテナンスや修理の必要性が少なく、時間と労力だけでなく費用も節約できます。これは、維持管理に多額の費用を費やしている産業にとって大きな効果をもたらします。
溶接継手の効率に影響を及ぼす要因は何ですか?
溶接効率に直接的または間接的に影響を及ぼす可能性のある要因がいくつかあります。したがって、溶接品質を向上させるには、これらの要因を把握することが重要です。いくつかの要因は以下のとおりです。
1. 溶接プロセス
驚くべきことに、溶接技術は溶接効率に大きな役割を果たします。従来のスティック溶接と比較して、金属不活性ガス溶接やタングステンインサートガス溶接といった方法は、より高品質な溶接を実現します。これらのプロセスを自動化すれば、効率はさらに向上します。
2. 材料の種類
まず、母材と充填材が互いに適合していることが重要です。次に、金属はそれぞれ熱と溶接に対して独自の反応を示します。
なぜでしょうか?それぞれの金属の熱伝導率と融点が異なるからです。さらに、様々な金属特性が溶接強度を左右します。この点では、鉄とアルミニウムが優れています。
3. ジョイントタイプ
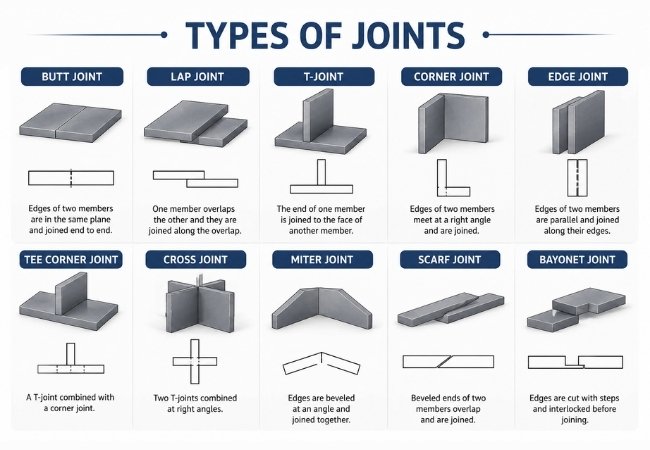
その ジョイントタイプ 溶接継手の効率を決定づけるもう一つの要因です。溶接前に継手を適切に準備し、エッジとアライメントを確認する必要があります。重ね継手、突合せ継手、すみ肉継手の溶接品質は最高です。
4. 熱入力
入熱は材料の微細構造と溶接強度にも影響を及ぼします。入熱は過剰でも低すぎてもいけません。
熱入力を制御することで、接合部の効率を最終的に低下させる不連続性、歪み、金属の弱化を軽減できます。
5.溶接姿勢
頭上溶接は溶接品質が悪くなりますが、平らな姿勢での溶接は溶接効率の点ではるかに良い結果が得られます。そのため、 溶接位置 高品質の溶接を実現したい場合にも重要です。
6. 溶接前後の処理
溶接前後の処理は、接合部の効率に大きく貢献します。洗浄、応力緩和、予熱により金属汚染物質が除去され、残留応力が軽減され、より強固な溶接接合部が得られます。
7. 環境
風、湿度、温度などの環境要因も溶接効率に影響を与えます。例えば、空気中の湿度が高いと、溶接部に水素が閉じ込められるようになります。
8. 溶接スキル
経験豊富な溶接工は、溶接品質を向上させる主な要因の 1 つです。
どのようにでしょうか?熟練した経験豊富な溶接工は、必要な熱入力量を把握しており、溶接速度を制御し、適切な技術で溶接することで欠陥を減らし、効率を高めます。
溶接継手効率係数
この要素は、溶接後の材料の強度を示します。溶接は高応力や高負荷がかかる様々な産業で応用されているため、この要素を理解することは不可欠です。.
溶接継手効率係数は、比率(0-1)またはパーセンテージ(0%-100%)で表されます。溶接効率の値が1または100%の場合、溶接部の強度は母材と同等であることを意味します。
この係数がこの値より小さい場合、母材に比べて接合部の強度が低いことを示します。これは、欠陥、弱点、またはその他の制限が原因であることを示しています。この係数は、 探し出す 最高の作業圧力と溶接の安全性。
計算方法は?
溶接継手効率係数は、継手効率の式によって計算されます。
効率係数=溶接継手の強度/母材の強度
この係数は、溶接継手の強度を母材の強度で割ることで算出されます。この値によって、材料の無駄や過剰設計をなくした接合効率が決定されます。
関節効率式の構成要素
| 溶接継手の強度 | 母材の強度 |
| 基本的には、損傷を与えることなく力に耐える溶接層の強度です。これは、溶接品質、溶接欠陥、接合部の準備状況によって決まります。 | 比較基準として溶接前の材料の強度。 |
溶接ジョイント効率係数を設計に使用できる実際の例をいくつか見てみましょう。
- 圧力容器のジョイント効率が 0.85 の場合、値が 1 の容器よりも壁が厚くなることを意味します。
- パイプライン溶接の効率係数が高いということは、高い圧力と負荷に耐えられることを意味します。
エンジニアリングにおける効率の重要性
より高い効率 確実に エンジニアリングされた構造物が信頼性が高く、安全で、手頃な価格であること。建築家やエンジニアは、この要素を用いて溶接材料のコストと使用量を計算します。さらに、エンジニアリングプロセスにおいて安全基準を遵守し、改善点を特定するのにも役立ちます。
溶接規格における効率係数の役割
AWSやASMEなどの規制機関は、検査、用途、使用材料に基づいて、適切な溶接継手効率係数に関するガイドラインを提供しています。これらの規格を遵守することで、溶接プロセスの一貫性と業界基準への適合性が確保されます。
関節効率を高める方法
ジョイント効率の重要性を理解した今、さらに注意を払うことが不可欠です。耐久性があり、強度が高く、長持ちする構造物を作るためには、ジョイント効率を向上させる必要があります。
溶接工、検査員、製造業者が各溶接ステップで品質に重点を置けば、より高い効率を達成し、故障の可能性を最小限に抑えることがはるかに容易になります。
いくつかの 方法 溶接の接合効率を向上させる方法は次のとおりです。
1. 適切な溶接技術を選択する
スティック溶接の代わりに、次のような高度な溶接方法を使用します。 TIG溶接またはMIG溶接 よりきれいで均一な溶接ができるため。
重要な用途を扱う場合は、エラーを可能な限り削減するために、自動またはロボットによる溶接手順の使用をお勧めします。また、使用する溶接技術が作業対象の材料と互換性があることを確認してください。
2. 適切なジョイント設計
溶接前に適切な接合設計を選択してください。重ね接合や角接合と比較して、突合せ接合は接合効率が高くなります。これは、突合せ接合が荷重分散に優れているためです。
溶接強度を高めるために、接合部は面取り、位置合わせ、清掃などの適切な準備が必要です。接合部の形状を最適化することで、応力集中を最小限に抑え、耐荷重性を高める必要があります。
3. 高級素材を使う
前述の通り、母材とフィラー材の相性が良い材料を選択することが非常に重要です。不純物や物理的・化学的欠陥のある金属は溶接強度を低下させる可能性があるため、使用を控えてください。
接合部のパフォーマンスを向上させるには、引張強度の高い充填材を使用することをお勧めします。これにより、溶接がより良く、より強くなります。
4. 慎重な検査を実施する
溶接前には、表面の汚染や位置ずれなどの潜在的な問題を検出するために徹底的な検査を実施してください。また、溶接後には、必要な強度と溶接品質が維持されていることを確認するために検査を実施してください。
5. 熱入力を制御する
適切な入熱によって、反り、不連続性、過度の歪みを回避できます。さらに、シームレスな溶け込みと均一なビード外観を実現するには、溶接速度を制御する必要があります。材料の強度低下を軽減し、接合効率を向上させるには、過熱を避ける必要があります。
6. 溶接前後の処理
高強度で厚い材料を予熱することで、温度勾配を最小限に抑え、残留応力を低減します。また、溶接後の処理により残留応力がさらに低減し、溶接強度の向上にも役立ちます。
7. 清潔さを保つ
ベースメタルの表面をきれいにし、汚れ、油、塗料などの不純物を取り除きましょう。接合部を適切に整えるために、研磨、化学洗浄、ワイヤーブラシなどの適切な洗浄方法を検討することが重要です。
8. 高度な機器を使用する
制御された熱入力、電圧、電流を通じて正確な溶接を保証する高性能の溶接機械を入手することが重要です。
スパッタフリーのMIG溶接機と自動システムを使用することで、欠陥の発生リスクを低減します。機器の定期的なメンテナンスを実施することで、シームレスなパフォーマンスを維持できます。
9. 熟練した溶接工
作業に熟練しており、適切な資格と溶接の知識を持つ溶接工をチェックしてください。
最新の溶接トレンドに基づいた作業員の研修プログラムやワークショップを開催し、溶接工程のあらゆるステップにおいて細部への配慮を徹底します。
10. 環境要因を監視する
溶接作業スペースを維持し、湿度レベル、温度変化、風の影響に注意してください。
溶接プロセス中および溶接プロセス後の汚染を最小限に抑えるために、シールドガスと特定の保護対策を採用します。
溶接基準と接合効率
アメリカ溶接協会とアメリカ機械学会 (ASME) は、溶接の品質、接合部の効率、検査をチェックするためのガイドラインをいくつか提供しています。
建設、製造、石油・ガス、航空宇宙産業など、さまざまな業界でご利用いただけます。
以下は、 ガイドライン:
- ASMEボイラーおよび圧力容器規格
- ASME B31シリーズ
- AWS D1.1 鋼構造溶接規格
- AWS D1.2 アルミニウム構造溶接規格
- ISO規格(9606および15614)
- アメリカ石油協会の基準
規定された規則と規制に従って ASME, API, AWS、 そして ISO これらは、コストの最適化、溶接工の安全性、シームレスな溶接プロセス、そして強力な溶接に役立ちます。したがって、製造業者はこれらの規則を強化し、上記の当局が提供するガイドラインに基づいて溶接プロセスが確実に完了するようにすることが重要です。
結論
つまり、接合効率は溶接の強度と信頼性を決定する要素です。接合効率は、最終的な溶接が欠陥なく、あるいは欠陥が最小限に抑えられているという印象を与えるだけでなく、溶接の寿命を予測するのにも役立ちます。
母材に対する溶接の信頼性を確認するものと言えます。溶接品質を確認する上で非常に重要な要素です。
溶接部にはスラグ混入、気孔、アンダーカットなど多くの溶接欠陥が発生する可能性があり、溶接部の強度が低下します。
破壊的または非破壊的な溶接検査を行わずに、溶接継手効率の式から溶接継手効率係数を計算し、それに基づいて改善を行います。
ただし、接合部と溶接の効率を向上させるには、上記で述べたような方法があります。これらの方法を必ず実施し、溶接欠陥を最小限に抑えるようにしてください。


 JA
 EN
 ES
 RU
 FR
 PT